다이 캐스팅 설계 마스터: 벽 두께 & 드래프트 앵글 최적화로 툴링 비용 절감
왜 일부 다이 캐스팅 프로젝트는 첫 부품 승인 전 툴링에 과다 지출하는 반면, 다른 프로젝트는 프로토타입에서 양산으로 원활하게 전환될까요? 답은 거의 항상 초기 설계 결정에 있습니다. 벽 두께의 사소한 변화나 간과된 드래프트 앵글은 연쇄적 문제를 유발합니다 – 가속화된 다이 마모, 불합격 주조품, 예산을 비례 이상으로 날려버리는 비용이 많이 드는 재작업.
이 가이드는 벽 두께와 드래프트 앵글이 다이 캐스팅 다이에 어떻게 영향을 미치는지, 이를 간과했을 때의 결과, 그리고 첫날부터 리스크를 제거하는 검증된 전략을 정확히 설명합니다.
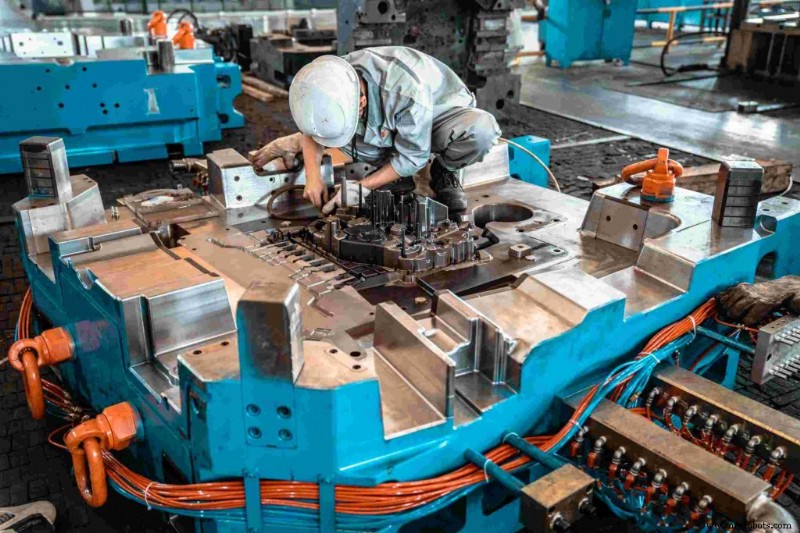
다이 캐스팅 금형 설계의 숨겨진 함정: 왜 사소한 디테일이 예산을 고갈시키는가
다이 캐스팅에서 예산 초과는 불운에서 비롯되는 경우가 드뭅니다. 보통 설계 프로세스 초기에 저지른 기하학적 실수에서 발생하며, 재정적 영향은 툴링 단계에서만 실현됩니다. 일반적인 함정을 고려하세요:
- 툴링 마모: 급격한 형상 변화는 용융 흐름에 난류 생성, 고속 용융 금속이 내부 코너에서 중공 표면 침식. 열 마모 가속화로 다이 수명 수천 사이클 단축.
- 사이클 타임 = 돈: 불균일한 벽 섹션은 서로 다른 속도로 냉각. 두꺼운 영역이 열을 더 오래 유지해 전체 사이클 일시정지 강요. 고압 다이 캐스팅에서 부품당 3~5초 증가는 천 개 부품당 상당한 비용 추가.
- 재작업 이슈: 주조 후 다이 수정은 비용 많이 듦 – 엔지니어링 변경, 재가공, 샘플링, 검증은 선행 설계 검토 및 최적화 비용 훨씬 초과.
다이 캐스팅 벽 두께 마스터하기: 왜 두꺼운 게 항상 좋은 건 아닌가
부품 강도 증가를 위해 소재를 추가하는 것은 벽 두께가 올바르게 관리되지 않으면 역효과를 냅니다.
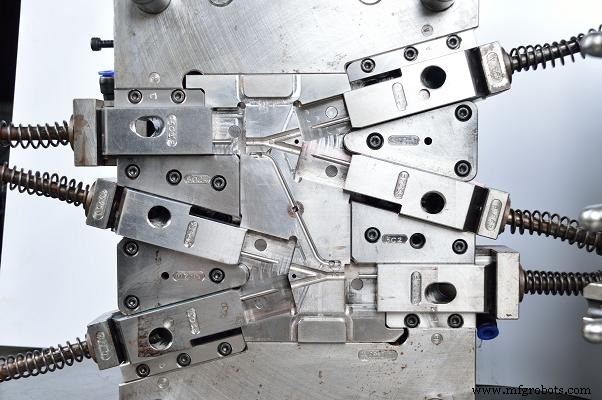
불균일 벽의 값비싼 결과
- 기공 & 수축: 얇은 섹션이 두꺼운 것보다 먼저 응고되면 후자는 충분한 용융 금속 공급 없이 수축해 하중이나 압력 테스트 시 실패하는 보이지 않는 내부 수축 기공 생성.
- 뒤틀림: 차등 냉각으로 잔류 응력이 불균일하게 이완돼 치수 변형 유발. 검사 불합격 부품은 일반적으로 재작업 불가로 스크랩 처리.
- 자재 낭비: 임계값 넘어 추가 벽 두께는 비례적 강도 이득 없이 질량과 사이클 타임만 추가. 알루미늄 다이 캐스팅에서 강성-중량 관계는 비선형.
다이 캐스팅 벽 두께 모범 사례
- 균일하게 유지: 전체에 동일한 벽 두께 사용. 전이 필요 시 점진적 필렛 또는 거셋 사용. 실용적 범위에서 공칭 벽의 ±25% 이내로 두께 편차 유지.
- 질량 대신 리브: 강성이 필요할 때 전체 두께 증가 대신 리브 추가. 공칭 벽 두께의 2~3배 리브 높이가 일반적으로 최적 강성-중량 비율 제공.
벽 두께 설계 참조
| 설계 결함 |
생산 결과 |
툴링 비용 영향 |
프로 솔루션 |
| 급격한 두께 변화 |
내부 기공, 열 응력 균열 |
게이팅 시스템 조정 위한 높은 재작업률 |
점진적 전이 / 코어 사용 |
| 과도하게 두꺼운 벽 |
긴 냉각 사이클, 싱크 마크 |
다이 열 피로 가속화 |
두꺼운 섹션 중공화, 리브 추가 |
| 너무 얇은 벽 |
불완전 충진 (콜드 셧) |
빈번한 다이 연마 및 유지보수 |
합금 기반 최소 두께 유지 |
다이 캐스팅 드래프트 앵글 공개
드래프트 앵글은 다이에서 부품이 깨끗하게 분리되도록 수직 표면에 적용되는 미세한 테이퍼입니다. 종종 과소평가되지만 원활한 생산 런과 비용이 많이 드는 다운타임의 차이를 만듭니다.
제로 드래프트가 수천 달러 툴링 수리비를 초래하는 이유
- 갈링 및 드래그 마크: 충분한 드래프트 없이 부품이 이젝션 중 코어를 쥐고 표면을 다이 강철 위로 드래그. 갈링, 스코어링, 진행성 캐비티 손상 생성, 사이클마다 악화.
- 이젝터 핀 실패: 불충분한 드래프트는 이젝션 힘 급증, 하중을 이젝터 핀에 전달. 핀이 휘거나 부러져 예기치 않은 다운타임과 다이 분해 유발.
- 표면 마감 망가짐: 언더-드래프티드 캐비티는 드래그 라인과 찢어진 표면 생성, 소비자 전자 하우징 및 자동차 트림 같은 외관 애플리케이션에서 전체 배치 부적합.
올바른 앵글 선택을 위한 스마트 가이드라인
- 합금이 중요: 알루미늄 합금은 아연 합금보다 높은 응고 수축률 가짐. 기준선으로 알루미늄 다이 캐스팅은 외부 벽 1°~2°, 내부 코어 2°~3° 드래프트 필요; 아연 합금은 외부 면에 0.5°~1° 허용되는 경우가 많음.
- 벽 깊이 팩터: 드래프트 앵글 요구사항은 캐비티 깊이에 비례. 50mm 깊은 포켓은 10mm 포켓보다 릴리스 동작 유지를 위해 비례적으로 더 많은 테이퍼 필요.
- 내부 vs 외부 벽: 내부 코어는 응고 중 더 큰 그리핑 힘 경험. 따라서 내부 벽은 일반적으로 외부 벽보다 1°~2° 더 많은 드래프트 필요.
복잡한 형상에서 완벽한 균형 맞추기
실제 부품은 단순 형상을 드물게 가집니다. 벽 두께 제약과 드래프트 요구사항이 복잡한 교차점에서 충돌할 때 신중한 접근이 필수적입니다.
- 교차점과 코너: 리브가 베이스 벽 만나는 지점에서 응력 집중 피크. 넉넉한 필렛으로 열적/이젝션 응력 분산, 용융 흐름 개선, 콜드 셧 리스크 감소.
- 양산 전 프로토타이핑: 몰드 플로우 시뮬레이션(예: Moldflow)으로 현재 벽 두께와 드래프트 지오메트리 기반 수축, 에어 트랩, 콜드 프론트 예측 – 가상 식별이 사후 다이 수정보다 훨씬 저렴.
- 제조 가능 설계(DFM): 효과적인 다이 캐스팅 가이드라인은 설계와 제조 팀의 초기 협업에서 나옴. 도면 단계 DFM 검토로 툴링 비용 리스크 ~80% 식별 가능, 툴링에 돈 쓰기 전.
추측 없이 다이 캐스팅 도면을 현실로
벽 두께와 드래프트 앵글 최적화는 개발 예산 보호와 프로젝트 일정 준수에 기여합니다. 초기에 내린 작은 기하학적 결정이 비싼 다운스트림 문제 예방.
최고의 다이 캐스트 부품은 설계가 확정되기 전 엔지니어와 제조업체 협업에서 탄생. 도면상 문제 수정은 툴룸에서 해결하는 것보다 훨씬 저렴.
다이 캐스팅 도면 평가 중이거나 현재 지오메트리가 툴링 비용을 높일지 불확실하다면, JTR에 무료 제조 가능성 검토와 견적을 문의하세요.
관련 가이드



