알루미늄 다이 캐스팅 마스터: 기공 & 수축 제거로 일관된 품질 확보
알루미늄 다이 캐스팅 생산 런 후 동일한 반복 결함을 마주할 수 있습니다: 두꺼운 벽 영역에 모여 있는 미세한 내부 보이드 또는 불규칙한 캐비티. 엔지니어와 생산 팀에게 기공과 수축은 조용히 수율을 떨어뜨리고 비용을 부풀리며 제품 출시를 지연시킵니다.
이 문제는 단순한 미관을 넘습니다. 구조적 또는 압력 밀봉 부품의 내부 캐비티는 현장 고장으로 이어질 수 있습니다. 어떤 제조업체도 감당할 수 없는 리스크입니다. 안정적인 다이 캐스팅 공정의 열쇠는 이러한 결함이 어떻게 형성되는지 이해하고 제어하는 방법을 배우는 것입니다.
이 가이드는 알루미늄 다이 캐스팅에서 기공과 수축의 근본 원인을 설명하고, 실용적인 회피 조치와 신속한 트러블슈팅 참조표를 제공합니다. 일상적 검사를 체계적 개선으로 전환하는 데 필요한 모든 것.
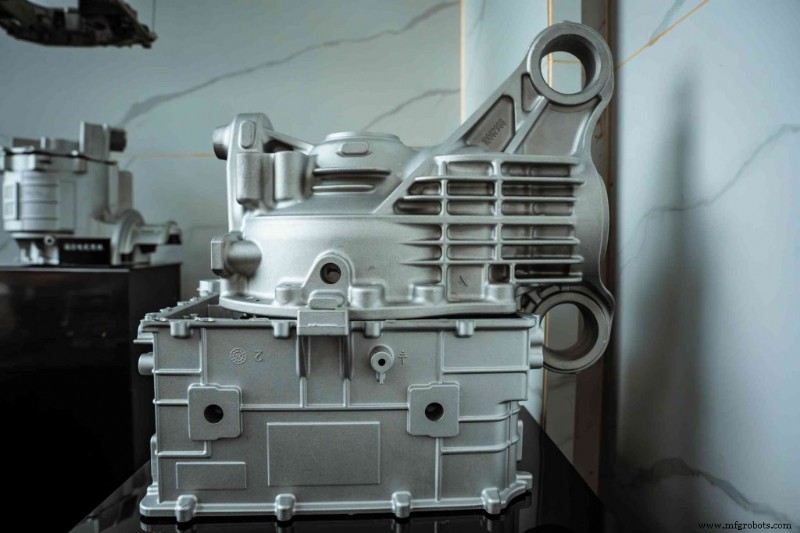
숨겨진 적: 기공 vs 수축
결함을 고치기 전에 그 기원을 인식해야 합니다. 기공과 수축 모두 내부 구멍으로 나타나지만, 서로 다른 메커니즘으로 발생하며 다른 시정 조치가 필요합니다.
다이 캐스팅에서 가스 기공 식별
가스 기공은 응고 수축이 아닌 갇힌 가스에서 기인합니다.
- 외관: 매끄럽고 둥근 보이드, 종종 구형에 가까움 – 단면에서 기포로 보임.
- 일반적 위치: 부품 전반에 산재하거나 가스가 축적될 수 있는 곳에 집중.
- 근본 원인: 고속 주입 중 난류 충진과 갇힌 공기, 또는 다이 윤활제의 불완전한 기화로 용융 전선에서 가스 방출.
알루미늄 다이 캐스팅에서 수축 이해
수축은 응고 중 알루미늄 수축의 자연적 결과입니다.
- 외관: 거칠고 불규칙한, 톱니 모양 벽 보이드 – 현미경 하에서 '스펀지' 같은 모습.
- 일반적 위치: 두꺼운 섹션과 마지막으로 응고되는 열적 핫스팟.
- 근본 원인: 외피가 먼저 응고돼 내부를 봉인하면 남은 액체 금속이 수축하는 코어를 공급할 수 없어 수축 기공 생성.
갇힌 가스 및 다이 캐스팅 기공 방지를 위한 검증된 전략
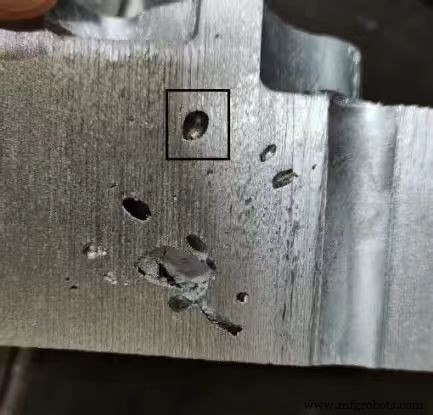
가스 기공이 확인되면 시정 레버가 명확해집니다:
- 벤팅 및 오버플로 시스템 최적화
진행 중인 용융 전선보다 앞서 변위 가스가 빠져나갈 수 있는 적절한 벤트 채널 확보. 충진 경로 끝의 오버플로 웰은 가장 차갑고 가스 포화된 금속을 수집해 추가 벤팅 포인트 역할.
- 주입 속도 제어
주입 속도 프로파일을 정밀하게 관리. 느린 초기 단계로 러너와 게이트를 난류 없이 충진; 빠른 2단계로 캐비티 신속 전진해 조기 응고 방지. 최신 고톤수 콜드-챔버 머신은 다단계 제어로 포착 공기 대폭 감소.
- 진공 다이 캐스팅
자동차 유압 바디나 항공우주 브래킷처럼 내부 기공 제로 톨러런스 부품에는 진공 보조 다이 캐스팅이 고효과적. 주입 전 캐비티를 근제로 압력으로 배기해 갇힌 가스 크게 감소.
- 적절한 다이 윤활
다이 표면 과도 윤활제 최소화. 분무량 줄이고 블로오프 시간 연장, 주입 전 다이 온도 180°C 이상 유지로 수분과 유기물 완전 휘발 보장.
알루미늄 주조 수축 정면 돌파
수축 결함은 단순히 충진이 아닌 응고 지배 전략 필요.
알루미늄 다이 캐스팅에서 응고 제어 최적화
- 전략적 냉각 라인: 두꺼운 벽 영역에 냉각 라인 배치해 게이트 방향으로 방향성 응고 촉진, 게이트가 부품 완전 응고까지 수축하는 코어 공급.
- 게이트 설계 최적화: 작은 게이트는 너무 일찍 응고돼 공급 차단. 더 두꺼운 게이트와 더 긴 인텐시피케이션 압력 기간으로 공급 경로 더 오래 개방, 직접 수축 감소.
- 올바른 합금 선택: 모든 알루미늄 합금이 동일하게 수축하지 않음. ADC12와 A380.0은 잘 흐르는 복잡한 박벽 지오메트리에 이상적. 열간 균열이나 응고 크래킹 우려 시 고실리콘 합금 선호. 합금을 부품 지오메트리에 매칭하는 것은 설계 단계에서 수축을 줄이는 가장 과소평가된 레버. JTR 소재 라이브러리는 알루미늄, 아연, 마그네슘 합금 풀레인지 포함해 엔지니어가 지오메트리와 함께 소재 선택 최적화 가능.
다이 캐스팅 결함 트러블슈팅 빠른 가이드
아래 표는 일반적인 결함, 가능성 있는 원인, 부품 품질을 빠르게 안정화할 즉각적 현장 조치를 요약합니다.
| 관찰된 결함 |
잠재적 근본 원인 |
즉각적 현장 조치 |
| 매끄럽고 둥근 보이드 또는 표면 블리스터 |
포착 공기/가스, 과도한 윤활제, 막힌 벤트 |
다이 윤활제 감소; 벤트/밸브 청소; 저속 샷 속도 조정 |
| 두꺼운 섹션의 스펀지 같은 불규칙 구멍 |
냉각 수축; 불량 금속 공급; 로컬 핫스팟 |
국부 냉각 증가; 인텐시피케이션 압력 상승; 홀딩 시간 연장 |
| 열처리 또는 베이킹 후 나타나는 돌기 또는 블리스터 |
열에 의한 포착 가스 팽창 (숨은 가스 기공); 수분 잔여물 |
수성 윤활제 감소; 진공 추출 증가; 다이 블로오프 시간 연장 |
| 평평한 외부 표면의 얕은 덴트 또는 함몰 |
내부 수축이 스킨 당김 (표면 수축/싱크 마크); 로컬 핫스팟 |
핫 영역 스팟-쿨; 주입 압력 증가; 사이클 타임 약간 감소 |
파라미터 조정이 결함을 제거하지 못하거나 이슈가 재발하면 더 깊은 원인 작용 가능. 더 광범위한 공정 검토 필요:
1. 용융 품질 평가
용융물 내 수소 용해도는 서브서페이스 기공 주요 제어 요소. 정기 로터리 디개싱과 적절한 플럭스 처리로 용융물 청결 유지 및 수소 관련 기공 감소. 퍼니스 유지보수 소홀은 다른 공정 개선을 약화시킬 수 있음.
2. 다이 온도 분포 확인
생산 전후 IR 열화상 카메라로 다이 페이스 매핑. 핫스팟은 냉각 부족 지시; 콜드 존은 과냉각 또는 막힌 수로 신호. 불균일한 다이 온도는 가스와 수축 결함 직접 기여.
3. 엔지니어와 부품 지오메트리 검토
결함은 때로 설정이 아닌 설계에서 기인. 급격한 벽 두께 변화, 블라인드 포켓, 날카로운 내부 코너에서 열적 노드 발생. 설계 변경 – 드래프트 앵글 추가, 벽 전이 부드럽게, 리브 재배치 – 머신 파라미터만으로 해결 못 하는 지속적 결함 제거.
알루미늄 주조 문제를 생산 성공으로 전환
수축 또는 가스 기공 대처가 영구적 비용일 필요 없습니다. 해결책은 정밀 금형 설계, 능력 있는 장비, 규율 있는 열 관리의 정렬에 있습니다. 이 세 요소를 정렬하면 결함률 급격히 감소.
올바른 제조 파트너 선택은 다이 캐스팅 결함의 일관된 제어에 필수적. JTR Machine은 핫-챔버와 콜드-챔버 공정 모두 포함한 풀 스펙트럼 다이 캐스팅 서비스 제공.
알루미늄 다이 캐스팅 일반 결함과 해결책에 대한 더 많은 통찰은 가이드 참조: 알루미늄 다이 캐스팅 결함을 위한 9가지 완벽한 솔루션. 설계를 주조성에 맞게 최적화하거나 단순히 고품질 알루미늄 다이 캐스팅 생산을 원하는 제조 파트너를 찾고 있다면 JTR에 무료 제조 가능성 검토와 견적 문의.
관련 가이드



