정밀 판금 인클로저 설계: 벤딩 & 홀 배치 전문가 가이드
맞춤형 판금 인클로저 설계는 화면상 보이는 것보다 복잡합니다. 2mm 너무 좁은 플랜지, 벤드 라인에 너무 가까운 환기 슬롯, 누락된 벤드 릴리프는 모두 휜 패널, 실패한 IP 씰, 비용이 많이 드는 재작업으로 이어질 수 있습니다.
이 가이드는 인클로저 품질에 가장 큰 영향을 미치는 핵심 결정을 상세히 다룹니다: 벤드 지오메트리, 홀 배치, 그리고 CAD 검토 중 엔지니어들이 자주 발견하는 일반적인 설계 오류.
판금 인클로저의 핵심 기능 요구사항
지오메트리 원칙을 다루기 전에 왜 인클로저가 일반 판금 부품보다 더 높은 정밀도를 요구하는지 이해해야 합니다. 품질 인클로저는 다음을 충족해야 합니다:
- IP 등급 씰링 (예: IP54, IP65): 모든 코너에서 틈새 없는 심 필요. 벤드 정확도가 심 무결성에 직접 영향.
- EMI 차폐: 미세한 패널 갭이 산업용 전자 하우징에서 전자기 차폐 저해.
- 구조적 강성: 패널은 컴포넌트 하중과 반복적인 도어/커버 사이클링 견뎌야 함.
각 요구사항은 벤딩 정밀도와 홀 위치에 달려 있습니다. 1~2° 편차로 심 갭 발생; 벤드에 너무 가까운 홀은 플랜지 왜곡시키고 플러시 핏 방지. 이는 단순한 제작 선호가 아닌 기능적 사양입니다.
필수 판금 벤딩 설계 가이드라인
성공적인 인클로저 제작은 두 가지 설계 선택에 달려 있습니다: 소재에 맞는 올바른 반경 선택과 후성형 불안정 방지를 위한 플랜지 크기 조정. 둘 다 마스터하면 다운스트림 구조적 및 조립 이슈 완화.
다양한 소재에 대한 벤드 반경 마스터하기
내부 벤드 반경은 종종 오해됩니다. 너무 타이트한 반경은 외부 표면 갈라짐; 너무 관대한 반경은 치수 제어 저해.
알루미늄의 경우 소재 두께의 2배가 일반적인 시작점. 마일드 스틸은 1.5배가 일반적. 실제 최소값은 템퍼, 두께 범위, 사용 가능한 툴링에 따라 다름.
6061-T6 알루미늄에는 특별한 주의 필요. 성형 중 가공 경화로 1.5~2T 미만 반경은 다른 합금이 더 타이트한 벤드를 허용해도 인클로저 코너에서 크래킹 유발. 스테인리스 스틸(304/316)은 더 강한 가공 경화 거동; 1.5~2T 반경이 실용적 안전 마진.
파브리케이터의 프레스-브레이크 툴링 라이브러리와 반경 검증 후 코너 지오메트리 확정. 비표준 툴링 필요 반경은 실행 가능성과 관계없이 리드 타임 증가.
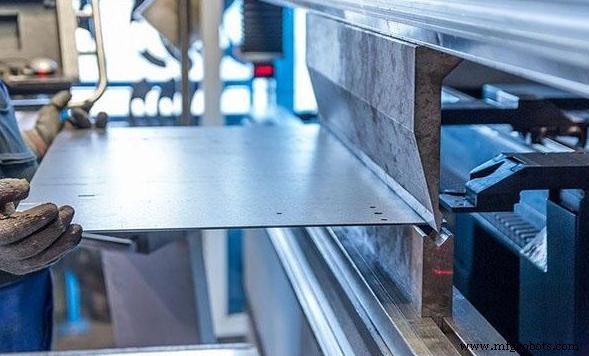
인클로저용 안정적 플랜지 및 마운팅 에지 설계
플랜지 폭은 종종 과소 명세됩니다. 좁은 플랜지는 연쇄적 문제 유발:
- 패널 강성: 짧은 플랜지는 측면 하중 하에서 플렉스, 컨트롤 박스 및 산업용 PC 하우징에서 랙 발생.
- 나사 마운팅: 클리어런스 홀과 홀 직경 약 2배의 에지 거리 위해 충분한 소재 필요.
- 커버 및 도어 정렬: 패널-마운트 커넥터나 힌지 도어는 플랜지 평탄도에 민감.
- 조립 클리어런스: 타이트한 내부 플랜지는 PCB나 내부 배선용 마운팅 하드웨어와 충돌 가능.
업계 가이드라인은 대부분 소재에 최소 플랜지 폭 4배 소재 두께 권장. 하중 지지 사이드 패널이나 추가 강화 벤드 필요한 캐비닛에는 더 큰 플랜지 정당화.
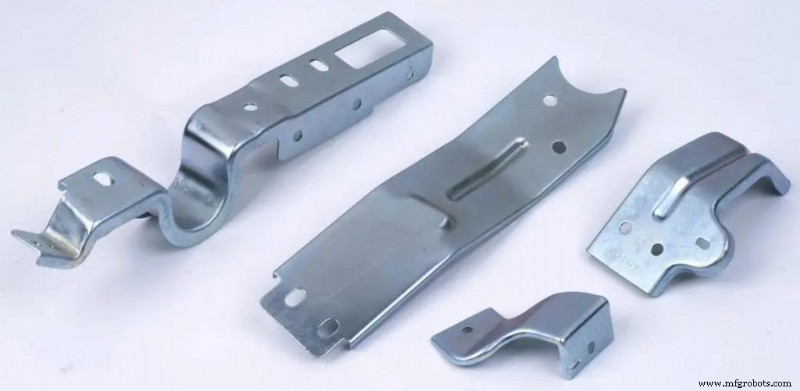
홀과 컷아웃은 성형 중 금속이 탐색해야 할 지오메트리 추가. 피처가 벤드 라인에 너무 가까이 있으면 소성 변형이 소재를 당겨 홀과 주변 패널 왜곡.
벤드 변형 존 밖에서 컷 유지해 구조적 무결성 보존 및 플러시-마운트 이슈 방지, 특히 커넥터나 환기 어레이. 판금 설계 핸드북 권장:
- 표준 홀: 최소 거리 = 2.5T + R (T = 두께, R = 벤드 반경). 일부 매뉴얼은 1인치 미만 홀에 2T+R 허용하지만 2.5T+R은 아웃오브라운드 에러 제거.
- 긴 슬롯 및 컷아웃: 최소 거리 = 4T + R. 긴 슬롯의 자유 에지는 핵심 응력 집중점; 더 가까운 간격은 보통 물결치는 패널 면 생성.
설계 팁: 공간 제약으로 컷아웃이 벤드 라인에 인접해야 한다면 벤드 라인 횡단하는 릴리프 컷이나 노치 삽입 후 성형.
엔지니어가 피해야 할 일반적인 인클로저 설계 실수
자주 진행하는 CAD 검토에서 가장 흔한 이슈:
| 실수 | 수정 |
|---|
| 패널 간 일관되지 않은 벽 두께 | 단일 게이지 전체 사용; 혼합 두께는 별도 툴링 셋업 필요해 비용 증가. |
| 코너 교차점 누락 벤드 릴리프 | 두 벤드 라인 만나는 곳마다 릴리프 노치(폭 ≥ 1T, 깊이 ≥ T + R) 추가해 성형 중 찢어짐 방지. |
| 벤드 근처 변형 존 내 홀 | 홀 2.5T + R 최소, 슬롯 4T + R 준수. |
| 표면 마감 여유 무시 | 분체 도장: 코트당 일반 60~80µm. Type II 아노다이징: 5~25µm. 미반영 시 나사 체결과 결합 핏에 영향. |
이 가이드라인은 기준값이며 특정 부품 요구사항에 맞춰 조정하세요.
금속 인클로저 품질 한 단계 높이기
좋은 인클로저 설계는 설계 의도와 제조 현실의 협업입니다. 가장 신뢰할 수 있는 인클로저는 가장 복잡한 게 아니라 모든 벤드 반경, 홀 클리어런스, 플랜지 폭이 생산을 염두에 두고 신중하게 계획된 것들입니다.
엔지니어링 팀이 모든 CAD 파일을 DFM(Design-For-Manufacturing) 우려사항 평가해 생산 전 부품 최적화. CAD 파일 업로드 또는 JTR 엔지니어링 팀에 무료 제조 가능성 검토 및 맞춤 소재 선정 문의. 프로젝트 요구사항은 지금 연락하세요.
FAQs
Q1: 판금에서 벤드 간 최소 거리는?
A1: 평행 벤드 라인을 최소 4배 소재 두께 간격으로 유지하는 것이 인클로저 실용적 설계 최소값. 더 좁은 간격은 성형 중 툴링 간섭 생성, 플랜지 안정성 및 치수 일관성 저하.
Q2: 왜 벤드 근처 홀 변형되나?
A2: 벤딩은 벤드 존에서 소재를 소성 변형시켜 외부 표면 신장, 내부 압축. 홀을 너무 가깝게 배치 – 일반적으로 약 2.5배 소재 두께 + 벤드 반경 이내 – 주변 소재가 성형 중 흐르며 왜곡.
Q3: 맞춤 판금 인클로저에 최적 소재는?
A3: 대부분 전자 인클로저에 알루미늄 5052가 실용적 기본: 깨끗이 벤드, 아노다이징 잘됨, 경량. 용접 구조, 실외 내구성, 더 높은 차폐 효율 필요 시 304 스테인리스 스틸이 더 강한 선택. 가공 경화 거동으로 벤드 반경에 신중한 주의 필요, 스테인리스 크래킹 실패는 부적절 설계 벤드에서 흔히 시작.
관련 가이드



