5축 턴밀 복합 가공으로 블리스크 생산 마스터하기
블리스크(Blisk)는 터빈 블레이드와 디스크를 통합한 부품으로 현대 가스터빈과 항공기 엔진의 핵심입니다. 복잡한 형상과 엄격한 치수 공차로 기존 방식으로는 가공이 가장 까다로운 부품 중 하나이며, 높은 불량률, 가속된 공구 마모, 비용이 많이 드는 생산 지연을 초래합니다.
5축 턴밀 복합 가공은 동시 5축 가공과 통합 턴밀 기능을 결합해 얇은 벽 변형, 소재 경도, 간섭 위험, 누적 클램핑 오차라는 블리스크 가공의 핵심 난제를 해결합니다.
이 글에서는 정밀 블레이드 디스크 제조의 주요 장애물, 5축 CNC 기술로 이를 극복하는 방법, JTR Machine의 실전 케이스 스터디를 살펴봅니다. 항공우주 엔지니어든 생산 관리자든 고량산·초정밀 블리스크 효율 생산법을 배울 수 있습니다.
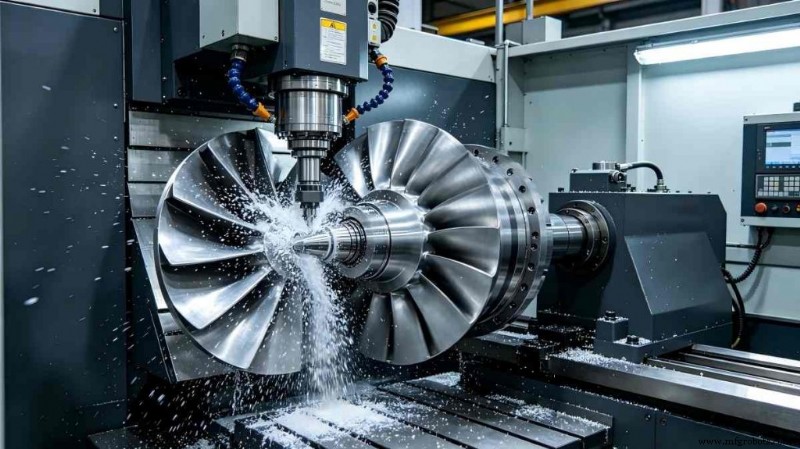
블리스크란 무엇이며 항공우주에서 중요한 이유
블리스크(Bladed Disk)는 터빈 블레이드와 디스크를 단일 부품으로 합쳐 기존 도브테일이나 볼트를 없앴습니다. 이 통합으로 중량 감소, 공기역학적 효율 향상, 기계적 고장 위험 저감을 실현해 민간·군용 엔진, 헬리콥터 동력장치, 발전용 가스터빈에 필수적입니다.
엔진 성능 요구가 커짐에 따라 정밀 블리스크 부품 수요도 증가합니다. 하지만 이점을 주는 특징들(꼬인 블레이드, 타이트한 채널, 초박벽)은 표준 공구로는 가공하기 어렵게 만듭니다.
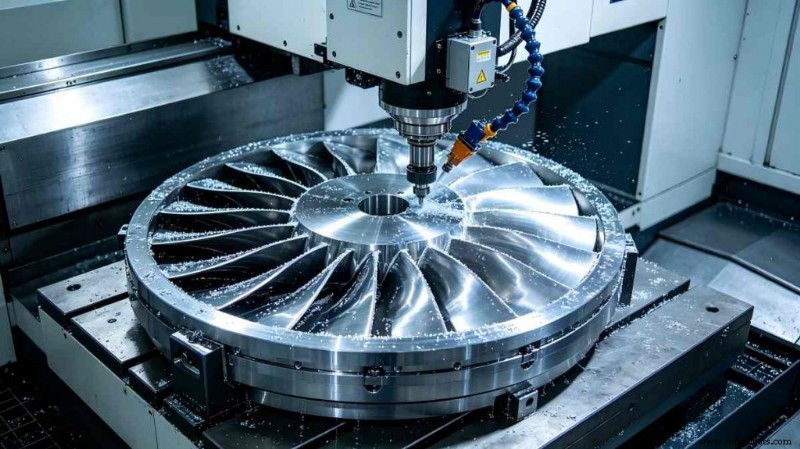
솔루션 제안 전, 블레이드 디스크 제조의 4대 고충을 이해하는 게 중요합니다: 구조, 소재, 정밀도, 공정 비효율.
1. 좁은 채널 & 높은 간섭 위험
블리스크는 꼬인 블레이드 사이 통로가 좁습니다. 공구 충돌이 빈번해 고급 경로 계획과 머신의 RTCP(공구 팁 추종) 기능이 필수입니다. 5축 제어 없이는 공구 홀더가 블레이드 면을 때려 스크랩이나 손상 발생.
가공 중 간섭은 CNC 프로그램 거부 주요 원인. 정밀 시뮬레이션과 충돌 회피 전략이 필수입니다.
2. 얇은 벽 변형
블레이드 벽 두께는 보통 0.5~2mm. 절삭력 하에서 처짐, 채터, 리바운드로 마무리 품질과 공차 제어 저해. 티타늄 합금이나 니켈계 초내열 합금처럼 절삭력이 높은 소재에서 특히 심각.
채터는 표면 품질 저하뿐 아니라 공구 마모 가속화.
3. 난삭 소재
일반 블리스크 소재인 니켈계 초내열 합금(Inconel 718, Waspaloy)과 티타늄 합금(TC4, Ti6Al4V)은 매우 강하고 열전도율이 낮으며 고온 발생. 이로 인해 급속 공구 마모, 번아웃, 들러붙음 발생.
특수 절삭 파라미터, 공구 코팅, 열관리 필요. 기존 공정에서 공구 마모는 주요 비용 동인.
4. 초고정밀 요구사항
일반 블레이드 프로파일 공차 ±0.003mm, 표면 거칠기 Ra ≤ 0.8µm. 3축 머신이나 다중 셋업으로는 불가능한 연속적 부드러운 공구 맞물림 필요.
고정밀 가공은 머신 동적 안정성과 제어 능력 시험.
5. 다중 클램핑 누적 오차
전통 워크플로는 5회 이상 클램핑: 블랭크 선삭, 블레이드 밀링, 드릴링, 연마, 폴리싱. 각 재포지셔닝이 위치 오차 도입해 최종 기하 공차 저해.
정밀 지그 써도 부품이 머신 간 이동 시 누적 오차로 공차 제어 불안정.
6. 추가 과제
- 긴 목 공구 사용 시 깊은 캐비티 가공에서 공구 진동 및 채터
- 코너 및 전이 영역 클리닝 난이도
- 장시간 가공 중 큰 열변형
이러한 이슈들이 기존 방식이 현대 항공우주 니즈를 못 따르는 이유. 산업은 근본적 전환 필요. 5축 턴밀 복합 가공이 그 전환을 제공합니다.
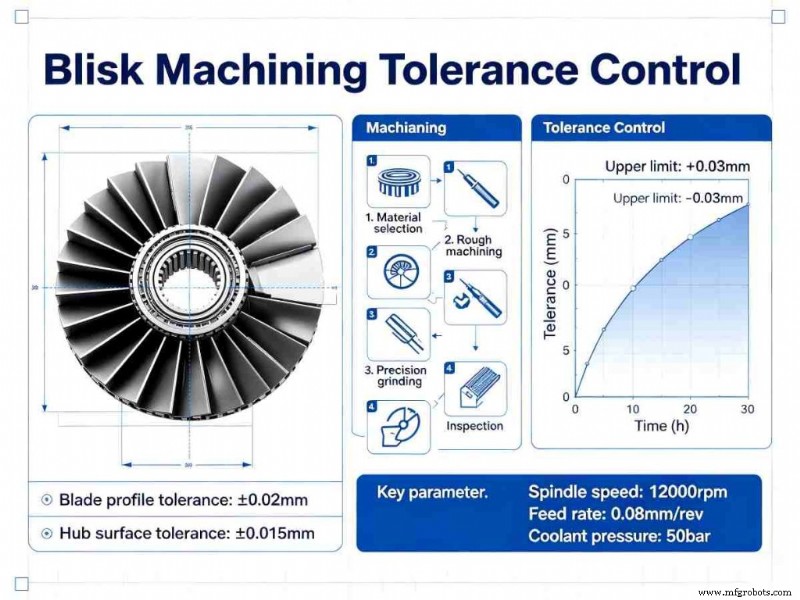
5축 턴밀 복합 가공이 블리스크 과제를 해결하는 방식
5축 턴밀 복합 가공은 5축 동시 가공과 턴밀 기술을 융합해 모든 고충을 고유한 이점으로 해결합니다.
1. 원타임 클램핑으로 누적 오차 제거
선삭, 밀링, 드릴링 등 모든 공정을 단일 머신에 통합해 단일 클램핑으로 완료. 다중 셋업 고유의 포지셔닝 오차 제거로 일관된 정밀도 보장.
2. 5축 연동으로 간섭 & 복잡 형상 극복
이중 A/B 회전축과 RTCP로 공구가 자유롭게 기울고 회전해 좁은 채널과 복잡한 곡면에 충돌 없이 접근. 적절한 CAM 프로그래밍으로 간섭 회피 자동화.
3. 정밀 제어로 초고공차 달성
최신 센터는 풀 클로즈드 루프 그레이팅 스케일과 AI 열보정 탑재. 비항온 환경에서도 열 드리프트와 공구 마모 실시간 보정으로 프로파일 공차 ±0.003mm, 표면 거칠기 Ra ≤ 0.8µm 달성.
4. 최적화된 절삭으로 공구 마모 & 변형 감소
맞춤형 절삭 파라미터와 툴패스 전략(트로코이달 황삭, 일정 칩부하 정삭)으로 절삭력과 온도 최소화. 건식 또는 마이크로 윤활로 공구 보호 및 얇은 벽 변형 추가 감소.
5. 효율성 향상 & 비용 절감
전통 방식 대비 사이클 타임 60% 이상 단축. 머신 수 감소, 핸들링 감소, 초도 합격률 상승으로 개당 비용 낮아져 경제적 양산 가능.
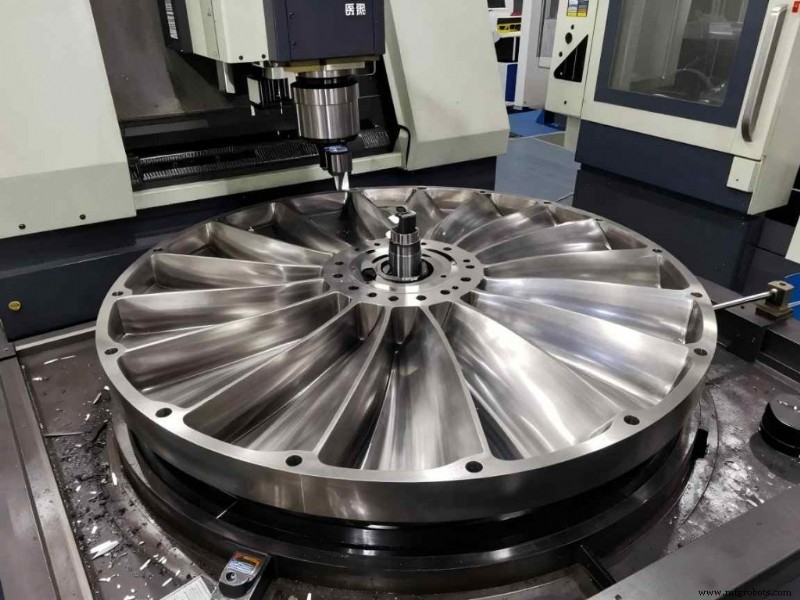
케이스 스터디: JTR Machine의 5축 턴밀 솔루션으로 티타늄 합금 블리스크 양산
JTR Machine의 5축 턴밀 센터가 이 기술의 실질적 이점을 입증합니다.
프로젝트 배경
국내 항공우주 엔진 제조사가 티타늄 합금 블리스크(Φ320mm, 12블레이드) 양산 필요. 요구사항: 프로파일 공차 ≤ ±0.003mm, 표면 거칠기 Ra ≤ 0.6µm, 연간 120개 배치. 기존 3축+선삭 워크플로는 5회 클램핑으로 저효율, 누적 오차, 납기 지연 발생.
솔루션 개요
JTR Machine은 A/B 이중 회전축, 클로즈드 루프 그레이팅 스케일, AI 열보정 탑재 5축 턴밀 센터 투입. 유압 지그로 내경 위치 결정을 통한 원타임 클램핑 구현.
공정 흐름:
- 황삭: 외경·단면 선삭 후 고성능 초경 공구로 블레이드 채널 황삭 밀링.
- 정삭: 5축 연동으로 블레이드 전체 프로파일 밀링, 루트 필렛 코너는 전용 롤리팝 커터로 클리닝.
- 보조 가공: C축 인덱싱으로 방사형 냉각 홀 및 2차 피처 밀링.
툴패스·파라미터 최적화로 티타늄 합금 대상 트로코이달 황삭과 일정 칩부하 정삭 적용해 채터 제거. 전 공정 24시간 무인 연속 가동.
결과
- 정밀도: 블레이드 프로파일 공차 ±0.0025mm, 표면 거칠기 Ra ≤ 0.6µm, 홀 위치 공차 ±0.003mm — 모두 고객 사양 초과 달성.
- 효율: 개당 사이클 타임 72시간 → 22시간으로 227% 개선.
- 비용 & 품질: 개당 비용 35% 절감, 배치 합격률 99.5%로 연간 납품 목표 지원.
고객 피드백
"JTR의 5축 턴밀 복합 가공이 우리 블리스크 과제를 해결했습니다. 정밀도와 속도 모두 제공하며 신뢰할 수 있는 장기 파트너가 됐습니다."
블리스크 5축 턴밀 가공에 JTR Machine을 선택하는 이유
1. 검증된 기술 전문성
70대 이상 정밀 CNC 유닛 포함 첨단 5축 턴밀 센터 보유. 복잡한 블리스크 지오메트리에 수십 년 기관 지식 적용.
2. 엄격한 품질 보증
ISO 9001:2008, TS 16949, IATF 표준 준수로 모든 공정 뒷받침. 헥사곤 CMM, 광학 프로젝터, 표면 거칠기 시험기로 도면 사양 충족·초과 검증.
3. 맞춤형 솔루션
같은 블리스크는 없습니다. JTR은 고객별 소재, 정밀도, 물량 요건에 맞춘 맞춤형 5축 턴밀 솔루션 제공.
4. 빠른 납품 & 24/7 지원
빠른 견적, 당일 납품, 연중무휴 컨설팅으로 다운타임 최소화 및 시장 출시 가속.
FAQs
Q1: JTR Machine이 5축 턴밀 기술로 가공 가능한 소재는?
A: 티타늄 합금(TC4, Ti6Al4V), 니켈계 초내열 합금(Inconel 718, Waspaloy), 스테인리스강, 알루미늄 합금 모두 지원.
Q2: 단일 블리스크 일반 사이클 타임은?
A: 크기와 복잡도 따라 다름. 케이스 스터디 Φ320mm 티타늄 블리스크는 22시간 — 전통 방식 대비 60% 단축. CAD 보내주시면 맞춤 견적 드립니다.
Q3: JTR이 초고정밀 항공우주 표준 충족하나요?
A: 네. 우리 센터는 프로파일 공차 ±0.003mm, 표면 거칠기 Ra ≤ 0.8µm 달성으로 항공우주 사양 완전 준수.
Q4: JTR 블리스크 양산 배치 합격률은?
A: 엄격한 공정 제어와 인프로세스 검사로 99.5% 이상 일관 유지.
관련 가이드



