항공우주 제조에서 얇은 벽 알루미늄 CNC 변형 제어 기술
항공우주, 상업용 우주, eVTOL 시장은 점점 더 슬림하고 높은 종횡비 부품을 요구합니다. 엔지니어들은 두께 1.0mm 미만, 깊이 100mm 이상의 얇은 벽 알루미늄 부품을 6061‑T651이나 7075 합금으로 자주 다룹니다. 일반 3축 가공은 항공우주 부품 요구 공차 0.01mm 이내 유지가 어렵고, 필연적으로 발생하는 파도 같은 변형 관리도 난제입니다.
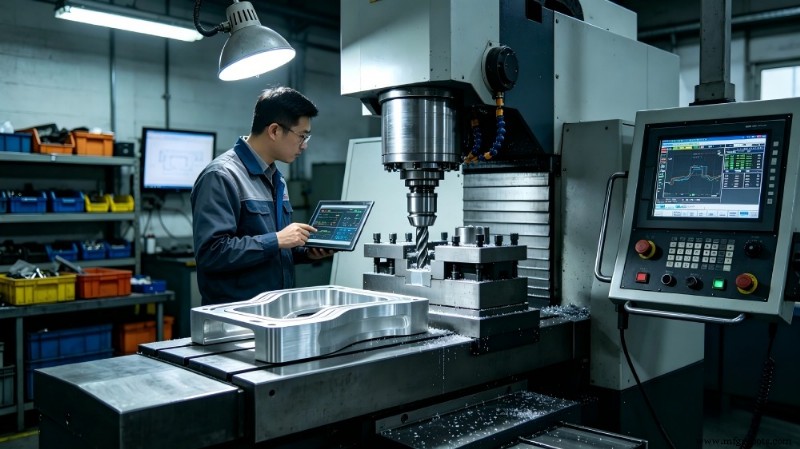
알루미늄 합금 변형의 역학적 분석
얇은 벽 알루미늄 변형을 주도하는 세 가지 주요 힘:
- 잔류 응력: 압연, 퀜칭, 스트레칭 공정 중 유입. CNC 가공 중 소재 제거로 평형이 깨져 부품이 새로운 안정 상태를 찾으며 휨이나 비틀림 발생.
- 절삭력: 고종횡비 벽 가공 시 문제가 됨. 얇은 섹션의 낮은 강성은 공차 초과 처짐을 유발하고, 재생 채터(자여기 진동)는 표면 불규칙과 벽 두께 부족을 만듭니다.
- 열팽창: 알루미늄에 유의미. 고속 밀링 전단 구역에서 발생한 열이 방출되지 않으면 냉각 후 수축해 치수 정밀도 추가 저해.
기술 비교: 표준 vs. 첨단 방법론
3축에서 체계적 고정밀 5축 워크플로로 전환이 필수적입니다. 아래 표는 관행과 2026년 항공우주 제조 표준을 대비합니다:
기술 파라미터 | 표준 3축 공정 | 고정밀 5축 공정 (2026 표준)
공작물 셋업 | 일반 바이스/클램핑 | 제로포인트 클램핑 & 진공 지그
가공 전략 | 순차 사이드 밀링 | 동시 대칭 밀링
소재 응력 관리 | 없음 (원소재) | 초저온 안정화 / 다단계 시효
절삭 속도 (Vc) | 180 m/min | 350 m/min (고동적 지멘스 840D SL)
이송률 (Fz) | 0.05 mm/tooth | 0.12 mm/tooth (AI 최적화 로딩)
툴링 인터페이스 | ER 표준 콜릿 | 유압 댐핑 / 열수축 피트
치수 편차 | 0.15 – 0.30 mm | < 0.008 mm
표면 조도 (Ra) | 1.6 – 3.2 µm | < 0.4 µm (직접 정삭)
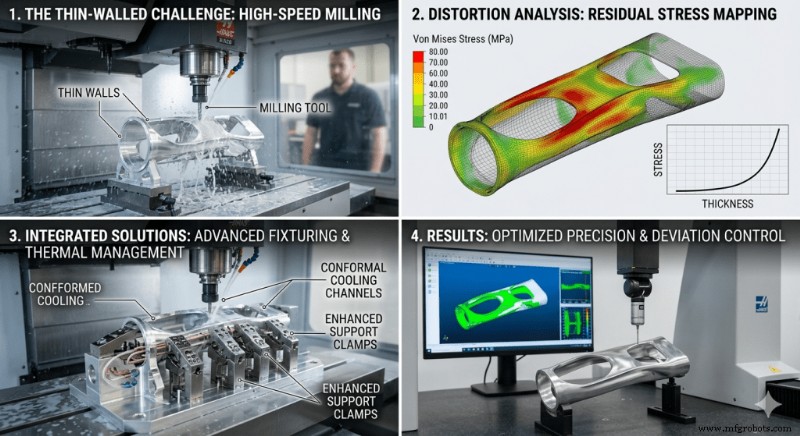
고종횡비 가공을 위한 핵심 기술 경로
0.01mm 이하 정밀도 달성은 첨단 절삭 기술, 절삭 공구 혁신, AI 기반 공정 제어라는 세 가지 맞물린 전략에 달렸습니다.
1. 동시 대칭 밀링
전통 가공은 한쪽 벽 면을 먼저 깎고 다른 쪽을 깎아 응력을 한 면에 집중시켜 스프링백을 유발합니다. 대칭 밀링은 양면을 동시에(또는 번갈아) 절삭해 힘을 균형 잡아 벽을 사이클 내내 안정적으로 유지합니다.
2. 댐핑 기술과 공구 형상
채터 억제는 올바른 공구에서 시작. 가변 헬릭스, 가변 피치 엔드밀은 알루미늄 6061에서 재생 채터를 유발하는 주기적 진동 주파수를 끊습니다. 강성 유압 댐퍼(툴 홀더 내장 쇼크 업소버)와 결합하면 표면 조도 손상 없이 더 깊은 절입 가능.
3. AI 기반 예측 보상
최신 파나소닉이나 지멘스 제어 시스템에 내장된 AI 알고리즘이 스핀들·베이스 온도를 지속 모니터링. 컨트롤러가 실시간 열팽창을 계산해 툴 오프셋 조정, 열 축적에도 절삭 날을 타겟에 유지.
공정 최적화 구현 체크리스트
- 소재 사전 처리: 합금을 –196°C로 극저온 냉각해 미세조직 안정화 및 잔류 응력 재분배.
- 전략적 황삭: 고속·얕은 절입 황삭 패스로 벌크 소재 제거하며 벽 무결성 보존. 최종 패스용 0.3–0.5mm 여유 남김.
- 응력 제거 사이클: 중요 부품은 황삭과 정삭 사이 어닐링 사이클 삽입해 안정 응력 상태 고정.
- 정삭 가공 환경: 최종 패스는 ±1°C 항온 챔버에서. 플러드 쿨런트 대신 최소량 윤활(MQL) 선호해 얇은 벽 열충격 방지.
- 인라인 검사: 고정밀 터치 프로브 머신 장착. 최종 절삭 직후 중요 치수 측정 후 언클램핑 전 툴 오프셋 자동 보정.
반응형에서 능동형 공정 관리로 전환해 절삭력 균형, 진동 댐핑, 열효과 보상을 통해 엔지니어는 항공우주 응용이 요구하는 0.01mm 공차를 만족하거나 초과하는 얇은 벽 알루미늄 부품을 신뢰성 있게 공급할 수 있습니다.
관련 가이드



