스파크 플러그: 설계, 소재, 제조 - 전문가 개요
배경
스파크 플러그는 내연기관 연소실 내 공기/연료 혼합기에 고온 전기 스파크를 점화해 연소를 시작합니다. 플러그 내 정밀 간극에서 아크를 발생시켜 이를 달성합니다.
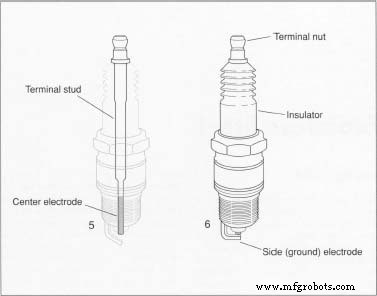
스파크 플러그는 네 가지 주요 구성요소로 이뤄집니다: 센터 전극, 절연체, 금속 쉘, 사이드(접지) 전극. 센터 전극은 플러그 길이 방향으로 관통하는 굵은 도전선으로 점화 시스템에서 스파크 갭까지 전기를 전달합니다. 절연체는 세라믹 슬리브로 센터 전극 대부분을 감싸 고전압 누설을 막습니다. 육각 금속 쉘은 실린더 헤드에 나사로 고정돼 플러그를 고정합니다. 니켈 합금 사이드 전극은 쉘에 연결돼 센터 전극 쪽을 향하며, 엔진 설계에 따라 보통 0.020~0.080인치 간격의 스파크 갭을 형성합니다.
수백 가지 변형으로 자동차, 트럭, 버스, 트랙터부터 보트, 항공기, 오토바이, 스쿠터, 산업 기계, 유정 장비, 예초기, 체인톱까지 광범위한 엔진에 쓰입니다. 터빈 점화기 같은 특수 플러그는 현대 제트 엔진을, 글로우 플러그는 디젤 용도로 표준입니다.
스파크 플러그의 열가(heat range)는 팁에서 실린더 헤드로 열이 얼마나 빨리 빠져나가는지 나타냅니다. 팁이 너무 차면 카본이나 오일로 파울링(fouling)되고, 너무 뜨우면 조기 점화나 전극 손상 유발. 제조사는 절연체 노즈 길이로 열가 조절: 긴 원뿔 노즈는 '핫' 플러그, 짧은 노즈는 '콜드' 플러그.
보닛 아래에서 스파크 플러그는 4,500°F 부식성 가스, 2,000psi 분쇄 압력, 최대 18,000볼트 전기 방전을 견뎌냅니다. 이 스트레스는 초당 수십 회 반복되며 하루 주행만으로도 100만 사이클 이상 누적됩니다.
역사
전기 스파크로 연료-공기 혼합기 점화 개념은 1777년 알레산드로 볼타가 레이덴 병으로 장난감 권총의 습지가스-공기 혼합기 점화 시연으로 거슬러 올라갑니다. 첫 진정한 스파크 플러그는 1860년 프랑스 엔지니어 장 르누아르(Jean Lenoir)가 절연체, 전극, 스파크 갭을 단일 유닛으로 통합해 개발했습니다. 르누아르는 1885년 설계를 개량해 현대 플러그 기초를 닦았습니다.
1900년대 초 로버트·프랭크 스트라나한 형제가 금속 쉘과 도자기 절연체 사이에 가스켓을 넣어 가스 누출 줄이고 제조 단순화한 더 내구성 좋은 플러그를 선보였습니다. 1909년 로버트 스트라나한이 주요 자동차 계약 따내며 시장을 지배했습니다.
자동차 시대 폭발로 다양한 점화 시스템, 연료, 성능 니즈가 지속적 혁신 주도. 핵심 설계는 안정됐으나 제조사들은 수많은 전극·절연체 소재 실험을 거듭했습니다.
원자재
일반적 스파크 플러그 전극은 고니켈 합금, 절연체는 알루미나 세라믹, 쉘은 강선. 소재 선정에 방대한 R&D 필요 - 선도 제조사 한 곳은 전극 포뮬라 2,000가지, 절연체 블렌드 25,000가지 이상 테스트했다고 보고합니다.
전극 마모로 스파크 갭이 벌어지면 필요 전압 상승. 대응으로 두꺼운 전극과 은, 금, 백금 같은 귀금속 추가. 은은 열전도율 우수, 백금은 내식성 탁월.
절연체 조성도 플래시오버(플러그 팁에서 쉘로 원치 않는 전기 누설) 감소로 성능 영향. 실리마나이트, 고온 알루미나 세라믹 등 혁신으로 한계 확장 중.
제조사들은 습식 볼밀 분쇄로 세라믹 펠릿 생산 후 스프레이 드라이해 유동성 좋은 소재 만듭니다. 정밀한 펠릿 크기·형상이 일관된 절연체 생산에 필수적.
제조 공정
각 부품(센터 전극, 사이드 전극, 절연체, 쉘)은 연속 인라인 조립라인에서 생산됩니다. 개별 제작 후 단일 밀봉 유닛으로 결합됩니다.
쉘(Shell)
- 쉘은 솔리드 강선 냉간 성형이나 다이스 압출로 만듭니다. 자동 나사 깎이 머신으로 강봉 드릴링·리밍해 정밀 치수 제작도 가능.
- 성형 후 머시닝, 너링(knurling) 등 2차 가공. 너링으로 외부 돌기 형성, 머시닝으로 형상 다듬어 나사 가공과 전극 부착 준비된 최종 쉘 완성.
사이드 전극(Side Electrode)
- 니켈 합금 와이어 사이드 전극을 펴서 쉘에 용접하고 길이 재단. 부분 굽힘 적용, 최종 굽힘은 코어 조립 완료 후.
- 쉘 나사 롤링 가공, 보호용 전해 마감(산-염 용액에 쉘 담그고 전류 흘려 부식 방지) 처리.
절연체(Insulator)
- 절연체 블랭크는 액체 세라믹을 고무 몰드에 부어 주조. 유압 프레스로 미소결 블랭크 성형, 정밀 제어된 보어 형성.
- 특수 윤곽 그라인딩으로 외형 다듬은 뒤 2,700°F 이상 터널 킬른에서 소성. 치밀하고 내습성 좋은 절연체 완성. 2차 소성으로 유약과 식별 마크 추가 가능.
센터 전극(Center Electrode)
- 니켈 합금 센터 전극을 강철 터미널 스터드에 용접, 점화 케이블 연결부 역할.
- 극한 압력(6,000psi)에서 전극-스터드 조립체를 절연체 내 밀봉, 전체 유닛을 쉘에 압입. 리밍으로 깊이·각도 조정, 쉘 플랜지 크림핑해 가스 밀봉 형성. 가스켓 크림핑으로 플러그 바디 고정.
- 최종 전극 갭을 머신으로 규격대로 트리밍, 사이드 전극 최종 굽힘 적용.
포장
- 최종 검사 후 자동 성형 카톤에 담아 플라스틱 필름 랩핑, 벌크로 유통사에 출하.
품질 관리
모든 단계에서 검사·측정 수행. 입고 부품과 툴링 치수 정밀도 확인, 새 게이지 제작용 캘리브레이션.
머신별 쉘 육안 결함 검사. 절연체 윤곽은 20배 확대 실루엣을 스크린에 투영해 공차선과 비교 검증. 라인에서 통계적 샘플링으로 절연체 지속적 품질 데이터 확보.
조립 중 랜덤 압력 테스트로 센터 전극 밀봉 확인. 육안 검사로 설계 사양 준수 확인.



