열연 탄소강 스트립 산세: 산화 스케일 효율적 제거 기술
산세(Pickling)는 강 표면의 스케일이나 산화물을 제거하여 다음 공정인 냉간 압연을 위한 표면을 준비하는 공정입니다. 산화 스케일은 후속 냉간 압연 전 열연 강판에서 완전히 제거되어야 하며, 이는 작업 롤 마모 방지와 냉연 제품 표면 결함 예방을 위함입니다. 스케일 두께는 주로 열연 공정 파라미터, 그중에서도 코일링 온도가 주 요인이며, 압연 공정 자체도 큰 영향을 미칩니다.
산화 스케일의 생성과 구조
산화 스케일은 강 열연 시 강 표면이 공기 중 산소(O₂)와 반응하여 철(Fe) 산화물을 형성할 때 생성됩니다. 이 산화층을 밀 스케일(Mill Scale)이라 합니다. 밀 스케일은 실제로는 Fe와 O₂ 비율이 다른 세 층의 철 산화물로 구성됩니다(그림 1). 가장 바깥층은 헤마타이트(Fe₂O₃, 산소 30.1%), 중간층은 마그네타이트(Fe₃O₄, 산소 27.6%), 가장 안쪽층은 뷔스티트(FeO, 산소 22.3%)입니다. 모든 산화물이 존재할 때 중간층은 마그네타이트입니다. 566°C 이상에서는 뷔스티트가 주 산화물이지만, 566°C 이하 냉각 시 일부가 철과 마그네타이트로 변환됩니다(4FeO = Fe₃O₄ + Fe). 선재·봉강 압연처럼 급냉 시 뷔스티트가 냉각 제품에 상당량 잔류합니다. 열연 후 냉각이 상대적으로 느린 코일 스트립의 경우 냉각 제품 스케일의 주성분은 마그네타이트입니다.
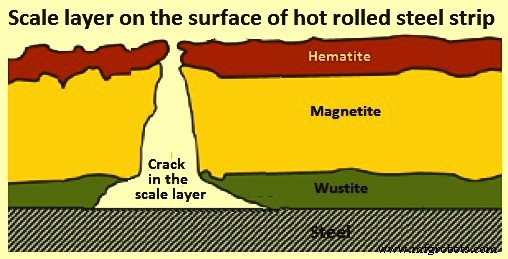
그림 1 열연 스트립 표면의 스케일 층
산세 공정 개요
산세는 강 표면 스케일 제거 공정 중 가장 일반적입니다. 산세는 수용액 산에 침지하여 화학적으로 스케일을 제거하는 것을 말합니다. 이 공정은 1700년대 후반 식초 통에 강판을 담가 스케일을 제거하던 것에서 유래했습니다. 배치식 대비 연속식 조업, 스케일 두께, 조성, 물리적 특성(균열) 등에 따라 산 용액의 종류, 농도, 온도에 큰 차이가 있을 수 있습니다. 그림 2는 산세 공정의 주요 입·출력입니다.
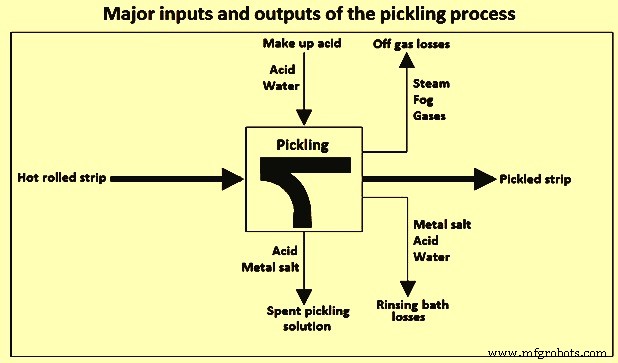
그림 2 산세 공정의 주요 입·출력
열연 강판과 산세 후 강판 표면은 그림 3과 같습니다.
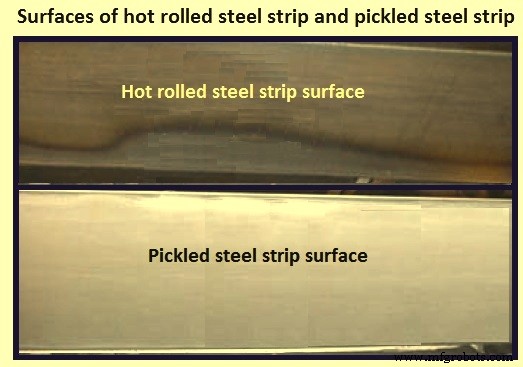
그림 3 열연 강판과 산세 강판 표면 비교
산세 용액
탄소강(C강)의 경우 배치식 산세에는 주로 황산(H₂SO₄)이 사용되며, 1994년 기준 열연 스트립 연속 조업에는 염산(HCl)이 주 산세제로 선택되었습니다. HCl 산세는 1964년 시작되어 많은 산세 설비가 전환되었습니다. HCl과 H₂SO₄ 혼합액도 배치식 산세에 사용되며, 흔히 H₂SO₄ 욕에 암염(NaCl)을 첨가하는 방식입니다. 이는 HCl 특유의 밝은 산세 표면 특성을 얻고 산세 속도를 높이려는 것이나 단점도 있습니다. HCl 단독 사용과 같은 빠른 스케일 제거 속도를 내기 위한 HCl/H₂SO₄ 비율이 너무 높아 비경제적이며, 혼합산은 현재 사용되는 폐산 처리 방법으로 적절히 처리하기 어렵습니다.
H₂SO₄ 산세 장점: (1) 산을 더 자주 재생 가능, (2) 온도 상승으로 낮은 농도에서도 효과적 산세 가능, (3) 황산철(FeSO₄) 회수 용이, (4) 온도 조절로 산세 속도 제어 가능.
H₂SO₄ 산세 단점: (1) 모재 강철 공격성 큼, (2) H₂ 확산 침투 큼, (3) 산세 잔류물 부착성 강함, (4) 산 용액 가열 필요.
HCl 산세 장점: (1) 상온 사용으로 가열비 절감, (2) 스케일 제거 더 철저, (3) H₂ 확산 침투 적음, (4) 산세 표면 철염 침적 적음.
HCl 산세 단점: (1) 상온 이상 가열 시 퓸 발생, (2) 산 회수 시스템 고가, (3) 설비 부식성 강함, (4) H₂SO₄ 대비 폐기 비용 높음.
표 1은 연속 산세 라인에서 H₂SO₄와 HCl 산세 비교입니다.
| 표 1 연속 산세 라인에서 H₂SO₄와 HCl 산세 비교 |
|---|
| 순번 | 항목 | 단위 | H₂SO₄ | HCl |
|---|
| 1 | 출측 스트립 중량 | 톤 | 0.99 | 0.98 |
| 2 | 비소비량 | | | |
| 3 | 전력 | kWh | 18.5 | 18.5 |
| 4 | 용수 | ㎥ | 2.1 | 1.4 |
| 5 | 보충 산 | kg | | |
| 6 | H₂SO₄ (25% 용액) | kg | 85 | |
| 7 | HCl (17% 용액) | kg | | 140 |
| 8 | 노무 | 인시 | 0.35 | 0.35 |
| 9 | 잔류물 |
| 9a | 폐산 | kg | 90 | 160 |
| 9b | 폐산 내 황산염 | kg | 18 | |
| 9c | 폐산 내 염화물 | kg | | 22 |
HCl, H₂SO₄ 외 산도 탄소강 녹과 스케일 제거에 사용됩니다. 구연산, 옥살산, 개미산, 불산, 플루오르화붕산, 인산 모두 밀 스케일 제거 가능하나, 제거 속도가 일반적으로 대부분의 상업적 용도, 특히 연속 조업에는 유용하거나 경제적이지 않습니다.
스케일 제거 메커니즘
무기산 산세는 스케일 균열로 산이 침투한 후, 최내층 스케일과 모재 강철과 반응하는 과정입니다. 산이 모재 강철과 반응하여 생성되는 수소(H₂) 가스와 FeO 용해가 외부 스케일 층을 강 표면에서 박리시키는 데 도움을 줍니다.
H₂SO₄가 FeO 또는 주로 Fe₃O₄와 Fe 혼합 스케일과 반응하여 황산철(FeSO₄)과 물을 생성하는 반응식: (1) FeO + H₂SO₄ = FeSO₄ + H₂O, (2) Fe₃O₄ + Fe + 4H₂SO₄ = 4FeSO₄ + 4H₂O. H₂SO₄가 모재 강철과 반응: Fe + H₂SO₄ = FeSO₄ + H₂(g).
H₂SO₄ 산세 시 산은 밀 스케일 균열을 통해 강 표면에 도달하여 표면 철을 용해합니다. 이 과정은 H₂ 기포를 생성합니다. 스케일은 H₂에 의해 느슨해집니다. 산 내 스케일 용해는 느린 과정이라 욕조 바닥으로 가라앉아 서서히 용해됩니다. 두 산세 반응 모두 발열 반응이나 냉간 스트립 가열 열손실과 주위 대기 열손실을 보상하지 못해 욕 가열이 필요합니다. 가열은 증기로 합니다. 산이 강철을 공격하여 산세가 진행되므로 과산세 위험이 높습니다. 산세 생성물은 FeSO₄로 녹색이며, H₂SO₄ 재생 시 일반적으로 회수됩니다. H₂SO₄ 산세는 산 농도와 온도에 의존합니다. 산 농도 0~25% 증가 시 산세 속도 비례 증가, 25% 이상에서는 증가율 둔화. 온도 효과: 25~95°C 사이에서 6~8°C 상승마다 산세 속도 2배 증가.
HCl 산세 시 스케일 제거는 주로 산화물 직접 공격이 주 메커니즘입니다. 다만 스케일 균열을 통한 산 침투도 기여하나, H₂SO₄에 비해 균열 증대 효과는 덜합니다. HCl이 FeO 또는 주로 Fe₃O₄와 Fe 혼합 스케일과 반응하여 염화철(FeCl₂)과 물 생성: (1) FeO + 2HCl = FeCl₂ + H₂O, (2) Fe₃O₄ + Fe + 8HCl = 4FeCl₂ + 4H₂O. HCl이 모재 강철과 반응: Fe + 2HCl = FeCl₂ + H₂(g).
H₂SO₄ 산세는 배치식 C강 선재·와이어(최대 0.60% C) 및 연속 세정(욕 내 Fe 농도 8g/100cc 미만) 시 만족스러운 결과를 냅니다. 상업용 H₂SO₄는 보통 93% 농도, HCl은 31% 또는 35% 농도로 공급됩니다. H₂SO₄ 장점: 산세 용액 위 퓸 적음. 단점: 표면 어두움, 특히 고탄소강에서 먼지 발생, 욕 내 Fe염에 의한 H₂SO₄ 억제 효과 큼.
H₂SO₄ 산세 배출물에는 스프레이(모재 강철 공격 시 생성되는 H₂ 가스로 인한 산세 용액 미세 입자)가 포함될 수 있으므로, 설비 국부 부식과 불쾌한 작업 조건 방지를 위해 적절한 환기 필요.
HCl 산세는 고탄소강 열연 배치 산세에 선호됩니다. 연속 산세 조업도 저탄소강과 고탄소강 모두 매우 균일한 표면 특성 생산을 위해 HCl을 사용합니다. 단시간 조업으로 과산세 가능성 최소화.
HCl 용액 배치 산세 대표적 운전 조건: 산 농도 8~12g/100cc, 온도 38~40°C, 침지 시간 5~15분, 최대 허용 Fe 농도 13g/100cc. HCl 산세 시 일반적으로 화학적 억제제를 사용하여 모재 강철 산 공격 저감.
HCl은 H₂SO₄ 및 타 산 대비 여러 장점: 고탄소강에서 균일한 연회색 표면 일관 생산, 과산세 가능성 낮음, Fe 농도 13g/100cc까지 유효 산세 가능, 염화물 높은 용해도로 세척 용이. 주 단점: 우수한 퓸 제어 시스템 필수. HCl 산세 배출물에 HCl 가스 포함, 설비 국부 부식과 작업 조건 악화 방지를 위해 적절히 배기 필요.
산세 속도는 모재 강철 성분, 산화물 부착 유형, 산 농도와 용액 내 FeSO₄/FeCl₂ 농도, 용액 온도, 교반, 침지 시간, 억제제 유무 등 여러 변수 영향. 산 농도나 온도 증가 시 산세 속도 증가. 산세 진행 시 유리산(H₂SO₄ 또는 HCl) 고갈, Fe염 축적으로 효과적 산세 불가능해지고 처리 강 표면 품질 저하 시점 도래. 이때 폐산액을 산세조에서 저장조로 배출하고 산세조에 신선한 산 용액 보충. 산 이송은 연속식 또는 배치식.
유분 강철 과도 오염 시 불균일 산세와 강철 착색 발생. 방지를 위해 유분 강철은 산세 전 탈지 필요. 유분 또는 탈지 강철 산세 시 산 용액에 습윤제 사용으로 욕 효과·효율 증대, 침지 시간 단축. 다수 상업용 산세 억제제에 습윤제 함유.
산세 라인은 산과 Fe염 농도를 중량/부피(w/v) 단위인 g/100cc로 보고하는 경우가 많습니다. 이 단위를 '퍼센트'로 느슨하게 부르기도 하나, g/100cc 농도를 용액 밀도(g/cc)로 나누어 실제 중량 퍼센트(w/w)로 변환해야 합니다. 이를 위해 H₂SO₄-FeSO₄ 용액과 HCl-FeCl₂ 용액 공표 데이터로부터 근사 밀도 계산식 개발: D = 0.9971 + 0.00633×C(H₂SO₄) + 0.0099×C(FeSO₄), D = 0.9971 + 0.00446×C(HCl) + 0.00815×C(FeCl₂). D는 25°C에서 g/cc, 농도는 g/100cc 단위.
억제제
억제제는 산세 용액에 첨가되어 (1) 모재 강철 과도 공격과 Fe 과손실 방지, (2) 과산세로 인한 피팅(pitting) 방지하여 표면 품질 저하 예방, (3) 강철 공격 시 생성되는 H₂로 인한 산 용액 스프레이 저감, (4) 산 소비 저감, (5) H₂ 취성 위험 최소화. 적정 농도 사용 시 스케일 제거 속도에 큰 영향 없음.
초기에는 천연 물질(겨, 젤라틴, 아교, 석유 정제·석탄 건류 부산물, 목타르) 사용. 현대 억제제는 습윤제와 합성 활성 물질 혼합 제제: 질소(N₂) 화합물(피리딘, 퀴니딘, 헥사메틸렌 테트라민, 기타 아민/폴리아민), 알데히드/티오알데히드, 아세틸렌 알코올, 황(S) 함유 화합물(티오우레아, 티오우레아 유도체) 등.
종종 2개 이상 활성 성분이 시너지 효과를 내어 혼합물이 개별 성분 가산 효과보다 우수함. 좋은 억제제는 '브레이크아웃(breakout, 작업물에 퇴적되는 슬러지)'이 없어야 하며(천연 제품 다수 해당), 산세욕 온도에서 안정적이고 악취 없어야 함. H₂SO₄용 현대 억제제는 티오우레아 또는 아민 치환 티오우레아 함유 다수. HCl용 신규 억제제는 아민 또는 헤테로사이클릭 N₂ 화합물 주 활성 성분. H₂SO₄ 산세 시 축적된 FeSO₄도 산 활성 억제, 세정 및 광택 효과 저하. 대부분 강철은 산과 반응하므로 억제 용액 필요.
고인산강(0.03% 이상)은 과산세에 특히 취약. 억제 산 용액은 일반적으로 연속 스트립 라인에서 파이프 내부 표면 세정에 사용. 연속 스트립 산세 침지 시간은 배치 조업보다 훨씬 짧으나, 라인 정지 시 억제제 없으면 모재 강철 과손실 발생. 이는 거친 과산세 표면으로 바람직하지 않을 뿐 아니라 제품 최종 게이지 중요 요구사항에도 영향.
첨가제는 산 첨가량 또는 대형 저장조 산 용량에 비례하여 첨가하는 것이 최선. 산세 용액에 억제제를 실제 산 첨가와 무관한 특정 시간 간격으로 첨가하는 것은 나쁜 방법. 첨가 전 욕은 과소억제 상태, 첨가 직후는 과억제 상태일 수 있음.
억제제 작용의 주 단계는 강철 표면 흡착으로 합의됨. 흡착된 억제제가 부식의 양극/음극 전기화학적 과정을 지연시킴. 억제제 농도가 권장 수준 훨씬 미만일 때 강철 표면 흡착층이 불완전해 비보호 영역 우선 공격 발생 가능.
0.40% 미만 C 함유 일반 탄소강, 10~14% H₂SO₄(비중 1.82) 함유 배치 산세욕, 70°C 이상 운전 시: 강한 억제제 0.25~0.50%(원산 기준) 사용. FeSO₄ 농도 30% 도달 시 폐기(이 Fe염 수준은 산세 공정 지연, 제품 표면 먼지 생성 유발). 배치 H₂SO₄ 산세 시 Fe 농도 이 수준 접근 시 추가 억제제 불필요. 0.40% 이상 C 함유 일반 탄소강은 유사 욕, 다소 낮은 온도(60~66°C), FeSO₄ 20% 미만 조건에서 산세.
HCl 사용 시: 강한 억제제 0.125~0.25%(원산 기준). H₂SO₄와 HCl 모두 고Fe 농도(특히 저산 농도 동반 시)에서 산세 속도 감소 경향(고Fe 더 허용되는 HCl 경우), 상업용 산세 욕 첨가제(촉진제)로 산세 속도 향상 시도. 이들 독점 물질은 보통 억제제와 제제되어 산세 중 산의 과도한 모재 공격 방지.
비억제 산 용액은 고합금강 산세에 자주 사용(산화물 제거에 더 강한 화학적 작용 필요). 합금강 산세 시 억제제 사용한다면 일반 탄소강 권장 농도보다 다소 낮은 농도 제안.
연속 스트립 산세 라인
수평 산세조를 갖춘 연속 스트립 산세 라인은 헤드-투-테일 용접된 코일 처리 가능. 산세 라인 핵심은 산세조로, 보통 3~4개 탱크가 일렬로 배치되어 산세 산을 담음. 진입부: 코일 컨베이어, 1~2개 언코일러, 1~2개 프로세서, 1~2개 전단기, 용접기. 프로세서는 언코일링 장비와 일체형으로 맨드릴, 홀드다운 롤, 소구경 롤 시리즈 구성. 스트립이 프로세서를 통과하며 플렉스될 때 스케일 층에 균열 발생. 적절한 용접과 웰드 트리밍은 라인 내 스트립 파단 방지에 필수.
연속 산세 라인은 코일을 헤드-투-테일로 연결 필요. 유압 전단기로 진입단에서 각 코일 양단에서 스트립 구간 절단, 코일 단면 정돈 및 손상된 외측 랩 제거. 다음 코일 충전 전 헤드 단면 전단으로 코일 준비 신속화. 다음 코일 헤드를 마지막 코일 테일에 대고 고전압(및 전류) 인가하여 양단 용융, 유압으로 강제 결합(업셋)하여 '버트 용접(butt-weld)' 형성. 용접기 직후 절단 공구로 업셋 시 심에서 밀려나온 플래시 트리밍. 용접 건전성은 매우 중요. 라인 내 스트립 파단 시 재스레딩 필요로 시간 소모.
산세조 전 구간: 브라이들(스트립 장력), 스트립 어큐뮬레이터(웻 루핑 피트 또는 최신 라인은 코일카 어큐뮬레이터), 스트레치 레벨러(스케일 균열 효과적 생성, 스트립 형상 개선 기여).
산세 구간: 보통 3개 이상 탱크. 소위 '딥 탱크'는 깊이 1.2m, 길이 최대 32m. 산 탱크는 강철 셸에 고무 라이닝 본딩, 실리카계 내산 벽돌 라이닝으로 마모 방지. 대부분 라인은 스트립 이동 방향과 역류하는 캐스케이드 흐름. 신선한 산이 마지막 탱크에 첨가되어 최고 농도, 마지막 탱크에서 첫 탱크로 농도 감소, 첫 탱크에서 폐산액 배출. 산세 후 세척 구간.
일부 최신 라인은 얕은 탱크 사용(액심 약 0.4m, 길이 최대 약 36m). 캐스케이드 시스템이나 각 탱크 용액을 열교환기로 순환. 라인 정지 시 얕은 탱크에서 개별 저장조로 산세액 급속 배출, 재가동 시 펌프로 재주입. 딥 탱크 라인은 보통 스트립 리프터로 장기 정지 시 스트립을 산 용액에서 인상. 탱크 커버는 유리섬유 또는 폴리프로필렌. 일부 라인은 탱크 출구 상하에 내산 고무 커버드 스퀴지 롤 설치로 탱크 간 산 이월 최소화. 난류 얕은 탱크 연속 스트립 라인은 기존 라인보다 더 효과적 산세 작용 주장.
많은 연속 라인에서 특히 효과적인 세척법: 캐스케이드 린스 시스템. 다수 세척 칸 사용, 신선한 물은 마지막 칸에 공급. 해당 칸 용액이 위어를 넘어 이전 칸으로 캐스케이드. 초과분은 첫 칸에서 오버플로되어 폐수처리장 이송(일부 산세조 보충수 재사용). 각 칸은 이전 칸보다 산 적음. 세척 후 스트립 공기 건조, 에어 드라이어 출구에서 무광 은색 구조.
출구단: 출구 스트립 어큐뮬레이터. 진입·출구 양단에 대형 스트립 어큐뮬레이터(루퍼) 설치, 산세·세척 탱크 구간에서 진입·출구 코일 교체 정지 시에도 스트립 일정 속도 유지. 생산성 관점뿐 아니라 산세조와 에어 드라이어 사이 스트립 정지 시 발생할 수 있는 스테인 방지에도 중요.
출구단 기타 설비: 스티어링 롤, 스트립 검사대, 양측 트리머, 오일러, 1~2개 코일러. 출구단에서 필요시 회전 전단 '나이프'(양측 트리머)로 산세 스트립 에지 트리밍, 균일한 폭과 에지 상태 확보. 일반적으로 산세 라인 에지 전단으로 폭에서 약 30~50mm '사이드 트림' 제거. 코일링 직전 스트립 표면에 오일 도포. 오일러는 S 첨가제 함유 오일 도포로 최종 제품 청결도 개선. 아연도금 제품은 산세 후 보통 오일링 안 함. 산세 강판 코일링. 산세 라인은 퓸 스크러버로 산세조 배출가스/스프레이 포집 필요.
최신 라인 산세 구간 최대 속도: 300~460m/분. 지속 운용은 코일 핸들링 타 제약으로 제한되나, 산세조 산 농도와 온도 선정 시 고속 운전 구간에서도 완전 스케일 제거 달성되도록 해야 함. 대표적 연속 산세 라인 개략도는 그림 4.
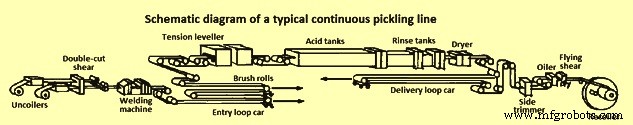
그림 4 대표적 연속 산세 라인 개략도
일부 산세 라인은 수직 타워 사용: 1~2개 HCl 산 스프레이 컬럼. 산 스프레이 컬럼은 유리섬유 강화 폴리에스터 섹션으로 조립·밀봉, 타워 높이 21~46m. 탱크 섹션은 고무 라이닝 강철. 사용 후 산은 섬프로 유입되어 순환 탱크로 복귀. 순환 탱크 산 조성 대표적: 11g/100cc HCl, 13% FeCl₂. C-블록 열교환기 통과 후 77°C로 스프레이 공급. 이 유형 대부분 산 재생 설비 보유. 진입·출구 코일 핸들링은 일반 수평 라인과 유사.
산세 라인 유형
기본적으로 3가지 유형: (1) 푸시-풀 타입, (2) 세미 연속, (3) 연속 산세 라인.
푸시-풀 타입 산세 라인
중소 생산 능력용. 선호 열연 스트립 두께 1.5mm 이상. 스트립 용접 또는 스티칭 없이 스트립 단위로 라인을 통과시킴.
장점: 높은 유연성, 저투자비로 높은 생산성. 용접기, 루퍼, 브라이들 롤 등 고가 설비 불필요. 얕은 산세조 설계로 높은 난류와 단축된 산세 시간 확보.
처리 가능: 두께 1~16mm, 폭 최대 2,100mm, 다양한 강종·치수, 코일 단위 연속 처리. 탄소강 기준 최대 120만 톤/년(Mpta) 용량. 개별 순환·가열 시스템의 최적화된 산세 공정으로 유틸리티 소비 최소화하며 완전 산세된 무결점 스트립 표면 제공. 개략도 그림 5.
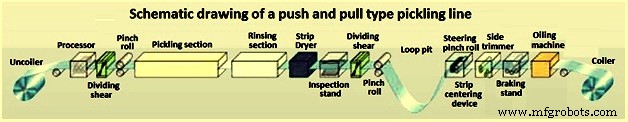
그림 5 푸시-풀 타입 산세 라인 개략도
세미 연속 산세 라인
특징: 소형 루퍼로 공정 구간 스트립이 진입부에서 스티처로 스트립 연결 시 완전 정지 불필요. 매 스트립 재스레딩 불필요. 중소 생산 능력용. 얇은/초박판 두께(3mm 미만) 적합. 추후 연속 모델로 업그레이드 가능. 개략도 그림 6.
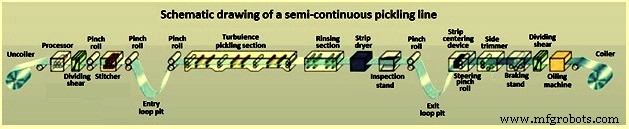
그림 6 세미 연속 산세 라인 개략도
연속 산세 라인
중대용량, 얇은~중간 두께용. 진입부 용접기로 개별 스트립을 무한 스트립으로 연결, 수평 루퍼로 공정 구간 지속적 고속 운전. 최고 품질 기준을 매우 높은 용량에서 달성 가능. 냉간 압연기와 연계 가능. 개략도 그림 7.
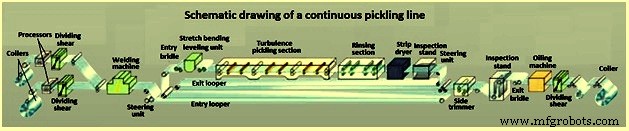
그림 7 연속 산세 라인 개략도



