


제조공정

산업 제조
판재 생산을 위해 용강은 일반적으로 연속 슬래브 주조기에서 두께 150~350mm 범위의 슬래브로 주조됩니다. 이 슬래브는 검사, 스카핑 후 슬래브 재가열로에서 압연 온도로 재가열되어 반연속 또는 연속 열간 압연기에서 열연 코일(HRC)로 압연됩니다. 박판 슬래브 주조·압연(Thin Slab Casting and Rolling, TSCR) 기술 개발은 열연 코일 생산 공정 단계 축소의 진전입니다. 본래 TSCR 기술은 설비 투자비와 생산비 절감이 주 목적이었으나, 현재는 철강이 기술 응용 분야에서 선도 소재 위치를 유지하는 가장 유망한 생산 루트 중 하나로, 높은 성숙도에 도달한 기술로 평가받습니다. 50/55mm 슬래브 두께에서 주조 속도 6.0m/분은 요즘 일반적입니다.
초기에는 상용 품질 일반 탄소강만 박판 주조 루트로 생산되었으나, 현재는 저·중·고탄소강, HSLA(고장력 저합금) 강종, 라인파이프 강종, IF(간극 자유) 강종 등 자동차용 강종을 포함한 대부분 강종이 박판 주조 루트로 주조 가능합니다. 사실 이 기술은 주조와 압연의 철강 기술에 패러다임 전환을 가져왔습니다. TSCR 기술 실현은 주조·압연 공정의 여러 개선 덕분입니다: (1) 몰드 설계, (2) 유압 몰드 진동, (3) 전자기 브레이크(EMBR) 사용, (4) 고압 디스케일러와 롤러 사이드 가이드(에저) 압연기 적용, (5) 동적 액체 코어 축소(LCR), (6) 몰드 분말 품질과 재설계된 SEN, (7) 물 분무 냉각.
두꺼운 슬래브 주조·열연 대비 TSCR 기술의 주요 장점: (1) 설비 투자비 절감, (2) 인력 절감, (3) 필요 부지 면적 축소, (4) 용강으로부터 제품 수율 향상, (5) 단위 연료 소비 저감, (6) 단위 전력 소비 저감.
TSCR 개념 구현은 수많은 기술적 과제로 1980년대 중반까지 성공하지 못했습니다. 첫 돌파구는 1985년 10월 SMS 슐뢰만-지마그가 크로이츠탈-부슈후텐 파일럿 플랜트에서 50mm 두께 첫 박판 슬래브 주조 성공으로 달성했습니다. 특허받은 깔때기형 몰드와 최적화된 침지 노즐로 성공. SMS 슐뢰만-지마그는 이 기술을 '콤팩트 스트립 생산(Compact Strip Production, CSP)'이라 명명. 첫 CSP 플랜트 1987년 말 주문, 1989년 7월 누코어 스틸 크로포드빌 인디애나 공장 가동. 가동 며칠 만에 미숙련 조업자 탓에 주조기 대형 브레이크아웃 발생, 이 기술 신속 수용에 영향.
거의 동시기에 인라인 스트립 생산(In-line Strip Production, ISP) 공정이 만네스만 데막과 아르베디 그룹 주도로 집중 개발되었습니다. ISP 개발은 1988년 아르베디-만네스만 특허 기반으로 시작. 1992년 아르베디 크레모나 공장에 프로토타입 ISP 플랜트 건설, 이 공정 대부분 개발 수행. 1994~95년 프로토타입 플랜트 1단계 개발 완료. 이후 ISP 기술 기반으로 아르베디가 '아르베디 ESP' 브랜드로 신규 박판 주조/무한 압연 공정 개발. 이 공정으로 0.8mm 두께 스트립 생산. 푀스트알피네(VAI, 현 프라이메탈스)와 다니엘리도 박판 주조·압연 기술 개발. VAI 기술은 'CONROLL(연속 박판 주조·압연 기술)'로 최대 125mm 두께 슬래브 생산, 중후판 슬래브에 가까움. 다니엘리 기술은 'fTSR(연속 유연 박판 압연)'로 70~90mm 두께 범위 슬래브 생산. 중국과 인도가 철강 생산 대규모 확대 시작 후 TSCR 기술 구현 큰 동력 얻음. 현재 CSP 기술 기반 3스트랜드 TSCR 플랜트 인도 구자라트 에사르(현 아르셀로미탈 닛폰 스틸 인디아)에 설치.
TSCR 공정은 플랜트당 산출량, 가용성, 전환 비용, 생산 강종 범위, 근정형 치수, 스트립 형상, 품질 파라미터, 표면 특성 등에서 극도로 역동적 발전을 거듭했습니다. 현재 TSCR 기술은 저탄소·중탄소강뿐 아니라 스테인리스 페라이트/오스테나이트 강종, 방위 규소강 생산에도 사용. 업스트림 단계와 다운스트림 열연 후처리 설비도 추가 개발, 플랜트 엔지니어링과 기술이 CSP 플랜트 제품에 적응, 예: 열연 두께 약 1mm까지.
텀디시부터 코일러까지 TSCR 공정 내 강재 처리 시 여러 야금적·기타 중요 특징:
TSCR 공정 생산 공정과 대표적 온도 변화는 그림 1과 같습니다.
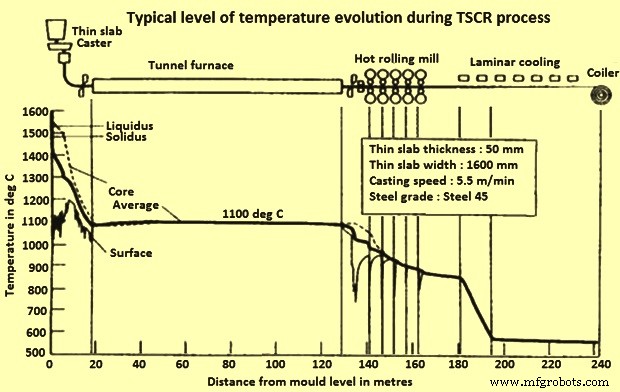
그림 1 TSCR 공정 중 대표적 온도 변화
TSCR에서 더 빠른 응고로 더 균일하고 미세한 구조 획득. 주조 중 급속 응고로 달성된 미세 이차 수상정 간격(SDAS)은 기존 주조보다 더 균질한 구조와 적은 미세 편석 구조 촉진. 미세 편석은 수상정 암 사이 편석으로, 수상정 암 중심에서 최소 용질 농도, 암 사이에서 최대 용질 농도. 사실 SDAS는 슬래브 연속 주조 내 불균질도 척도. 박판 주조에서 '액체 코어 축소(LCR)' 시스템 사용. LCR은 코어가 여전히 액체 상태일 때 몰드 아래 스트랜드 두께 축소 허용. 일반적으로 스트랜드 가이드 시스템 첫 세그먼트 조정으로 스트랜드 두께 원하는 축소 달성. 다양한 TSCR 공정은 아래와 같습니다.
CSP 기술 기본 개념은 (1) 주조, (2) 온도 균질화, (3) 열간 압연 3개 공정 단계 연계로 최대 비용 효율 달성. 제강 후 용강은 연속 주조기(CCM) 텀디시로 주입. 이 기술에서 용강은 50~90mm 원하는 두께 범위 슬래브로 주조. 슬래브 적정 길이로 전단 후 터널 또는 평형로(보통 1,150°C 설정)로 이송. 이 시점 슬래브 오스테나이트립 크기 500~1,000μm. 20분 체류 후 슬래브 로 출측 크롭 전단. 고온 박판 슬래브 약 1,000°C로 피니싱 밀 진입. 5, 6, 또는 7스탠드 피니싱 밀 통과하며 열연 스트립(두께 0.8~16mm, 폭 800~1,880mm)으로 압연. 압연 후 열연 스트립 런아웃 테이블(ROT)에서 라미나 냉각으로 코일링 온도까지 냉각, 실온까지 코일링. CSP 공정 개요 그림 2.
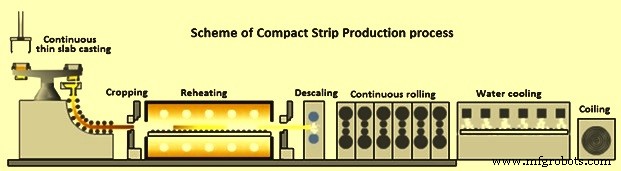
그림 2 콤팩트 스트립 생산 공정 개요
CSP 공정 주요 요소: 래들 터렛, 몰드, 스트랜드 가이드 시스템, 핀치 롤 유닛, 펜듈럼 전단기, 두 주조 스탠드 연결 이송차 갖춘 가열로, 5~7스탠드 압연기, 스트립 냉각, 코일러. 공정은 액체 코어 축소(LCR)를 통한 주조 중 슬래브 두탄력 설정, 최종 스트립 두께와 주조 두께·속도 적응 가능. 1mm 열연 스트립도 이 기술로 편안하게 열간 압연 가능. CSP는 프로파일·평탄도 제어 시스템에 잘 알려진 CVC 기술 채택. 1스트랜드 플랜트 최대 150만 톤/년(Mpta), 2스트랜드 3Mpta, 3스트랜드 4Mpta. 3스트랜드 CSP 플랜트 개략 레이아웃 그림 3, 다양한 CSP 플랜트 컨셉 그림 4.
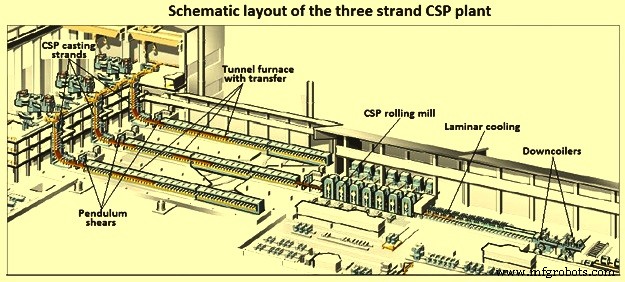
그림 3 3스트랜드 CSP 플랜트 개략 레이아웃
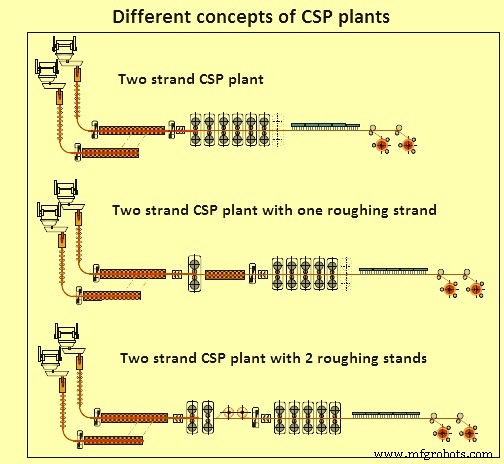
그림 4 다양한 CSP 플랜트 컨셉
CSP 공정 핵심은 특허받은 깔때기형 1,100mm 길이 크롬-지르코늄-구리 몰드(그림 5). 용강 공급은 침지 노즐(SEN)로 좁은 몰드 캐비티 내로, 몰드 입구를 깔때기 형태로 플레어링하여 수행. 깔때기는 몰드 길이 약 중간에서 종료, 이후 몰드 광폭 벽면은 평행하며 박판 슬래브 두께와 같은 간격 유지. 몰드 벽면 측면은 응고 강철 수축 보상 위해 테이퍼. 박판 슬래브 급속 응고로 주조 속도 6m/분에서도 약 4.5~5m 스트랜드 가이드만 필요.
원래 설계 대비 현재 가동 중 CSP 주조기는 깔때기형 몰드 구성, 스트랜드 가이드 길이, 기술 제어 루프, 처리량과 주조 두께 유연성 측면에서 괄목할 발전. 현재 가동 플랜트에서 스트랜드 가이드 길이 약 6.0m에서 9.7m로 증가(그림 5). 이 발전은 수직 컨셉과 그 설비·야금적 장점 유지하며 구현. 결정적 단계는 U-프레임 설계에서 더블-프레임 또는 O-프레임 몰드로 추가 개발. 이 혁신적 몰드는 중앙에서 고정되면서 전체 구조 안정성 현저히 향상. 프레임에 측면 윈도우로 EMBR 사용 시 요크 수용 가능.
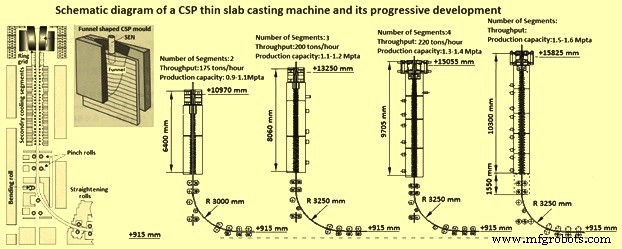
그림 5 CSP 박판 슬래브 주조기 개략도와 점진적 발전
CSP 주조기 기술 제어 루프는 최대 조업 신뢰도와 최적 제품 품질 달성을 위해 체계적 확장. 주로 몰드 레벨 제어, 유압 몰드 오실레이터, 액체 코어 축소(LCR), 몰드 열유속 밀도 측정과 브레이크아웃 조기 감지, 최종 응고 동적 제어로 터널로 슬래브 진입 온도 보장. 주조와 압연 직접 연계로 처리량과 최종 치수 추가 잠재력 창출. LCR로 주조 중 최적 슬래브 두께 설정으로 한계 치수, 최대 처리량, 필요 성형도 달성 가능.
CSP 압연기 개발은 시장 수요 충족으로 진행. 다양한 요구와 폭넓은 완제품 포함 최적 해법은 제품 믹스에 따라 6~7스탠드 특징 콤팩트 압연기 레이아웃. 최소 완제품 두께 0.8mm 달성 위해 다양한 슬래브 진입 두께 사용, 작업 롤 직경과 롤 재질 최적화로 2~3가지 다른 롤 직경 사용. 기존 열연 밀에서 이미 검증된 CVC(연속 가변 크라운) 기술이 CSP 피니싱 밀 개발로 추가 향상. 결과는 'CVC 플러스' 공정으로, 프로파일 제어 조정 범위가 CVC 설정 범위의 최대 190%로 현저히 확대.
더 효율적인 스탠드 간 냉각 시스템으로 초저탄소강 페라이트 압연과 HSLA 강종 열기계 압연 가능. 로터 코일러 앞 플라잉 시어와/또는 2개 다운코일러로 박판 반무한 압연 가능. 최종 스탠드 후 또는 냉각 라인 후단 급속 냉각 시스템으로 온도-시간 곡선 구현 유연성 증대, 특정 스트립 물성 달성과 다상강 가공 가능.
최종 두께 1.5mm 미만 압연 능력은 CSP 공정 특징, 이를 위해 기술 패키지 별도 개발. 진입 두께, 온도 변화, 압하 분포, 압연 속도에 따라 오스테나이트 마무리 압연 온도에서 최소 0.8mm까지 달성 가능.
기존 열연 생산 대비 달성 가능 두께가 강종 따라 최대 50% 얇음. 이는 CSP 압연기 요구사항 증가, 특히 힘과 에너지 수요, 후방 스탠드 중심 롤 마모, 스트립 평탄도. 롤 갭 윤활로 마모 최소화, 롤 분리력과 토크 저감, 스트립 표면 개선. 평탄도 측정·제어 위해 여러 밀에 세그먼트 루퍼 설치, 스탠드 간 장력뿐 아니라 폭 방향 스트립 장력 분포 감지, 작업 롤 벤딩 기능 작동으로 평탄도 제어.
이러한 조치에도 극박판에서 냉각 후 높은 평탄도 달성 어려움. 런아웃 롤러 테이블 위에서는 장력 하에 평탄하나, 후언코일링 시 에지 웨이비니스 발생 가능. 에지 마스킹 개발로 냉각 스트립 평탄도 보호. 라미나 흐름 냉각 그룹 하부 조절 가능 가이드 플레이트로 물이 스트립 에지 닿지 않게 하여 평탄도 250 I-유닛에서 25 I-유닛으로 개선(I-유닛: 정확한 정량적 평탄도 측정. 반복파 높이와 피크투피크 길이 모두 포함하는 무차원 수).
CSP 압연기 전반에 설치된 제어 루프는 실제 기술 현황으로 지속 업데이트. 압연 전략 결정, 패스 스케줄 계산, 압연기 프리셋뿐 아니라 완제품 요구 파라미터(프로파일, 윤곽, 평탄도) 달성, 질량 흐름 모니터링, 요구 최종 두께 달성 위한 밀 제어, 이들 파라미터 최소 공차 보장 주 목적. 완제품 기계적 물성은 마무리 압연·코일링 온도와 냉각 전략에 크게 영향. 적절한 물리 공정 모델 개발, 지속 상승하는 제품 요구에 맞춰 적응.
CSP 기술로 생산된 열연 스트립, 특히 0.8mm까지 낮은 두께 범위 스트립이 산세, 아연도금 등 다운스트림 기술 공정 단계 설계에 영향 미치기 시작. 결합 플랜트 구성 대표적 예: 2000년 네덜란드 우퍼만 가동 열연 산세 아연도금 라인으로 0.8~3.0mm 두께 열연 스트립 산세·아연도금. 이 유형 라인에 1~2개 냉간 압연 스탠드 통합도 가능.
ISP 공정은 완제품 게이지 1mm까지 열연 코일 생산. ISP 공정 가장 두드러진 특징: 전체 플랜트 콤팩트함. 용강에서 열연 코일까지 라인 길이 180m로 세계 최단 스트립 라인 인정. 이 특징은 3가지 주요 ISP 공정 특징 결과: (1) 슬래브 응고 중 액체 코어 축소 동반 연속 주조, (2) 강 주조와 초기 슬래브 압연 직접 연계, (3) 열연 밀 진입 측 장대 터널로 대신 콤팩트 유도로와 2개 코일 박스 퍼니스 사용.
용강은 서보 유압 진동 멀티 벤딩 몰드에서 출측 두께 70mm로 주조. 슬래브는 5.2m 반경 주조기 하행하며 소프트 리덕션 거쳐 5.5m/분 속도, 최대 55mm 두께로 출측. 텀디시 노즐은 균질 쉘 성장과 장시간 연속 주조 보장 설계.
주조기 출측 즉시 슬래브 3스탠드 조압밀 진입, 10~18mm 두께 트랜스퍼 바로 압하, 횡방향 펜듈럼 전단기로 절단. 액체 코어 축소로 편석 거의 없고 양호한 입자 미세화로 고청정 강 슬래브 생산, 완제품 기계적 특성 향상. 액체 코어 축소와 슬래브 조압밀 직접 진입 조합이 기존 단절 압연 시퀀스 대비 에너지 절감 이점.
유도 가열로 통과 후 강 온도 150~250°C 상승, 트랜스퍼 바 '크레모나 퍼니스' 도달. 이 장치는 단열 챔버(박스) 내 2개 코일러 구성. 한 코일러가 유도로에서 도착한 트랜스퍼 바 인수·코일링하는 동안 다른 코일러가 이전 트랜스퍼 바 디코일링하여 열연 밀 공급.
가스 연소 크레모나 퍼니스가 주조·조압 단계와 피니싱 밀 디커플링하지만, 강을 인라인으로 보유하며 온도 프로파일 균질화로 열간 압연 준비, 높은 생산성과 효율 달성 동적 버퍼 역할. 결과 열연 스트립 에지 연장으로 피니싱 밀 작업 롤 캠페인 150km까지 연장.
고압 디스케일링 후 5스탠드 열연 밀 진입(작업 롤 시프트·벤딩, 전 스탠드 4-하이 자동 게이지 제어). 밀 진입 게이지 20mm 이하로 아르베디가 단일 패스로 1mm 열연 스트립 생산, 높은 프로파일·게이지 정밀도, 크라운 레벨 1~3%, 낮은 표면 조도, 우수한 냉간 가공성 달성.
이 저게이지에서 스트립 폭 방향 길이 편차 1 'I' 유닛 이하 또는 동일. 최종 압연 스트립 라미나 물 흐름 냉각 테이블 통과 후 다운코일링. 높은 수준 공정 제어와 자동화는 전체 플랜트 통합 특징. 퓸 배출 1.0mg/Nm³, 현장 총 물 순환으로 액체 배출 제로.
열연 스트립 치수 공차는 냉연 제품과 비교 가능, 1~1.2mm 게이지 코일 스트립 에지 25mm 안쪽 측정 시 평탄 횡방향 값. 이 공정 개략도 그림 6.
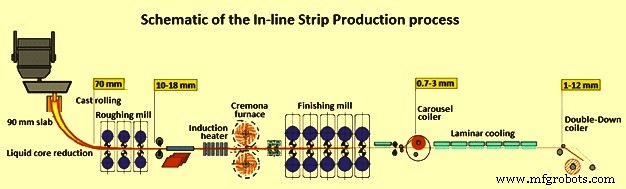
그림 6 인라인 스트립 생산 공정 개략도
다니엘리 1세대 공정: 유연 박판 주조(fTSC) 유닛이 터널로를 통해 박판 압연 유닛(fTSR)과 연결. fTSC 유닛은 60mm 두께 슬래브 주조 가능. 주조기는 수직 곡선 설계, 깔때기 몰드, 소프트 리덕션, 에어 미스트 냉각. 압연기는 클러스터 구성 6~7스탠드 피니싱 밀. 개략도 그림 7.
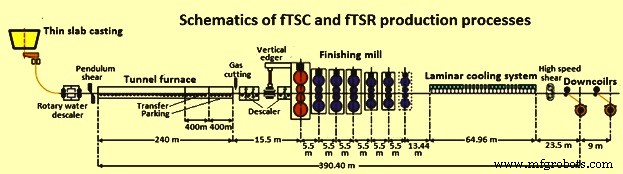
그림 7 fTSC 및 fTSR 공정 개략도
지속적 공정 개발로 다니엘리 2가지 다른 레이아웃 컨셉 개발, 박판 주조·압연 공정 'QSP(Quality Strip Production)'와 'QSP-E(Quality Strip Production Endless)'로 명명(그림 8).
QSP: 1~2 주조 스트랜드 플랜트가 장대 터널로로 압연기와 연결. 터널로는 슬래브 재가열·온도 균질화 기능뿐 아니라 밀 계획 정지(작업 롤 교체 등) 또는 비계획적 물질 흐름 중단 시 충분한 버퍼 시간 보장. 최근 초고속 박판 주조기에서 계승된 주조 속도 증가로 매스 플로우 점진적 증가, 유도 가열 기술 신뢰적 도입으로 터널로 대체 결합으로 QSP-E 컨셉 개발 가능. 이 컨셉은 초박판 게이지 전용 극도로 콤팩트한 플랜트 구현. 코일-투-코일 모드에서 박게이지 생산 시 알려진 스트립 스레딩 문제 극복 위해 무한 압연 공정(주조와 압연 직접 중단 없는 연결) 적용.
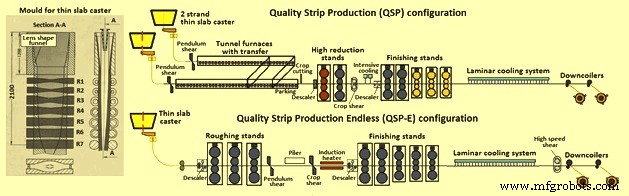
그림 8 QSP 및 QSP-E 공정
QSP 플랜트는 2 주조 스트랜드 운용 가능, 박판 강종 믹스 대폭 확대, 플랜트 생산성 3Mpta 훨씬 초과 달성. 초기 코일-투-코일 압연 적용 후 1mm 미만 박게이지 압연 위해 세미 무한 공정으로 발전. QSP-E 컨셉은 무한 모드 초박판 게이지 생산 최적화 가능하나, 주조-압연 강성 연계로 고급 강종 생산 유연성 낮음.
무한 압연 시 주조기는 야금적 이유로 모든 강종에 불가능한 매우 높은 주조 속도 강제 운행. 게다가 무한 공정은 1.5mm 미만 스트립 두께 코일 생산 시에만 경제적 경쟁력 입증, 스트립 두께 증가 시 유도 히터 지속 운전에 과도한 전력 소요로 경제성 위해 코일-투-코일 모드 복귀 필요.
기존 공정·기술 지속 개선과 현재 한계 극복 위해 다니엘리 신규 TSCR 플랜트 컨셉 개발: '다니엘리 유니버설 엔들리스(Danieli Universal Endless, DUE)'. DUE 컨셉은 지금까지 다른 접근법으로 개발된 모든 장점 단일 생산 라인에 통합, 각 한계 요소 제거.
DUE 레이아웃 특징: (1) 전례 없는 슬래브 두께와 속도 조합으로 높은 생산성, (2) 코일-투-코일, 세미 무한, 무한 압연 모드 운용 가능 높은 생산 유연성, (3) 터널로와 버퍼 시간 존재로 높은 조업 유연성, (4) 판재용 전 강종 스펙트럼 커버: 열기계 압연(API 파이프라인 강종) 또는 온도 제어 압연(다상 제품) 고급 강종, 페라이트 변태, 전기강, 고탄소 강종 등 적정 주조 속도 필요 균열 민감 강종 포함, (5) 0.8mm 초박판 게이지(무한 모드)부터 25mm 후판까지 전 치수 스펙트럼 커버. 이 모든 것이 현재 가용 타 공정 대비 압도적 전환 비용과 결합.
CONROLL 공정은 평행 측벽 직선 몰드로 70~80mm 두께 슬래브 생산, 스트랜드 두께 축소 미수행. 2~4m/분 고속 주조, 폭 800~1,600mm 가능. 주조기는 롤러 하스 재가열로 연결, 슬래브 온도 1,120°C 균질화. 압연기는 제품 믹스와 요구 피니싱 게이지 따라 4, 5, 6 피니싱 스탠드 포함. 압연기: 유압 전단기, 고압 물 디스케일러, 라미나 스트립 냉각 시스템, 다운코일러. 최종 스트립 두께 1.8~20mm 범위.
CONROLL 기술 1995년 4월 암코 맨스필드 설치. 암코 채택 이유: 스테인리스강 전용 설계. 생산 강종: 탄소강, 400계 스테인리스 409/430, 소량 HSLA, 고합금강, 규소강.
미국 팁핀스와 한국 삼성중공업이 TSP 기술 공동 개발. 저탄소~고탄소강, 스테인리스강, HSLA강, 규소강, API 강종, 드로잉 품질강 적합. 밀 강점: 다용도성. 코일 또는 개별 후판 생산 가능, 폭넓은 폭과 게이지 생산 가능. 중간 두께 슬래브 주조 이점: 별도 조압밀 불필요할 만큼 얇으면서 50mm 박판 대비 품질 유지에 충분한 두께. 중간 두께로 더 큰 슬래브 폭, 재가열 시간 단축, 스케일 생성 감소.
주조 후 슬래브 직접 재가열로로 이송, 슬래브 적정 압연 온도 균질화. 슬래브 1,250°C 가열 대표적 보유 시간 12~13분. 스트립 20~25mm 두께로 압하 후 코일링 퍼니스에서 코일링하여 스트립 온도 유지. 스트립 압연기에서 왕복 역압연. 일반적으로 3회 평탄 조압 패스와 6회 코일링 피니싱 패스로 1.5mm 게이지 마무리.
제조공정
다이캐스팅은 금형 캐비티를 이용해 용융 금속에 고압을 가하는 방식으로, 가장 다재다능하고 생산적인 금속 주조 공정 중 하나입니다. 다이캐스팅 공정의 특성은 다이캐스팅 공정 요구사항을 충족하는 다이캐스팅 부품 설계에 기여합니다. 이제 다이캐스팅의 장단점과 다른 제조 공정으로 가공한 부품과의 비교를 살펴보겠습니다. 1. 다이캐스팅의 장점 높은 생산 효율 – 생산 공정이 기계화와 자동화하기 쉽습니다. 일반적으로 콜드 챔버 다이캐스팅 머신은 시간당 50~90회, 핫 챔버 다이캐스팅 머신은 시간당 400~900회 다이캐스팅합니다.
복잡한 부품과 구성 요소를 만들려면 정밀 주조가 필요합니다. 제품 복잡성은 종종 설계와 제조 중 문제가 됩니다. 인베스트먼트 주조는 거의 모든 복잡성 수준에서 구성 요소를 제조할 수 있게 하며 공차도 매우 엄격합니다. 성형 공정이 효과적이려면 적절한 인베스트먼트 주조 툴링이 필요합니다. 다양한 유형의 인베스트먼트 주조 장비 중에서 멀티풀(multi-pull)과 스트레이트풀(straight-pull) 툴링은 원하는 결과를 달성하는 데 필수적입니다. 멀티풀 vs 스트레이트풀 툴링 스트레이트풀 금형으로 사이클당 단일 제품만 형성할 수