


제조공정

산업 제조
전기로(EAF) 제강은 투입 재료 선택에 매우 좋은 유연성을 가집니다. EAF 공정 전통적 투입재는 100% 냉스크랩이나, 스크랩 가용성·품질, 시장 가격 변동, 잔류 원소·질소 수준 등으로 일부 강종 제조 제한 등 이슈 증가로 EAF 운영자 대체 철 함유 투입재 탐색 강화.
직접환원철(DRI)은 선철, 용철과 함께 대체 철 투입재로 EAF 제강 공정에서 다양한 비율로 사용되어 왔습니다. DRI 사용은 용해 공정에 독특한 영향. 에너지 소비, 생산성, 수율은 DRI 화학성, 스크랩 믹스 내 DRI 비율, 조업 관행 영향. DRI는 EAF 제강 공정에서 스크랩 대체재로 활용. 그림 1은 150톤 EAF 충전 믹스 DRI 포함 전형적 용해 프로파일.
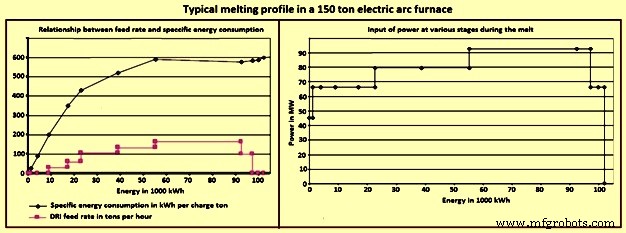
그림 1 150톤 EAF 충전 믹스 DRI 포함 전형적 용해 프로파일
EAF 제강 공정 DRI 사용 정상적 이점: (1) 일정한 크기·치수, (2) 알려진 조성, (3) 트램프 원소 거의 없음, (4) 순도(비금속 물질 부재)→생산성·에너지 소비 개선, (5) EAF 쉬운 사용(DRI 스크랩과 함께 버킷 충전 또는 연속 공급 가능), (6) 저잔류 스크랩 대비 좋은 가용성, (7) 수반 탄소 함량→제강 중 에너지 산출, (8) 쉬운 발포 슬래그 생성, (9) 열DRI 사용 시 직접 충전으로 600°C 이상 DRI 에너지 가치 활용→에너지 소비 16-20% 저감, (10) 연속 공급 시스템으로 로 개방 없이 공급 가능→안정적 강철 욕조 표면→전극 파손 위험 감소, (11) DRI-스크랩 블렌딩→저가 스크랩 등급 사용 가능, (12) 환경 친화적(Pb, Cd 등 유해 오염물질 EAF 분진 문제 회피, 다이옥신·푸란 생성 가능성 저감).
역사적으로 EAF DRI 사용은 고품질 저잔류 강 생산에 한정, 예상 높은 비용(비에너지 kWh/톤, 탭투탭 시간, 플럭스 소비, 슬래그 FeO 증가, 수율 손실, 내화물·전극 마모 증가) 때문. 이는 DRI 고유 특성 파악·이해 없이 관행 수정 없이 사용했기 때문.
EAF 조업 1970년대 말-1980년대 초 이후 크게 개선. 제강은 관행 최적화, 화학 에너지 활용 증대, DRI 적정 사용으로 큰 혜택. DRI 사용 관련 개발된 관행들은 DRI 사용이 에너지 소비, 수율, 생산성, 무엇보다 운영비 개선 가능 입증. 고탄소 열DRI 사용 시 조업 능력 향상·비용 효율적 생산성 달성 가능.
EAF 조업 영향 주요 파라미터: 원료 조성(% 강분/화학성, 금속화율, % 탄소, % 인, 에너지 함량), 조업 관행(전력 프로파일, 발포 슬래그, 용해 관행), 로 설계(힐, 산소 사용·도구, AC/DC 등). DRI 동반 비금속물(주로 회전로 DRI)도 EAF 제강 악영향. 이 요소들 주의 없이 DRI 사용 시 EAF 운영 파라미터 악영향.
DRI는 비코킹탄 또는 천연가스 사용하여 철광석 또는 타 철함유 원료 고체 상태 직접 환원 생산품. 철광석 융점 이하 환원으로 DRI 생산 공정 '직접환원 공정'. 환원제는 개질 천연가스, 합성가스, 석탄 유래 일산화탄소(CO), 수소(H₂). 철광석 주로 펠릿/덩어리 형태 사용. H₂, CO 기반 화학 반응으로 산소(O₂) 제거→고금속화 DRI 생산.
직접환원 공정에서 고체 금속 철(Fe) 직접 고체 철광석으로부터 융해 없이 얻음. 직접환원: 철 산화물 환원 허용 O₂ 포텐셜에서 고체 상태 환원, 타 산화물(Al₂O₃, MnO, SiO₂ 등) 대응 원소 환원 안 됨. 고체 상태 환원이므로 이 원소들 저열역학적 활성에서 환원 철 용해 기회 적어, 철보다 안정 산화물 본질적으로 미환원 잔류. DRI 다공성 구조.
DRI 다수 형태 생산: 덩어리, 펠릿, 열간 브리켓 철(HBI), 미분, 냉간 브리켓 철(CBI). HBI, CBI DRI 밀도화 형태. DRI 로에서 냉간 상태(약 50°C) 배출 시 냉간 DRI(CDRI), 고온 상태(약 650°C) 배출 제강용 시 열간 DRI(HDRI).
DRI 철 함량 두 형태: 금속 철 Fe(M), 잔류 산화철 Fe(O). 총철 Fe(T) = 두 성분 합. 금속 철: DRI 내 자유 또는 탄소 결합(시멘타이트) 철 총량. 상이 공정 생산 DRI 화학·물리 특성 통상 상이.
DRI 품질 중요: 수율, 플럭스 소비, 슬래그량, 에너지 소비, 탄소/산소/원료 공급률 등 제강 파라미터 영향. DRI 품질 의존: (1) 주원료(철광석/펠릿, 연료/환원제) 품질→DRI 강분/불순물 결정, (2) 생산 공정→DRI 탄소 함량 결정, (3) 공정 파라미터→DRI 금속화율 결정.
저금속화율→EAF 환원 필요 FeO 증가. 고금속화율→CO 발생 감소·EAF 욕조 교반 저하→열전달 효율 저하→로 에너지 소요 증가. 최적 결과: DRI 금속화율 94-96% 사이.
프리미엄 스크랩 불가용→EAF 운영자 저급 스크랩 소스(노후 스크랩 등) 철단위 소스로 전환 압력. 노후 스크랩 문제: 품질. FAF 제강 성장→스크랩 빠른 턴어라운드 불가피→타 원소 오염 증가. 잔류 원소(Cr, Ni, Mo, Cu, Sn) 스크랩 유형 따라 0.15-0.75% 범위, 일부 기계적 특성 악영향. 따라서 EAF 스크랩 단독 제강으로 품질강·저탄소 강 생산 일반적 회피.
스크랩 단독 EAF 제강 또 다른 문제: 질소. EAF 강 질소 함량 전로 강보다 높음. 결과: 스크랩 단독 EAF 제강 강 통상 불량 시효 특성→예: 딥드로잉 용도 부적합.
다양한 품질·조성 스크랩에서 고품질 특수강 생산 위해 고순도 준수 위해 고순도 대체재(DRI 등)로 유해 트램프 원소(Pb, Cu, Cr, Ni, Mo, Sn) 희석 필요. 트램프 원소 수준 EAF 충전 믹스 DRI 비율 증가에 따라 선형 감소. 탭핑 시 액체 강철 총 트램프 원소 계산 경험식: '%(Cr+Ni+Cu+Sn) = 0.3225 - 0.001174 × %DRI'.
DRI 비율 증가 시 적정 발포 슬래그 조건에서 질소 수준 유사 감소. 질소 저감으로 EAF 다수 특수강 생산 가능. 추가로 DRI 극저 인·수소 함량 경제적 고품질 강 생산에도 활용.
DRI 높은 겉보기 밀도, 대부분 강스크랩 유형보다 높음. 밀도 슬래그보다 높아 슬래그/금속 계면 용해 촉진. DRI 잔류 FeO 액체 금속 욕조 탄소 반응→발포 슬래그 개선→내화물 전기 아크 차폐. 단, DRI 공급률 EAF 공정 중요 파라미터로 제어 필요. 최적 공급률: DRI 화학 조성, 욕조 온도, 산소-탄소 주입기·바닥 교반 플러그 제공 교반 에너지 의존. DRI 충전 로 대부분 DRI 공급률 27-35kg/min·MW 범위.
DRI 탄소 함량 EAF 제강 사용 시 중요. DRI 탄소 원소 형태 또는 원소+결합 형태 둘 다 존재 가능. DRI 결합 탄소: 시멘타이트(Fe₃C) 안정 화합물. 보통 DRI 탄소 2/3 시멘타이트, 나머지 원소 탄소. 탄소 결합 형태면 비결합 C 연소 손실 없음. 표 1 가스기반 DRI 전형적 사양.
| 표 1 가스기반 DRI 전형적 사양 | |||
|---|---|---|---|
| 기준- 철광석/펠릿 Fe 65.5-68% | |||
| 번호 | 파라미터 | 단위 | 범위 |
| 1 | 금속화율 | % | 92.0-96.0 |
| 2 | Fe(총) | % | 86.1-93.5 |
| 3 | Fe(금속) | % | 81.0-87.9 |
| 4 | 탄소 | % | 1.0-4.0 |
| 5 | 황 | % | 0.001-0.03 |
| 6 | 인(P₂O₅ 환산) | % | 0.005-0.09 |
| 7 | 강분 | % | 3.9-8.4 |
| 8 | 전형적 크기 | mm | 4-20 |
| 9 | 진밀도 | t/㎥ | 3.4-3.6 |
| 10 | 겉보기 밀도 | t/㎥ | 1.6-1.9 |
참고: 잔류물은 미환원 산화물(실리카, 산화망간, 알루미나, 석회, 마그네시아)
가스기반 DRI에서 탄소 함량 일반적으로 DRI 제품 잔류 FeO 환원 필요 화학량론적 요건 초과 관측. 초과 탄소 슬래그 FeO 함량과 효율적 EAF 제강 필요 발포 슬래그에 큰 영향. 음 초과 탄소 경우 무연탄 FeO 환원 첨가 후기 EAF 제강 공정 유리. 단, 모든 FeO Fe 환원 안 됨(슬래그 일부 FeO 항상 존재). 즉 DRI 환원 계산 초과 탄소보다 실제 EAF 강철 욕조 연소 가용 '연소성 탄소' 더 많음. '연소성 탄소 = DRI 탄소 - 화학량론적 탄소 × (DRI FeO - 슬래그 FeO)'.
연소성 탄소 주입 산소 반응→강철 욕조 열 방출, 슬래그 발포 CO 가스 기여. 연소성 탄소 증가→탭핑 강철 질소 함량 감소. DRI 초과 탄소 무연탄 입력 감소(무연탄 EAF 욕조 용해 질소 주 공급원 0.1% N₂, 침입 공기 외). DRI 탄소 두 번째 이점: 시멘타이트 에너지적 이점. Fe₃C 강철 욕조 해리 시 발열 반응 에너지 산출(-0.4kWh/kg C), 강철 욕조 탄소 입자 용해 흡열(0.62kWh/kg C) 대비.
액체 강철 금속 수율 EAF 제강 중 충전 DRI 추가 영향. EAF 충전 믹스 DRI 비율 증가 시 금속 수율 감소 관측. 주원인: 슬래그량 증가.
슬래그량 EAF 충전 믹스 DRI 비율 증가 따라 증가. 슬래그량 경험식: '슬래그량(kg/톤 액체 강철) = 127 + 2.43 × %DRI'. 이 식: DRI 10% 증가→슬래그 중량 24.3kg 증가. 슬래그 중량 주로 DRI 강분 함량·조성, 슬래그 염기성 의존.
슬래그 화학·양 수율 영향. DRI 충전 EAF에서 운영자 슬래그 주의: 필요 염기성에서 최소 슬래그량 좋은 발포. FeO 탄소 환원 흡열 반응(FeO + C = Fe + CO), DRI 사용 높은 슬래그량으로 EAF 전기 동력 소비 DRI 금속 충전 비율 증가 따라 보통 선형 증가.
EAF 제강 전기 동력 소비(kWh/톤 액체 강철) EAF 충전 믹스 DRI 비율 증가 시 증가. 경험칙: DRI 10% 증가마다 특정 조건 하 14.5kWh/톤 액체 강철 증가.
DRI EAF 제강 사용 시 전기 에너지 소비 증가 경향 다수 요인. 좋은 발포 슬래그 조건 100% 냉스크랩 용해 타 에너지 입력 없는 EAF 통상 400-435kWh/톤 액체 강철 에너지 소비. 비교: 98.2% DRI 충전 믹스 매우 좋은 발포 슬래그 EAF 평균 635kWh/톤 액체 강철 달성.
DRI 금속화율 에너지 소비 영향. 저금속화율→고FeO→FeO 화학적 환원 흡열. FeO 1톤 Fe 환원 제강 온도 약 800kWh 필요. DRI SiO₂ 증가→전력 소요 증가. SiO₂ 염기성 비율 유지 위해 석회 첨가 필요. 슬래그 1톤 용해 약 530kWh 필요. SiO₂ 증가→CaO 증가 필요→둘 다 용해 공정 에너지 소비. 그림 2 DRI 강분 함량-톤당 액체 강철 에너지 소요 관계.
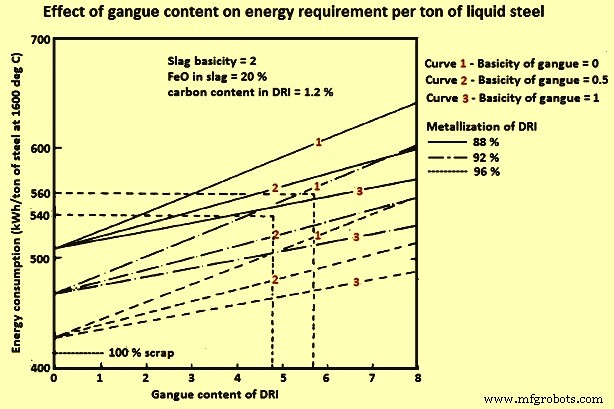
그림 2 DRI 강분 함량에 따른 톤당 액체 강철 에너지 소요 영향
인·황 함량 석회 소요로 에너지 소비 부정적 영향. 석회 CaO 욕조 인 흡수. 일정 FeO% 운전 시 인 추가 제거 위해 석회 추가만 가능. 석회량 증가→에너지 소비 증가·Fe 수율 손실. 효율적 황 제거 환원성 슬래그 필요. EAF 통상 염기성 산화성 슬래그 운전. 석회 추가 증가로 EAF 일부 황 제거 가능하나 에너지 소비 증가·효과 미미.
카버라이즈드 DRI 고산소 주입 가능 시 에너지 소비 긍정적 영향. 적정 탄소량 주입·좋은 발포 슬래그 생성 시 산소 N㎥당 2-4kWh 에너지 절감.
열DRI 충전 에너지 절감하나 산화 이슈. 열DRI DRI 모듈에서 직접 이송→EAF 충전 전 밀봉 질소/공정 가스 분위기 하 수송 필요.
EAF 충전 믹스 DRI 비율 증가 시 파워온 타임 증가. 파워온 타임 계산 경험식: 'EAF 파워온 타임 = 46.36 + 0.1320 × %DRI'. 강스크랩 DRI 대체→EAF 충전 용해 필요 시간 증가(파워온 타임 증가). 원인: FeO 환원 필요로 DRI 용해율 저하. 또한 DRI 강분 SiO₂, Al₂O₃ 함유 산성 슬래그 발생. 적정 슬래그 염기성(CaO/SiO₂ ≈ 2) 유지 위해 석회·돌로마이트 소비 증가 명백. DRI 금속 충전 증가→슬래그량 증가→슬래그 용해 시간 추가 필요→전기 동력 소비 증가, 석회·총 플럭스 소비·슬래그량 증가 이유.
DRI 액체 강철 수율 금속화율, 총강분 함량, 탄소 주입·첨가 관행 함수. 전형적 DRI 충전: 총철 93%, 금속철 86%, 금속화율 92%. 100% FeO 환원 가능 시 DRI 충전 액체 강철 수율 93%. 실전 EAF 달성 불가. 고수율 원하면 DRI 고금속화 필요. 금속화율 저하 시 모든 파라미터 부정적 영향. 그림 3 EAF 경험 금속화율-수율·전력 소비 관계.
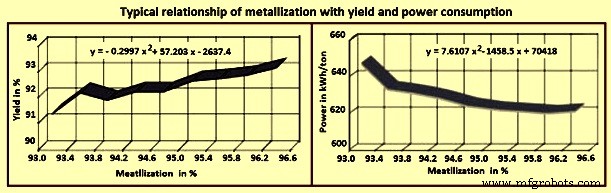
그림 3 금속화율과 수율·전력 소비 대표적 관계
DRI 주 강분 성분 실리카, 저수준 타 불순물(황, 인). 이 성분들 DRI 농도와 금속 충전 DRI 비율 따라 석회 가변량 EAF 투입→실리카 슬래그화, 황·인 허용 수준 제거.
총 석회 소비 EAF 충전 믹스 DRI 비율 증가 따라 증가. 경험칙: DRI 10% 증가마다 톤당 액체 강철 2.6kg 석회 소비 증가. 총 플럭스 소비(kg/톤 액체 강철) 계산 경험식: '플럭스 소비(kg/t) = 45.31 + 0.2416 × %DRI'.
EAF 제강 DRI 사용 증가로 충전 방법 변화. 자체 DRI 플랜트 보유 공장 EAF 충전 DRI 비율 통상 높음. 연속 충전 시스템으로 로 지붕 5번 홀 통해 직접 공급. EAF 공장 정비·지연 시 또는 DRI 플랜트 셧다운 비축 시 DRI 수용 위해 저장 빈/대형 창고 보유. 그림 4 DRI 사용 EAF 제강 충전 관행.
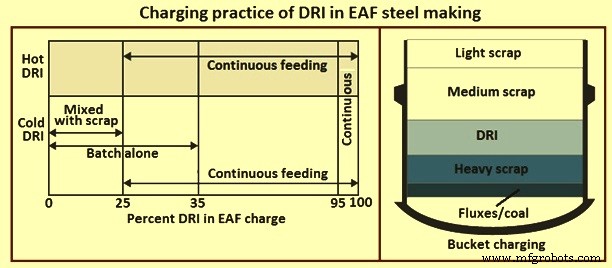
그림 4 EAF 제강 DRI 사용 충전 관행
연속 공급 보통 25% 이상서 채용: 공급률-전력/화학에너지 입력 매칭, '아이스버그' 또는 '페로버그' 형성 방지. 페로버그 방지 일부 공급률·가용 전력 입력 결정.
버킷 충전: 25-30% 미만 DRI 사용 EAF 보통 채택, 단 연속 충전 선호. 버킷 DRI 충전 밀도화 도움·액체 강철 잔류 원소 저감. 버킷 충전 연속 충전 시스템 비용 회피. DRI 보통 중량 스크랩/번들 위 충전(그림 4) 충전 밀도화 극대화, 나머지 버킷 현장 관행 따라 적재. 다중 버킷 충전 시 DRI 버킷 간 분배, 마지막 버킷 더 많이→용해 정제 개선(저%C·고%O₂로 O₂ 입력 용량 부족 보완·히트 말기 블로우다운 최소화). 단일 버킷 충전 시 DRI 다층 입력. DRI 버킷 상부(3층, 끝에서 2번째 층) 충전→DRI 버킷 바닥 통과 방지.
지붕 5번 홀 DRI 선호, 30% 초과 DRI 사용 시 확실히 더 효율적. 연속 충전: 공급률-전력 입력·플럭스 공급 조정 용이→슬래그 제어(발포 높이, 점도 등) 용이, 페로버그 방지(냉DRI 과속 충전 시 발생).
연속 열(600°C) DRI 충전 에너지 16-20% 절감. 연속 공급 폐문 운전 가능→지붕 스윙·충전 열/시간 손실 배제, 지붕 개방 시 공기 유입 질소 픽업 잠재력 배제. 열DRI 충전 100°C당 20-30kWh 전력 소요 저감. 다양한 열충전 방법: 단열 트럭 DRI 플랜트→EAF 이송 열충전, 공압 컨베이어 중력 공급 5번 홀, 컨베이어/직접 중력 공급 다수 플랜트 활용. 150개 EAF 벤치마킹 연구(공개 데이터): 일부 열DRI 충전 EAF 스크랩 기반 EAF 에너지 소비 수준 달성.
제조공정
전기로 슬래그 폼핑(Foaming of Slag in EAF) 슬래그 폼핑(거품 슬래그 형성)은 현대 전기로(EAF)에서 중요하고 필수적인 관행이 되었습니다. 좋은 폼핑 슬래그는 공정 효율과 여러 이점에 크게 기여하기 때문입니다. 슬래그 폼핑 품질은 EAF 제강 공정의 중요 요소로, 액체 욕조 열이 EAF 벽으로 손실되지 않게 보장합니다. 슬래그 폼은 넓은 표면적 형성과 용탕-대기 직접 접촉 차단으로 EAF 제강에 이롭습니다. 슬래그 폼핑은 유용하면서 경제적인 기술입니다. 에너지 절약뿐 아니라 여러 이점으로 널리 쓰입니다: (1)
전기로(EAF) 내화물 라이닝 개요 내화물은 화학적·물리적 특성의 현저한 변화 없이 고온을 견디는 소재입니다. 전기로(EAF) 조업에서 내화물은 용강을 노 바닥(hearth)에 담아내면서 노 구조물이 손상되지 않도록 보호하는 핵심 역할을 합니다. EAF에는 다양한 내화물 제품이 필요하지만, 그중에서도 용강과 직접 접촉하는 내화물이 가장 중요합니다. EAF 내화물 라이닝 설계 요소 EAF 내화물 라이닝은 노의 설계에 따라 달라집니다. 조업 조건 또한 내화물 성능에 큰 영향을 미칩니다. EAF 조업 환경은 화학적으로 염기성인 내화물과