빔 블랭크 직접 주조 개발은 강 연속 주조 진화에서 가장 뛰어난 성공 사례 중 하나입니다. '빔 블랭크' 또는 '도그본(dogbone)'이라 불리는 근접 순형(near net shape) 단면 연속 주조는 1968년 알코마 스틸(Algoma Steel, 현 에사르 스틸 알코마, 캐나다 솔트 스테 마리)에서 최초 빔 블랭크 주조기 가동 이래 I빔, H빔 등 장대 강제품 제조 효율적 상용 공정으로 자리잡았습니다. 기존 블룸 주조 대비 경제성은 고생산성, 저압연 비용, 에너지 효율 향상 덕분.
여타 혁신처럼 비교적 보수적 철강 산업이 이 혁명적 개념 수용까지 시간 필요. 성공적 적용은 학제 간 협력과 주조-압연 공정 최적화 의존. 이 선구적 노력 즉시 철강 산업뿐 아니라 학계 관심도 끌었음(예: 복잡한 스트랜드 형상 응고 패턴 연구). 그래도 다음 빔 블랭크 주조기 가와사키 제강 미즈시마(Mizushima) 공장 가동까지 5년 더 걸림.
최근 개발 동향
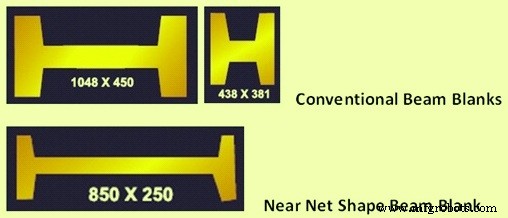
빔 블랭크 연속 주조 압연은 강빔 생산 일반적 관행. 최근 개발은 근접 순형 빔 블랭크 주조에 집중. 기존과 근접 순형 빔 블랭크 차이 그림 1. 기존 빔 블랭크 플랜지 두께 보통 100mm 초과, 근접 순형은 100mm 미만, 보통 실무 하한 50mm. 단일 빔 블랭크 압연만으로 수십, 심지어 100개 빔 생산 가능.
그림 1 기존 및 근접 순형 빔 블랭크
빔 블랭크 주조는 중대형 단면 생산 시 근접 순형 주조로 박판 주조가 평판 제품에 제공하는 유사 이점 제공. 상위 중량 범위 I, H빔 제조 시 기존 블룸 대신 주조 빔 블랭크 적용 우수 대안.
소형 빔 블랭크 직접 주조는 압연 패스 수 대폭 감소. 표준 블룸/빌릿 시작 시 IPE 100 단면(100×50×5mm) 형성 위해 보통 6 브레이크다운 패스 + 10 피니싱 패스 필요. 주조 빔 블랭크 크기 110×70×12mm(25kg/m)로 줄이면 IPE 100 단면 형성 총 6 패스만 필요.
근접 순형 빔 생산은 전세계 빔 생산자 최근 관심사로 재가열과 압연 비용 절감 목적. 근접 순형 빔 블랭크 주조(웹 두께 50mm)와 직접 압연 결합으로 달성. 근접 순형 등급은 원하는 야금 미세조직 얻기 위해 필요한 최소 압연 패스로 결정.
근접 순형 빔 블랭크 개념 플랜트 매우 콤팩트. 주로 빔 플랜트 주조기(빔 블랭크 공급), 압연 필요 온도 분포 도달용 로, 통상 브레이크다운 스탠드, U1-E1-U2 유니버설 스탠드 그룹(유니버설 조압 스탠드, 2하이 에징 스탠드, 유니버설 피니싱 스탠드 포함) 구성.
빔 블랭크 주조 경제적 이점 주로 압연 공정 기인. 빔 블랭크 근접 순형으로 브레이크다운 밀 추가 압연 작업 적어 추가 압연 조업 필요 단면 달성. 예: 과거 ARBED-SWT(슈탈베르크 튀링겐) IPE 300 빔 80×300mm 직사각 블룸 단면서 브레이크다운 압연 밀 스탠드 11 패스 적용 생산. 요즘 빔 블랭크 단면 사용 시 5 패스만 필요.
기존 빔 블랭크 주조 압연 이점:
브레이크다운 압연 밀 패스 수 감소
기존 압연 밀 생산성 약 15% 증가
브레이크다운 스탠드 에너지 소비 약 55% 감소
압연 스탠드 수 감소로 롤 비용 절감
브레이크다운 압연 스탠드 유지보수 비용 절감(약 55% 절약)
압연 밀 출하량 근접 순형 빔 블랭크 결과 형상 형성 개선으로 약 1% 증가, 특히 압연 빔 초반부. 냉간 장입 시 빔 블랭크 표면적/부피비 개선으로 재가열 에너지 비용 약 8% 추가 절감 잠재력.
빔 및 형강 생산용 근접 순형 빔 블랭크 주조 경제적 이점 주로 열간 압연 밀 조압 스탠드 압연 비용 감소(또는 제거) 기인. 요약:
투자비 약 30% 절감
생산성 약 15% 증가
조압 스탠드 압연 패스 제거
수율 약 1.5% 향상
운영비 절감
에너지 소비 저감, CO₂ 및 NOx 배출 감소
유지보수 비용 약 55% 절감
강 톤당 필요 인시 감소
블룸 중간 저장 불필요
위 이점들 최근 빔 블랭크 주조 급증에 크게 기여.
턴디시 조업
소형 빔 블랭크 크기엔 개방 주입(open stream pouring)과 오일 윤활 적용. 상업용 강 빌릿 주조처럼 몰드당 2개 계량 노즐(metering nozzles) 사용해 균일 강 공급. 계량 노즐 주조는 노즐 막힘과 핀홀 형성 사이 '조업 윈도우(operation window)' 맞도록 강 산소 활성도 신중한 균형 필요. 보통 평범한 Mn/Si 탈산 선호, 핀홀 제어 위해 몰드 알루미늄 와이어 공급.
대형 크기엔 고르지 않은 응고, 스트랜드 표면 눌림, 균열, 블리더(bleeder) 최소화 위해 몰드 파우더 적용 선호. 이 경우 개방 주입과 침몰 내화물 깔때기 결합으로 파우더 포착 방지. 고장력용 알루미늄 미세립 강 경우 스토퍼와 침몰 노즐(SEN) 스트림 슈라우딩(stream shrouding) 능동 유동 제어 적용, 보통 단일 SEN 배열 사용. 몰드 레벨 제어와 운전비 측면 유리.
몰드 설계
몰드 설계와 조업은 빔 블랭크 주조 핵심 요소. 몰드 설계 3세대 설계 변형으로 구분:
1세대 – 건 드릴링(gun drilled) 워터 보어 물 냉각 구멍 블록 몰드, 2분할. 개폐 잠금 공압 모터로 사고 시 블랭크 제거 용이. 나중에 풋 롤러(foot rollers) 2단계 추가로 수정.
2세대 – 하이브리드 블록/플레이트 설계. 측면 벽 고압연 구리 플레이트 홈(groove) 특징으로 더 높은 물 속도.
3세대 – 위와 유사하나 넓은 면 사이에 좁은 면 클램핑(clamping)하여 더 큰 조정성 확보.
후자 설계 광범위한 와이드 플랜지 빔 단면 생산에 특히 유용. 소형 단면엔 벽 두께 6~32mm 튜브형 몰드 사용.
현재 빔 블랭크 몰드 두 기본 설계 사용 중. 첫째 튜브 몰드, 주로 외경 단면 치수 300mm×400mm 이하 빔 블랭크 포맷용. 빔 블랭크 크기 따라 구리 튜브 벽 두께 최대 32mm, 1차 냉각수 구리 튜브 외면과 특수 배플 튜브(baffle tube) 사이 유도. 제조상 이유로 몰드 어깨(shoulder) 영역 네거티브 테이퍼(negative taper) 설계나 빔 블랭크 스트랜드 원주 온도 균질화 위한 구리 벽 두께 변형 설계 불가능.
대형 빔 블랭크 단면엔 플레이트 몰드 더 적합. 개별 구리 플레이트 지지 플레이트 고정, 나사 연결로 단면 형성. 1차 냉각수 냉각 슬롯과 구멍 통해 유도. 이 설계로 웹 수축 보상 어깨 영역 네거티브 테이퍼, 구리 표면 온도 균질화 위한 냉각 구멍 개선 배치 가능.
긴 몰드 수명 위해 보통 CuCrZn 사용, 고내마모성. 크롬 도금으로 추가 향상, 경우에 따라 3층 다중 코팅 사용.
상대 무거운 몰드 견고한 진동 필요. 모터 구동 이심(eccentric)과 푸시 로드 짧은 레버 설계 사실상 무보수. 패스 라인 편차 0.02mm 미만 높은 가이드 정밀도 보장. 얕은 진동 흔적 위해 짧은 스트로크/고주파 모드 저탄소 구조용 강 범위 최적.
테이퍼 설계
몰드 설계 특유 과제는 복잡한 빔 블랭크 형상 적정 테이퍼 선택. 외측 플랜지 양성 테이퍼(positive taper) 적용, 웹 필렛(web fillet) 영 또는 네거티브 테이퍼 필요. 플랜지 내부 각도와 플랜지-웹 사이 반경도 중요. 최근 테이퍼 설계 유한요소법(FEM) 몰드 열전달, 쉘 성장, 쉘 수축 분석 지원.
스트랜드 초기 응고 기하학적 열적 몰드 조건은 뛰어난 표면 내부 품질 스트랜드 얻기 극히 중요. 적절 설계 1차 냉각 시스템과 몰드 테이퍼 이 요구 충족 필요 선결 조건. 2차원(2D) 완전 결합 열기계 유한요소 모델로 몰드 내 초기 응고 중 스트랜드 온도장과 변위장 계산.
이 시뮬레이션 특정 빔 블랭크 단면 복잡 수축 거동 더 잘 이해시켜 몰드 내 윤곽 형상과 테이퍼 정확 결정 가능.
이 2D 유한요소 모델 쉘 성장, 내부 표면 빔 블랭크 품질, 몰드 마모 측면 성공적.
종방향 열유속 무시 과도 해석(transient analysis)으로 온도장과 변위장 제공. 다른 몰드 테이퍼 영향 쉘 성장, 온도장, 쉘 수축에 따른 접촉 압력 쉽게 연구. 내부 철정압 스트랜드 쉘 몰드 통과하며 증가.
스트랜드 지지 길이
스트랜드 지지 길이 설계 위해 빔 단면 과도 열전달 해석(transient heat transfer analysis) 보통 수행. 이 분석으로 스트랜드 지지 내 쉘 성장, 정확한 야금 길이 정보 제공. 웹 스트랜드 지지가 너무 짧으면 웹 중심 불거짐(bulging) 심지어 개방 유발. 강 편석과 웹 두께 변동 초래. 플랜지 스트랜드 지지 너무 짧으면 불거짐과 계면 균열 유발. 빔 블랭크 단면 독특 형상으로 단면 표면 4개 다른 영역 개별 지지 필요. 아래 열거.
웹(Web) – 웹 불거짐 방지, 더 심한 중심 편석 예방 위해 웹 폭 충분 응고 달성까지 지지 필요. 2D 열해석 필요 지지 길이 제공.
플랜지(Flange) – 플랜지 불거짐과 내부 균열 방지 위해 지지 필요. 2D 열해석 온도장과 해당 쉘 두께 산출. 후속 응력 해석으로 액체 강 코어 철정압 결과 응력/변형률, 변위장 표시. 이 영역 지지 길이 기준: 플랜지 내면 액체/고체 전이 철정압 생성 계면 변형률(interface strain).
플랜지 팁(Flange tip) – 전체 플랜지와 유사 기준 적용, 일반적으로 지지 길이 주조 크기와 주조 속도 의존. 많은 경우 특히 저주조 속도와 소형 빔 블랭크 단면 몰드 풋 롤러 외 추가 지지 불필요.
어깨(Shoulder) – 물리적 형상상 아치(arch) 역할, 보통 지지 불필요. 2D 유한요소 분석 응력장과 변위장 보여줌.