


제조공정

산업 제조
몰드는 액체 강 연속 주조 공정에서 중요한 역할을 합니다. 연속 주조 공정의 심장부입니다. 연속 주조 공정에서 액체 강은 턴디시(tundish)에서 주조 몰드로, 용강에 침지된 침몰 노즐(SEN)을 통해 주입됩니다. 몰드는 수냉식입니다. 액체 강 응고가 몰드에서 간접 냉각으로 시작됩니다. 몰드 내 냉각 공정을 1차 냉각 공정이라 합니다.
몰드 내에서 몰드 벽 인접 얇은 강 쉘(shell)이 중간 부분보다 먼저 응고됩니다. 이를 스트랜드(strand)라 하며 몰드 바닥에서 스프레이 챔버로 나갑니다. 스트랜드 벽 내부 벌크 용강은 여전히 용융 상태. 스트랜드는 촘촘히 배치된 수냉 롤러로 즉시 지지되어 스트랜드 벽이 스트랜드 내부 아직 응고 중인 용강의 철정압(ferrostatic pressure) 견디게 합니다. 응고 속도 높이기 위해 스트랜드가 스프레이 챔버 통과하며 대량 물 분사. 이것이 2차 냉각 공정. 스트랜드 최종 응고 스프레이 챔버 떠난 후 일어날 수 있음.
연속 주조 몰드 기능은 액체 강 수용하고 냉각수에 신속 열전달 보장하여 빠른 응고 가능케 함. 용강이 몰드 떠날 때 연속 주조기 부품에 튀지 않을 만큼 충분히 두꺼운 외피 쉘 나타내야 함. 몰드 이 기능 수행. 몰드 후 강 스트랜드 추가 냉각 직접 물 분사로 더 빠른 직접 냉각으로 수행.
응고 공정 역동적 특성에서 기인. 특히 다음 관련.
몰드 떠나는 강 쉘 핵심 요소: 형상, 쉘 두께, 균일한 쉘 온도 분포, 최소 기공 및 비금속 개재물로 결함 없는 내부 및 표면 품질.
주조기 안전 운전(금속 돌발 사고 없음) 및 허용 가능한 주강 품질 달성은 공정 공학과 응고 야금 이해 모두 필요. 중요 측면: 몰드 내 마찰 제어, 강종 특성 응고 공정 영향. 전자는 응고 메커니즘과 공정 공학 독특 결합 예, 후자는 다양한 강종 주조 적용 주조 파라미터 정의.
몰드는 기본적으로 개방형 박스 구조로, 고순도 구리 합금으로 제작된 수냉 내부 라이닝 포함. 소량 합금 원소 첨가해 강도 증가. 몰드 물이 응고 쉘 열 전달. 구리 작업면 종종 크롬 또는 니켈 도금으로 더 단단한 작업면 제공, 주조 스트랜드 표면 구리 픽업(copper pickup) 방지하여 주강 표면 균열 촉진 방지. 몰드 깊이는 주조 속도와 단면 크기에 따라 0.5~2.0m 범위.
몰드 에어 갭(air gap) 형성 줄이기 위해 테이퍼(taper) 적용. 테이퍼 보통 몰드 길이 1%. 몰드 단면 기준 테이퍼 약 1mm/m. 몰드 단면 주조 단면과 동일. 몰드 단면 상부에서 하부 점차 감소.
내부 벽 코팅인 도금은 구리 몰드 수명 연장 목적. 코팅 품질이 몰드 수명 결정에 중요한 역할. 수년간 다양한 코팅 개발로 연속 주조 몰드 품질과 비용 효율 지속 개선.
주조 공정 요구사항에 따라 최적 결과 위해 다른 코팅 공정과 재료 적용 필요. 사용 가능 코팅 재료: Ag, Ni, Cr, Mo, CrO, ZrO, Al₂O₃. 코팅 화학, 전해, 열 공정으로 적용. 다양한 코팅 유형:
연속 주조 몰드 주조 단면 따라 다양한 형상과 내부 테이퍼 가질 수 있음. 몇 가지 대표적 몰드 단면 형상 그림 1.
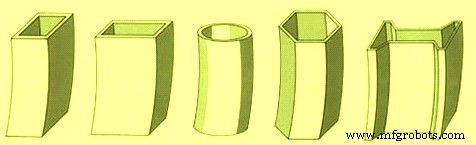
몰드 열침식(thermal erosion)과 변형 저항 필요. 몰드 희망 특성:
몰드 내 용강 높이(메니스커스 레벨) 제어는 연속 주조기 성공에 필수. 강 레벨(메니스커스 레벨) 제어로 수행. 응고 시작 몰드 내 강 레벨 메니스커스부터. 몰드 레벨 센서로 메니스커스 레벨 제어. 센서로 메니스커스 레벨 제어.
몰드 보통 전체 열 10% 추출. 몰드 열전달 중요하고 복잡. 수학적 컴퓨터 모델링으로 몰드 열 조건 이해 증진, 적절한 설계와 운전 관행 지원. 열전달 일반적으로 일련 열저항으로 고려:
연속 주조 초기 응고 몰드 액체 접점 기원 메니스커스 곡률 부분 동결 형태 발생. 이 초기 얇은 쉘이 응고 스트랜드 하강 중 달라붙고 찢어지는 것 방지는 몰드 주요 기능 중 하나. 쉘 표면과 몰드 벽 마찰을 쉘 강도 의존 임계 수준 이하 유지하여 쉘 스티킹(sticking)과 찢어짐 최소화.
마찰 최소화와 쉘 연속적 몰드 이탈은 몰드 진동 도입과 윤활로 달성. 몰드 상하 진동으로 부분 응고 스트랜드 인발. 진동 주파수 조절 가능. 몰드 수직(또는 근수직 곡선 경로) 진동으로 용강 몰드 벽 달라붙음 방지.
진동 사이클은 몰드-스트랜드 마찰(스트랜드 몰드 이탈 포함) 영향, 주조 제품 표면 조도 정의. 몰드 진동 사이클 주파수, 스트로크, 패턴 다양. 윤활 관점에서 진동 사이클 두 운용 단계로 변환:
몰드 진동은 고체화 쉘 마찰과 스티킹 최소화, 쉘 찢어짐 방지, 액체 강 돌발 사고 회피 위해 필요. 돌발 사고는 장비 파괴와 청소 수리 기계 다운타임 초래. 몰드 윤활유(오일 또는 분말 몰드 플럭스)로 쉘-몰드 마찰 감소. 진동 유압식 또는 모터 구동 캠/레버로 몰드 지지 및 왕복(진동) 달성.
몰드 진동으로 주조 제품 표면 근처 규칙적 간격 진동 흔적(oscillation marks, OM) 형성. 이 흔적 아래 응고 후크(hook) 동반 가능. 진동 흔적 형성 기본 3단계:
후크와 진동 흔적 형상은 주조 중 쉘 굽힘/펴짐 정도와 메니스커스 넘침 정도와 기본 연관.
몰드 내 액체 강에 윤활제 첨가하여 스티킹 방지, 액체 강 내 슬래그 입자(산화물 입자, 스케일 포함) 포착하여 풀 상부 부상 슬래그 층 형성.
몰드 윤활은 몰드 슬래그 스트랜드-몰드 갭 침투로 발생. 갭 내 슬래그 층 형성. 몰드 마찰 두 메커니즘 기원 고려. 몰드 고체화 쉘 상대 운동으로 슬래그 필름 점성 마찰력 발생. 이 메커니즘 마찰력(액체 마찰)은 몰드 속도, 주조 속도, 액체 슬래그 필름 점도, 슬래그 필름 두께 관련.
스트랜드와 고체화 몰드 슬래그 상대 운동 발생 시 고체-고체 접촉으로 마찰력 생성. 결과 고체 마찰은 고체 마찰 계수, 용강 철정압 관련.
액체 윤활이 몰드 상부 완전 지배. 반면 고체 마찰 값이 몰드 하부에서 액체 마찰보다 낮아 고체 윤활 지배. 더 낮은 슬래그 점도로 액체 윤활 구역 몰드 하부 더 연장.
위 마찰 개념은 주조 속도 증가 시 스티커 타입 돌발 사고 경향 증가 설명 유용. 마찰 분석은 고속 주조 스티킹 타입 돌발 사고 방지 위해 몰드 상부, 특히 메니스커스 바로 아래 윤활 개선 필요함 지시.
제조공정
금속 주조 공정 금속 주조(casting)는 금속 재료를 제조하는 공정입니다. 뜨거운 액체 금속을 성형하는 성형 공정으로, 니어 넷 쉐이프(near net shape) 제품으로 가는 가장 단순하고 직접적이며 종종 가장 저렴한 경로입니다. 액체 금속을 원하는 형상의 중공 캐비티를 가진 금형(mould)에 붓고 냉각·응고시키는 공정입니다. 응고된 부품을 주물(casting)이라 하며, 금형에서 빼내면 공정 완료. 주조는 다른 방법으로 만들기 어렵거나 비경제적인 복잡 형상 제작에 자주 쓰입니다. 금속 주조 공정(그림 1)은 두 대분류로
연속 주조 몰드 연속 주조 공정에서 용강은 레들에서 턴디시를 거쳐 몰드로 흐릅니다. 몰드는 연속 주조 공정의 심장부로서 공정 효율과 스트랜드 품질에 매우 중요한 역할을 합니다. 최종 주조 형상과 스트랜드 표면 품질이 몰드에서 결정됩니다. 몰드 내 조건이 올바르지 않으면 스트랜드 품질을 나중에 보정할 수 없습니다. 몰드에 들어가면 용강은 수냉식 구리 몰드 벽에 닿아 응고되어 고체 쉘을 형성합니다. 몰드는 기본적으로 고순도 구리 합금으로 제작된 수냉식 내벽을 포함하는 개방형 박스 구조입니다. 블룸, 빌렛, 라운드 빔 블랭크, 슬래브,