용접은 소재를 융합시켜 접합하는 제조 공정입니다. 일반적으로 모재를 용융시키고 보충재(filler material)를 첨가해 용융 풀을 형성한 뒤 냉각·고체화시켜 강접합부를 만듭니다. 압력을 열과 병용하거나 단독으로 사용하기도 합니다. 이는 모재를 용융시키지 않고 저융점 재료를 모재 사이에 녹여 접합하는 납땜(soldering)이나 브레이징(brazing)과 대조됩니다. 용접은 보통 고온 열원을 필요로 하지만, 온도 상승 없이 두 금속을 접합하는 방법도 존재합니다.
고상 접합(Solid Phase Joining) 방식
전극 용융 없이 열만 발생하며, 모재를 밀착 압착해 접합 중 공기를 차단하는 방식입니다. 일반 용접에서는 용융·고화된 재료가 동조성 단조재보다 약한 반면, 고상 접합은 용융이 없어 고품질 접합이 가능합니다. 이종 금속 접합도 용이합니다(일반 용접 시 취성 금속간 화합물 생성 문제 발생).
용접 기술의 발전과 분류
현대 용접 기술은 19세기 말 국부 고온 발생 기술 개발로 시작되었으며, 다양한 공법과 표준이 확립되고 지속적으로 개선되고 있습니다.
각 용접 공정은 고유한 장단점과 특수 용도를 가지나, 수동 아크 용접(MMA)이 총 용착 금속량 기준 여전히 지배적입니다. 용접 공정 분류 기준은 다음과 같습니다.
보충재 유무: 보충재 유/무(무보충재=오토지너스 용접). 과거 가스 용접만 해당했으나 TIG, 전자빔 등 다수 공정이 양쪽에 속해 혼란 야기
에너지원: 화학, 전기, 빛, 음파, 기계 에너지 등이나 화학 에너지 외 모두 전기에서 파생돼 부적절
아크/비아크: 아크 용접군과 비아크 용접군으로 구분하나, 일렉트로슬래그(ESW), 플래시 버트 용접 등 분류 애매
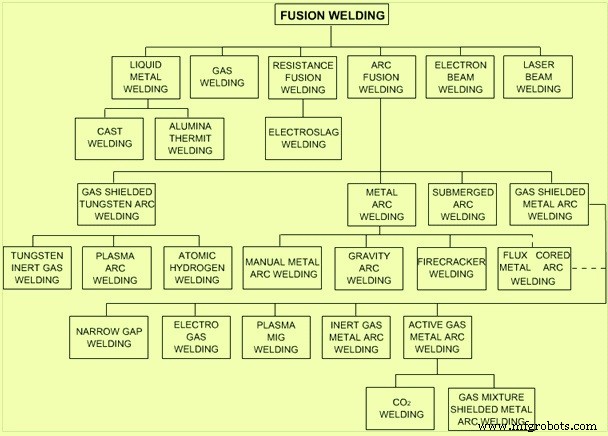
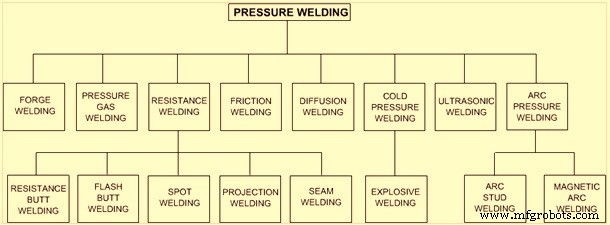
융합/압력 용접(가장 널리 쓰임): 열원과 보충재 유무 불문 모든 공정 포괄. 융합 용접: 용융 금속이 자유롭게 고화. 압력 용접: 용융 금속이 있으면 밀폐 공간에서 압력 하 고화, 반고체 상태에서 압력 하 냉각(예: 저항 스폿 용접, 아크 스터드 용접)
그림 1: 융합 용접 공정그림 2: 압력 용접 공정
주요 용접 공정 상세
가스 용접(Gas Welding)
산소-아세틸렌 용접이 가장 중요하며, LPG, 메탄, 수소 등 타 연료 가스도 사용 가능합니다. 산소-연료 비율에 따라 환원염(카버라이징염), 중성염, 산화염 3종류를 얻습니다. 환원염은 미연소 탄소 함유로 고탄소강 용접이나 저탄소강 표면 침탄에 적합. 중성염은 강재 및 타 금속 용접에 표준. 산화염은 내측 영역이 작고 큰 소음 발생, 최고 온도(약 3,200°C)이나 용착 금속에 산소 유입돼 강재 용접엔 부적합.
토치 혼합실에서 산소-아세틸렌 혼합 후 토치 팁에서 점화. 포어핸드(토치 진행 방향, 65° 기울임)와 백핸드(미용접부 방향, 45° 기울임) 두 기법 존재. 가스 용접은 아크 용접보다 화염 관통력 약해 박판·시트 적합. 용접 시간 길고 열영향부(HAZ)·변형이 아크 용접보다 큼.
MMA 용접(Shielded Metal Arc Welding, SMAW)
스틱 용접, 플럭스 실드 아크 용접(FSAW)이라고도 함. 가장 유연하고 널리 쓰이는 아크 용접. 피복 금속 전극과 모재 사이 아크를 발생시켜 모재와 전극을 용융·혼합, 냉각 후 연속 고체 덩어리 형성. 용접 전원(AC/DC)에서 전류 공급. 용착 시 전극 피복이 분해돼 실드 가스 발생과 슬래그층 형성으로 용접부 대기 오염 방지. 강, 스테인리스강, 주철, 비철금속 접합 가능. 많은 연강/고장력강에 선호 공정.
서브머지드 아크 용접(Submerged Arc Welding, SAW)
용접부와 아크존이 플럭스 담요 하에 잠기는 공정. 베어 전극과 모재 사이 아크로 가열하며, 용융 시 플럭스가 도전체 역할을 해 전극-모재 간 전류 경로 형성. 연속 고체 와이어 전극을 플럭스로 실드. 플럭스는 아크 안정화, 용융 풀 대기 차단, 스패터/스파크 방지, 자외선/흄 차단, 냉각 중 용접부 보호, 용접 성분·특성 영향. 보통 자동화, 반자동도 가능. AC/DC 사용, 자동 시스템에선 단일/다중 솔리드/튜블러 와이어 또는 스트립 전극 사용. 입상 플럭스와 용융 풀 유동성 탓에 평위치/수평위치만 가능. 높은 증착률, 극후판~박판 모두 용접 가능.
플럭스 코어드 아크 용접(Flux Cored Arc Welding, FCAW)
1950년대 초 SMAW 대안으로 개발. 스틱 전극 불필요로 SMAW 제약 극복. 높은 용접 속도와 휴대성으로 널리 사용. 탄소강, 스테인리스강, 저합금강 대상 반자동/자동 공정. 연속 튜블러 보충재 전극과 모재 사이 아크로 응고 생성. 실드 가스 유/무 선택 가능. 플럭스 함유 튜블러 소모성 전극 연속 공급, 정전압(또는 정전류) 전원 필요. 외부 실드 가스 사용 시 플럭스 코어 와이어, 가스 보충으로 용융 풀 대기 오염 방지. 가스 실드 플럭스 코어 와이어 시 장비는 GMAW와 거의 동일. 특수 전압 감지 피더로 정전류 전원에서도 고품질 플럭스 코어드 용접 가능. 적정 보충재·파라미터 선정 시 전 자세 용접 가능.
가스 메탈 아크 용접(Gas Metal Arc Welding, GMAW)
MIG(메탈 인ерт 가스) 용접이라고도 함. 외부 공급 실드 가스 하에 연속 고체 소모성 전극 자동 공급 아크 용접. 강, 알루미늄, 스테인리스강, 구리 용접 가능, 적정 파라미터·장비 선정 시 전 자세 용접 가능. DCEP(직류 전극 양극) 극성 사용, 자동 아크 제어 장비. 용접사가 수동 제어하는 건 포지셔닝, 가이드, 트래블 속도뿐. 보충재 와이어가 스풀에 감겨 롤러로 구동(전류 와이어 공급)돼 튜브 통해 '토치'로 공급. 대량 와이어로 연속·장시간 무중단 용접 용이. 토치로 불활성 가스도 동시 공급돼 와이어 주변에 존재. 와이어-모재 사이 아크 발생, 고온으로 용융 풀 즉시 형성. 핵심은 적정 가스 혼합비, 유량, 와이어 속도, 전류 설정. 설정 완료 후 숙련도 요구도는 산소-아세틸렌보다 낮음. 로봇 자동화 용이. 강재·알루미늄에 널리 사용. 불활성 가스 실드로 용접부 청정하나 설정 따라 스패터 발생 가능.
탠덤 용접(Tandem Welding)
일반 GMAW 대비 인라인 2와이어(전후 배치) 사용. 두 와이어 동시 공급·용융, 독립 팁이 동일 토치에 장착. 스패터 적고 우수한 용접 품질, 일반 시스템 대비 증착률·트래블 속도 최대 3배. 자동화 적용에 이상적.
텅스텐 인ерт 가스 용접(TIG/GTAW)
비소모성 텅스텐 전극, 불활성/반불활성 가스 혼합, 별도 보충재 사용하는 수동 용접. 박판 용접에 특히 유리, 안정된 아크와 고품질 용접부 특징이나 높은 숙련도 필요, 저속. 거의 모든 용접성 금속 적용 가능하나 스테인리스강·경금속에 주로 사용. 최고 품질 요구 시 채택.
플라즈마 아크 용접(Plasma Arc Welding, PAW)
GTAW 변형. 텅스텐 전극 사용하나 플라즈마 가스로 아크 생성. 아크가 GTAW보다 집속돼 횡방향 제어 중요, 통상 기계화 공정 제한. 수축 과정으로 아크 전압·이온화량 대폭 증가. 아크 온도 상승, 플라즈마 최열역이 노즐 밖 공작물 방향으로 연장. 결과적으로 열전달 효율 대폭 향상, 고속 트래블 가능. 수동 시 고숙련 필요. 안정된 전류로 GTAW보다 넓은 두께 범위 적용 가능. 마그네슘 제외 GTAW 전 소재 적용. 스테인리스강 자동 용접이 주요 응용.
레이저 빔 용접(Laser Beam Welding, LBW)
결합된 빛(레이저) 열원으로 두 소재 접합하는 자동 공정. 강, 스테인리스강, 알루미늄, 티타늄, 니켈, 구리 등 전 금속 용접 가능. 높은 기계적 특성·트래블 속도, 저변형, 무슬래그/무스패터. 보충재 유/무 선택, 다수 용도에서 실드 가스로 용융 풀 보호. 고자본 투자, 초고속·미세 열영향부로 고숙련 필요.
전기 저항 용접(Electric Resistance Welding)
비융합 용접. 두 모재 접촉 미세 영역에 대전류 통과로 열 발생. 열량 H = I²×R×t (I: 전류, R: 계면 저항, t: 통전 시간). 온도 상승 충분 시 가열 계면에 대전력 가해 접합. 공정 변수: 전류, 통전 시간, 압력, 압력 지속 시간, 피용접 재료 및 두께. 주요 5종류: ①스폿 ②심 ③프로젝션 ④업셋 버트 ⑤플래시 버트.
스폿 용접(Spot Welding)
두 판재 중첩 후 접촉면 세척. 양측에 봉 전극 배치. 압력 가해 스퀴즈 타임 유지 후 전류 통전. 통전 시간(웰드 타임)은 사이클 수로 관리. 통전 중 압력 유지. 차단 후 홀드 타임 유지로 용융 금속 고화·너겟 형성. 홀드 타임 후 압력 해제, 오프 타임 후 다음 스폿 진행. 과전류: 너겟 추출, 캐비테이션, 크랙, 기계적 특성 저하, 전극 임베드먼트. 저전류: 미용융, 불량 용접. 고압: 접촉 면적↑, 접촉 저항↓, 발열↓, 변형·전극 수명 저하. 과도한 통전: 비등, 기공, 너겟 전극면까지 성장. 재료 전도도가 판 두께 결정에 중요. 고탄소강 스폿 용접엔 용접 후 열처리(PWHT) 필요. 장점: 양산 적응성, 고속, 청결, 용접봉 불필요, 저숙련. 고열/전도도 재료는 특수 절차 필요.
심 용접(Seam Welding)
롤러 전극 사용. 용접 진행에 따라 롤러 회전. 전원 제어로 열제어 가능. 심은 일정 간격 압력 하 냉각. 표면 교란 적음. 용접 진행 중 기통전 부분으로 전류 션트(shunt)돼 가열 저하. 전류 점진 증가로 보완. 외부 고주파 가열로 션트 효과 상쇄하기도. 발열량 커 롤러 수냉 필수. 통전 간헐 제어로 롤러 발열 제어 가능. 강, 알루미늄, 마그네슘, 니켈 합금 적용, 구리계 비추천. 고주파 심 용접은 핀 튜브 등 튜빙에 적합.
프로젝션 용접(Projection Welding)
스폿 용접과 유사하나 용접부를 위해 만든 돌기(projection)에서 수행. 돌기는 시트 선택 부위 프레스로 성형. 열이 돌기에 국한돼 적정 압력·타이밍에 접합. 다수 스폿 용접이 좁은 영역에 필요할 때, 양산 작업에 특히 적합. 브라켓, 중후강 프레싱품, 사이리스터 캡슐화 등에 사용.
업셋 버트 용접(Upset Butt Weld)
두 금속 단면 끝맞춤 접촉 후 압력 가하고 전류 통전. 접촉면 최대한 평활. 업셋/플래시 버트 용접은 스폿/프로젝션의 주조 조직 대비 단조 조직 형성. 공구-생크 접합에 업셋 용접 사용. 저항 버트 용접은 튜브 접합에 사용.
플래시 버트 용접(Flash Butt Welding)
두 피용접재 압력 가해 조도 인한 점접촉 상태에서 대전류 통전. 면 용융 상태까지 가열, 한 쪽 천천히 전진하며 용융 금속 플래시 아웃. 면이 소성 단계 도달하면 업셋 압력 가해 두 면 결합. 저항 압력 용접과 달리 조도 탓에 점접촉만 형성(버트 용접은 평활 전면 접촉 선호). 표면 오염물 플래싱 중 스패터로 제거, 최종 업셋 단조 조작으로 용융 금속 배출. 잔류 용융 금속·산화물로 용접부에 소형 핀(fin) 형성, 연마로 제거. 용융 금속과 아크가 최종 용접이 될 소성 금속을 효율 보호해 산화 위험 회피가 장점. 냉간(예열 없음) 압력 재료별 상이. 예열 시 압력 약 절반으로 저감 가능. 타 공정으로 만족 못 하는 고합금강에 쉽게 적용 가능.
일렉트로슬래그 용접(Electro-slag Welding, ESW)
중량 구조물·압력 용기 제작에 높은 생산성과 품질 제공. 플럭스층 담요 하 전극 와이어 용융으로 용착 금속 획득. 슬래그 풀 전체 표면 덮으며 전류 통과로 발생하는 저항열로 용융. 용접부 모재 양측과 이동 몰딩 슈 사이 용융 슬래그 풀 형성. 금속 전극 슬래그 풀에 담금. 전극-용융 슬래그 통과 전류로 슬래그 풀 가열. 슬래그 융점 > 와이어/모재 융점. 전극 와이어 용융, 용융 금속 슬래그 풀 바닥 안착·고화로 용착 금속 형성. 슬래그 풀 온도 유지가 안정 용접 필수.
ESW 슬래그 풀 깊이 40~50mm, 전극-모재 간 도전 경로 제공. 아크 소멸 후에도 전류 흐름 유지(SAW와 대조: SAW는 아크 전압 25~30V로 용융 슬래그 하 안정 아크 유지, 슬래그층 얕음). ESW엔 비소모/소모 가이드 모두 사용. 비소모 가이드법: 콘택트 튜브로 와이어 전극 슬래그 배스 유도. 용착에 따라 용접 헤드·슈 상승. 소모 가이드법: 소모 튜브 사용. 용접 헤드 조인트 상단 고정. 용접 축 수직. 용착률 맞춰 용접기 상승. 슬래그량 일정. 소량 플럭스 보충. 용접 완료 시 용접기 인출. 용접 와이어는 모재와 매칭 필요.
ESW는 완전 연속 공정으로 생산성 높음. 모재 단부 가공 불필요. 보충재·플럭스 절감. 용접 후 열처리 필요. 공정 중단 없어야 함(중단 시 용융 금속 수축으로 중심 공동 형성). 일반 용접 결함(슬래그 포함, 기공, 언더컷, 노치 등) ESW서 미발생.
유도 압력 용접(Induction Pressure Welding)
고주파 유도 가열과 동시 압력 가해 고상 용접. 수소 가스 퍼징으로 산화 방지. 접합면은 직렬 커패시터 2개, 2개 고주파 교류기 구동 트랜스포머로 생성된 유도 전류로 가열. 유도 전류가 접합부 모서리 종방향 루프 흐르며 두께 방향으로 균일 가열. 단조 롤이 용융 립 압접, 미세 외부 플래시 형성 후 제거. 용접 속도는 공급 전력 의존. 보일러급 Cr-Mo 강관 접합에 광범위 사용.
전자빔 용접(Electron Beam Welding, EBW)
고속 고밀도 전자빔 충돌 운동에너지가 열에너지로 변환돼 기화·용융. 빔 하부 물질 기화로 빔이 소재 관통, 빔과 증기 홀(hole) 형성. 빔 이동 따라 용융 금속 홀 주변 흐르며 빔 후미에 용접부 형성. 깊이/폭 비 10:1 초과(극고열집중). 빔 극세, 고속 용접, 순열입력 극저.
전자 방출기는 초고진공 챔버 내 음극-양극 시스템. 음극은 탄탈/텅스텐, ~2,560°C 가열로 전자 구름 형성. 음극 근처 금속 실드로 전기장 예리화·전자 흐름 제어. 음극-양극 간 전기장 전자 가속·자유화로 전자빔 생성. 자기 렌즈로 공작물 집속. 자기 코일로 빔 편향·스팟 조작.
용접 속도(폭·깊이 의존) 정밀 제어 필요. 미제어 시 미관통/과열. 용융부 극협소로 모재 교란 최소, 수축 여유 타 아크 용접 대비 작음, 잔류 응력도 작음. EB 시스템 초점 거리 길어 EB 건을 공작물에서 최대 1m 이격 가능(아크/플라즈마 제트 대비). 협소/제한 영역 용접 가능. 0.1~100mm 광범위 두께, 정밀 열제어로 이종 금속 용접 용이. 용접 속도 아크 법 대비 월등히 빠름, 반복성 높음.
폭약 용접(Explosive Welding, EW)
폭약 기폭으로 발생하는 거대 동력 제어 적용 공정. 피접합면 산화물 등 오염 없이 청정해야 함. 청정면을 폭발 발생 압력(~100만 kg/cm²)으로 압착. 이종 금속 조합(알루미늄-강, 티타늄-강 등) 용이. 폭발 충격 견디기 어려운 너무 취성 금속은 불가. 클래딩 용도에 최적. 백커 플레이트 두께 상한 없음.
마찰 용접(Friction Welding, FW)
두 용접면 마찰열로 소성 상태 도달, 축방향 힘 가해 접합. ①일반 구동 마찰 용접 ②관성 용접 2모드.
일반 구동: 축 정렬, 한 부품 정속 회전(직결 구동), 타 부품 축압 하 접촉. 계면 온도 소성화 충분 시간 허용, 단조 접합. 회전 급정지(압력 유지)로 접합부 치밀화.
관성 용접: 동일 원리이나 플라이휠 시스템 회전 운동에너지 이용. 한 부품 고속 회전 플라이휠 부착, 타 부품 대면 접촉으로 마찰열 발생. 플라이휠 에너지로 양호 결합 획득.
주 변수: 상대 속도, 가열/단조 압력, 가열 지속 시간. 부 변수: 가열/단조 중 압력 상승, 제동 감속, 피용접재 물성. 주변 속도 75~105 m/분 권장. 과속: 과대 HAZ. 저속: 부족 열. 단조 압력: 피용접 합금 고온 강도 기준. 가열 시간: 회전 속도·마찰·압력 결정. 열입력 결정. 각종 강, 스테인리스강, 구리 합금 용이.
확산 접합(Diffusion Bonding, DB)
확산 촉진 고온 필요하나 거시적 변형 극소. 보충재 없이 접합, 계면 미세조직·조성 모재와 동일. 압력 가해 동작 온도에서 국소 소성/크리프 변형. 확산으로 결합, 온도·시간·압력 의존. 중간층 포일/코팅으로 결합 특성 개선 가능. 결합 최종 단계서 계면 재결정·결정립계 이동 발생, 고강도 접합·평면 경계 제거에 필수. 플래튼으로 압력 가하거나 가스 압력 이용(아르곤 챔버). 청정 표면 보존 위해 진공 중 수행 가능. 주요 품질 영향 변수: ①표면 조도 ②표면 산화피막.