아르곤 린싱을 통한 강철 균질성 향상
강철의 아르곤(Ar) 린싱
가스 린싱 공정은 티밍 래들 내 용강에 불활성 가스를 주입하여 용강을 린싱하는 방법이다. 아르곤(Ar) 가스는 불활성이면서 강철 내 용해도가 매우 낮아 린싱용으로 선호된다. 린싱은 가스가 상승하면서 가열로 인한 팽창과 압력 감소에 의해 이루어진다.
용강의 Ar 린싱은 균일한 온도, 성분 분포, 슬래그-금속 정제 반응 촉진을 위해 수행된다. Ar 린싱은 비금속 개재물의 부상 및 분리에 탁월한 공정으로 보고된다.
린싱 공정의 필요성 및 변수
래들에서 탭핑 후 페로알로이와 카버라이저 첨가로 인해 용강은 층화(stratified)된다. 이 층화된 강은 Ar 린싱 스테이션에서 Ar 가스 퍼징으로 교반된다. Ar 가스 퍼징은 충분한 욕 교란을 일으켜 빠른 열적 균질화를 달성한다. Ar 교반은 화학 첨가제의 혼합 속도도 향상시킨다. 아르곤 린싱의 주요 변수로는 가스 퍼징 속도, 용강량(히트 크기), 용강 과열도, 이월 슬래그량, 합성 슬래그 또는 래들 커버링 화합물 첨가량, 화학 첨가제를 위한 혼합 필요량 등이 있다.
숙련된 운전자와 야금학자는 티밍 래들에서 정확하고 일관된 Ar 가스 린싱의 중요성을 인식한다. 청정 강과 연속 주조기(CCM)에서의 좋은 주조성은 일관되고 부드러운 린싱 교반에 달려 있다. Ar 린싱 스테이션의 우수한 Ar 린싱 제어 시스템은 재현 가능하고 정확한 아르곤 린싱 속도와 지속시간을 가능하게 한다.
아르곤 가스 주입 방식
Ar 가스는 티밍 래들에 상단에서 깊이 삽입된 내화 랜스를 통해 용강 욕조로 주입하거나, 하단 퍼지 플러그를 통해 주입할 수 있다. 상단 내화 랜스는 'T', 'Y' 또는 직관형일 수 있다. 하단 퍼지 플러그를 통한 Ar 가스 주입이 상단 랜스를 통한 욕조 표면 위 Ar 드립 방식보다 더 효과적인 가스 린싱 방법이다. 일반적으로 래들 바닥의 다공성 퍼지 플러그 배치를 통해 Ar 가스를 기포화하여 린싱 조업을 수행하며, 상단 랜스 메커니즘은 래들의 플러그 회로가 일시적으로 작동 불능일 때 백업 수단으로 용강 욕조 린싱에 사용한다. 티밍 래들로의 가스 공급 연결은 퀵 커플링 시스템으로 수동으로 수행하거나, 래들을 실은 이송차가 린싱 스테이션에 도착하면 자동으로 연결된다. 요즘은 대부분의 래들이 아르곤 버블링용 하단 플러그를 장착하고 있다. 상단 교반 시 래들의 자유 개방 성능이 약간 저하된다는 데이터가 있다.
래들 바닥의 다공성 플러그 조립체와 다양한 유형의 다공성 퍼지 플러그를 그림 1에 개략적으로 나타냈다.
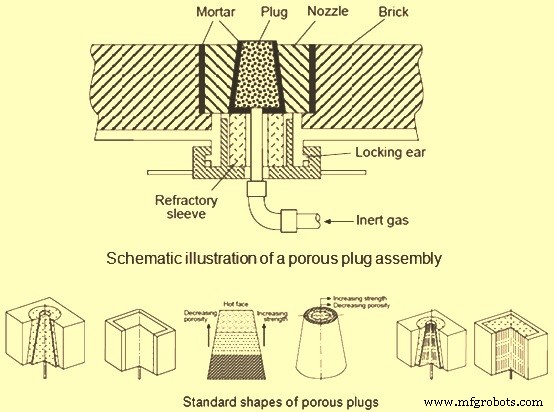
그림 1 다공성 플러그 조립체와 다양한 유형의 다공성 플러그
그림 1은 6가지 유형의 다공성 플러그 표준 형상을 보여준다. 왼쪽부터 등방성 플러그(1, 2번), 슬라이스형(3번)과 동심원형(4번)의 구성요소 플러그, 원뿔형(5번)과 직사각형(6번)의 모세관 플러그이다.
다공성 플러그는 원뿔형 또는 직사각형 형상을 가진다. 원뿔형 플러그는 라이닝보다 먼저 마모될 경우 교체가 용이하다. 직사각형 플러그는 주변 벽돌과 기하학적으로 호환되며 플러그 수명이 라이닝과 비슷할 때 유리하다. 등방성 플러그의 성능과 수명은 요소를 2~3개 구성요소로 금속 인서트와 함께 적층하여 생산함으로써 개선할 수 있다. 소위 방향성 다공성 또는 모세관 플러그의 주된 장점은 라이닝 벽돌과 같은 치밀한 내화물 또는 더 치밀한 내화물로 만들 수 있다는 점이다. 이는 높은 고온 압축 강도, 침식에 대한 높은 저항, 더 긴 수명을 가져온다. 모세관 플러그의 단점은 아르곤 가스 압력 손실 시 용강이 침투하기 쉽다는 것이다.
린싱 메커니즘 및 효과
부드러운 Ar 린싱은 Ar 가스의 고압 기포가 비금속 개재물을 운반하는 매개체가 되어 슬래그 표면으로 떠오르게 함으로써 비금속 개재물을 부상시키고 용강을 정제한다.
하단 퍼징 플러그 사용 시 문제점
하단 퍼징 플러그를 이용한 Ar 린싱에서 티밍 래들 내 올바른 교반 에너지를 달성하고 유지하는 데 방해가 되는 조건들은 다음과 같다.
- Ar 가스 채널링으로 인한 예상보다 낮은 린싱 속도
- Ar 공급 시스템의 누설
- 플러그 상태 변화에 따른 가변 백프레셔 존재
- 가변 슬래그 두께와 농도로 인한 교반 속도 판단 오류 가능성
- 각 티밍 래들의 실시간 린싱 이력 기록 부재
이러한 조건들은 다음과 같은 부정적 효과로 비용을 초래할 수 있다.
- Ar 가스 과다 소비
- 강철 주조성 불량(노즐 막힘) - CCM에서
- 슬래그 개재물 제거 불충분
- 알루미늄(Al) 첨가 효과 부재
- 래들 슬래그 라인 내화물 마모 초래
- Ar 린싱 목표 미달성
- 린싱 강의 전체 산소 증가
균질화를 위한 교반 동력 및 혼합 시간
래들 내 강의 균질한 온도와 성분 달성을 위해, 보통 0.6 N㎥/min 이하의 적당한 기체 버블링 속도로 아르곤 가스 버블링으로 교반한다.
Ar 린싱의 기초는 다른 제강 공정과 마찬가지로 물질 전달 제어에 기반한다. 물질 전달 제어를 위해 시스템 내 대류 전류가 필요하다. 대류 전류는 고온 시스템(약 1600℃)에 불활성 가스를 주입함으로써 발생하는 부력에 의해 생성된다.
대부분의 슬래그-금속 반응에서 속도는 주로 반응물과 생성물이 슬래그-금속 계면을 가로질러 물질 전달되는 것에 의해 제어된다. Ar로 린싱되는 시스템(래들 내 강욕)에서 슬래그-금속 계면적은 강욕의 교반 정도에 의해 영향을 받으며, 이는 다시 린싱 동력에 의해 결정된다.
가스 버블링에 의한 욕 온도와 성분의 균질화는 주로 주입 가스의 부력 에너지 소산에 의해 이루어진다. 기체의 유효 교반 동력을 설명하는 열역학적 관계는 Pluschkell에 의해 유도되었다. Pluschkell 관계에서 유도된 교반 동력 방정식은 다음과 같다.
e = 14.23 (VT/M) log [(1+H)/1.48 P?]
여기서
- e는 톤당 린싱 동력(W/ton)
- V는 가스 유량(N ㎥/min)
- T는 욕 온도(Kelvin)
- M은 욕 중량(ton)
- H는 가스 주입 깊이(m)
- P?는 욕 표면에서의 가스 압력(atm)
95% 균질화 달성에 필요한 교반 시간을 혼합 시간 t로 정의한다.
가스 교반 시스템의 혼합 현상에 대한 수많은 실험적, 이론적 연구가 있었다. Mazumdar와 Guthrie의 연구로부터 교반 동력 e(W/ton), 래들 직경 D(m), 주입 깊이 H(m) 측면에서 혼합 시간 t(s)를 표현하는 다음 관계가 얻어졌다.
t (s) = 116 (e)¯¹ᐟ³ (D²ᐟ³H¯¹)
린싱 플러그 위치의 영향
하단 린싱 플러그의 위치는 혼합 시간에 영향을 미친다. 하단 플러그를 편심 위치(예: 중반경)에 배치하면 혼합 시간이 단축된다. 래들 바닥 중앙에 배치된 린싱 플러그는 욕 상부에 토로이달 금속 흐름 루프를 생성하는 반면 하부에 데드 존을 생성하여 혼합 시간을 길게 한다. 편심 위치의 하단 플러그는 데드 존을 회피하면서 욕 전체에 걸쳐 광범위한 금속 순환을 일으켜 혼합 시간을 단축시킨다.
흥미롭게도, 래들 바닥에 있는 린싱 플러그가 편심 위치에 있으면 금속과 슬래그 간의 물질 전달이 저해된다. 중앙에 위치한 린싱 플러그는 가스 유량 증가에 따라 슬래그-금속 유화(emulsification)가 증가한다. 편심 위치의 린싱 플러그는 래들 벽 근처에 슬래그 프리 존(eye)을 생성한다. 이는 슬래그 입자가 주 슬래그상에서 분리되는 것에 영향을 미쳐 유화를 감소시킨다. 따라서 래들 바닥의 린싱 플러그 위치 최종 선택은 주어진 조업에서 교반의 어느 측면이 더 중요한지에 따라 결정된다. 보통 타협안이 채택된다.



