성형 내화물 제조 공정 종합 가이드
성형 내화물(Shaped Refractories) 생산 공정
내화물 제품은 성형(shaped, formed) 또는 비성형(shapeless, 모노리식/캐스터블) 가능. 산성, 중성, 염기성, 복합 소재 제조 가능. 내화물 생산 소재 첨가제 포함 여부 무관. 성형 내화물 여러 형상 제조 가능, 보통 내화벽돌(refractory bricks) 호칭. 내화물 생산 공정 전형적 흐름 그림 1.
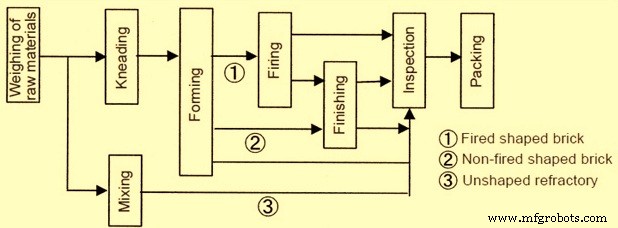
그림 1 내화물 생산 공정 전형적 흐름
비성형 내화물은 내화물 제조 플랜트에서 내화물이 아닌 내화물 재료(refractory materials)로 출하. 사용 현장 혼합, 성형, 에이징(aging), 건조, 예열 등 거쳐야 내화물 됨. 즉, 비성형 내화물 경우 성형 내화물 제조 공정 일부가 사용 현장으로 이전됨.
내화벽돌 제조 기초는 시간 지나도 변함없음. 그러나 기술 발전으로 현대 벽돌 플랜트 실질적 효율 향상, 전반적 제품 품질 개선. 이 내화물 제조: 어떤 화학 화합물·광물 조합이 생산 내화물 필요 특성(내화도, 열 안정성, 내식성, 열팽창 등) 부여할지 아는 것 기반. 원료·특성 더 완전 지식, 소성 더 나은 제어, 그린 내화물 소성용 킬른 설계 개선, 더 진보된 기계화 모두 내화벽돌 산업 발전에 기여.
제조 기술적 목표
주어진 내화물 제조 기술적 목표: 의도된 용도 위한 특성·성능 획득. 이 목표 달성 위해 내화물 제조 기본 구성요소: 적정 원료 선택, 가공 방법, 제조 중 기술적 파라미터 유지. 제조 통찰: 가공 통해 개발된 상 조성·미세조직(종합적 '재료 특성') 특징, 제품 특성 및 사용 중 거동 책임.
원료(Raw Materials)
잘 선택된 원료: 만족스러운 내화물 제품 개발·생산 핵심. 원료 특성 중요 내화물 특성 직간접 영향. 고성능 내화물 생산 위해 원료 최소 다음 6가지 특성 충족 필요:
- 충분한 초기 입자 크기
- 밀도/기공율
- 주 광물/산화물 비율
- 환원성 산화물/플럭스 산화물 한계
- 중요 산화물 몰 균형
- 주 광물/산화물 결정 크기
내화물 밀도, 기공율, 투과성, 압궤 강도, 파열 계수, 탄성 및 열충격 저항 등 상이 특성: 원료 외 생산 공정 추가로 결정.
내화물 제조 사용 원료: 다양한 점토(자연/소성 형태), 그로그(grog, 샤모트/chamotte), 가공 원료(소성, 소결, 번트, 용융), 첨가제(매트릭스 케미컬: 고체/액체/콜로이드 형태), 결합재 등.
원료 가공(Raw Material Processing)
내화물 제조 원료 가공 단계:
- 파쇄 및 분쇄
- 체질 또는 등급 분류
- 트램프 철(tramp iron) 자력 분리
- 배치 계량
- 배치 혼합
파쇄·분쇄: 1차, 2차, 미세 파쇄/분쇄 장치로 내화물 배치 조성 원하는 입도 분포 충족. 1차 파쇄 최소 입자 10~12mm: 조 크러셔(jaw crushers), 자이러토리 크러셔(gyratory crushers) 통상 사용. 2차 파쇄 최소 약 4mm: 롤러 크러셔, 디스크 크러셔, 임팩트 밀, 해머 밀 등. 미세 분쇄 200메쉬까지: 어트리뷰션 밀(attribution mill), 볼 밀, 로드 밀, 튜브 밀 등 퍼블라이저. 진동 밀, 제트 밀, 마이크로나이저 등: 일부 특수 제품 초미세 분말(10마이크론 이하) 필요 원료용.
파쇄·분쇄 원료 체질/등급 분류: 내화물 생산 요구 입도 분획별. 진동/회전 스크린, 에어 클래시파이어 통과. 진동 스크린: 원하는 스크린 세트 진동 프레임 고정, 조업 중 여러 분획 획득. 회전 스크린: 여러 크기 스크린 직렬 구성 회전 실린더, 공통 경사축 세트, 큰 개구부 하단/배출단, 최소 개구부 상단/투입단. 조대 분획 분류 적합. 에어 분류: 미세 분획용. 에어 클래시파이어: 지름 몇~10마이크론 미세 입자 편리. 분리: 원심/사이클론 타입 일반. 큰 입자 시스템 재순환, 미세 입자 사일로 공급.
크기 분류: 다양한 입도 분획 다른 저장 빈 분배. 티어 수, 스크린 크기/메쉬 번호 임의 선택 가능. 입자 불규칙·거친 형상, 장방/편평 형상 상관없음. 표준 스크린 정방 개구 사용. 통과/보류 자동. 미세 크기서 스크린 끈적임, 블라인딩(blinding) 발생 일부/전체 미세 입자 통과 방해. 미세 소재 스크리닝 시 흔한 관찰. 건식 스크리닝 미세 크기 드물게 수행 이유. 습식(슬러리) 스크리닝 분류 목적 블라인딩 완화 가능.
파쇄·분쇄 소재 유입 프리 철(tramp iron) 자력 분리 제거. 트램프 철 조각: 자기 분리기(풀리/현수형, 영구/전자석)로 제거. 철 제거 대상 파쇄 소재: 이동 벨트 자기 롤러 통과 또는 단일/직렬 회전 자기 롤러 직접 낙하.
내화벽돌 배치 생산. 원료 배치: 미세, 중립, 조대 분획 필요량(비율) 구성. 배치 계량차: 저장 빈서 정확량 필요 소재 적정 입도 분획 인출. 소량 배치: 계량기 수동 수행.
계량 소재 적합 믹서로 철저 혼합. 배치 소재 혼합용 여러 믹서 유형: 팬 믹서, 트러프 믹서, 드럼 믹서, 퍼그 밀(pug mill), 카운터커런트 믹서 등. 보통 반건식·소성 성형 공정, 내화 점토 배치 트러프 믹서·퍼그 밀 혼합. 카운터커런트 믹서: 고알루미나/염기성 내화물 건식 가공(수분 10% 미만) 혼합물 생산용.
내화물 제조 혼합·니딩(kneading) 머신 보통 2유형: (1) 고정 용기형, (2) 구동 용기형. 내화벽돌 생산 혼합·니딩 머신: 건식·반건식 프레싱 전용(결합제 최소량). 혼합 블레이드 또는 뮬러 휠(muller wheels) 장착.
성형(Shaping/Forming)
내화벽돌 다양한 방법 성형: 수작업 성형 또는 다양한 성형·몰딩 머신(프레스 포함). 성형 방식 채택: 내화물 형상·크기·수량 의존. 성형/프레싱 방법 크게 3범주: (1) 반건식 프레싱/스티프 머드 공정, (2) 소성 몰딩/소프트 머드 공정, (3) 드라이 프레스 공정. 성형된 벽돌: 그린 벽돌(green brick).
- 스티프 머드/익스트루전 공정: 10~15% 물 혼합 가소성 부여. 혼합 후 디에어링(deairing) 챔버 통과, 수은주 375~725mm 진공 유지. 디에어링: 기포·기공 제거, 내화물 혼합물 가공성·가소성 증가, 강도 향상. 이후 다이스(die) 통해 압출, 혼합물 컬럼 생성. 컬럼 다이 떠날 때 텍스처/표면 코팅 적용 가능. 자동 커터 컬럼 절단 개별 벽돌 생성. 커터 간격·다이 크기: 건조·소성 중 발생 정상 수축 보상 위해 신중 계산. 내화벽돌 다수 익스트루전 공정 생산.
- 소프트 머드/소성 몰딩 공정: 스티프 머드 공정 압출 불가 과다 수분 함유 내화물 혼합물 적합. 20~30% 물 혼합 후 금형 성형. 내화물 혼합물 금형 붙음 방지: 모래/물 윤활 '샌드 스트럭(sand-struck)' 또는 '워터 스트럭(water-struck)' 벽돌 생산. 기계/수작업 생산 가능.
- 드라이 프레싱: 중장비 프레스 고압, 조팅(jolting)·프레싱 액션 특히 미세 입자 혼합물. 매우 저가소성 내화물 혼합물 주적합. 최소 물(최대 10%) 혼합 후 강철 금형 3.4~10.3 MPa 압력 유압 프레스/압축 공기 램으로 프레싱.
건조 및 소성(Drying and Firing)
성형·절단 머신 그린 벽돌 다량 수분 함유(성형 공정 의존). 소성 공정 시작 전 대부분 수분 드라이어 챔버 40~200℃에서 증발, 수분 함량 1% 미만 선호 수준 도달. 건조 시간: 내화물 혼합물 따라 상이, 보통 24~48시간. 열 드라이어 챔버 전용 생성 가능하나 보통 킬른 배기열 공급 열효율 극대화. 모든 경우 열·습도 신중 조절 그린 벽돌 균열 방지. 대형 벽돌 취급 곤란: 폐연가스/스팀 하부 가열 핫 플로어(hot floor) 건조.
내화벽돌·형상 생산 최종 조작: 소성. 소성 중 벽돌 원하는 온도 가열, 일정 시간 유지(소킹/soaking) 벽돌 적절 성숙.
여러 유형 로/킬른 사용. 로/킬른 크게: 간헐식(intermittent), 반연속식(semi-continuous), 연속식(continuous). 가장 일반적: 터널 킬른, 다음 간헐식 킬른. 연료: 오일, 가스, 석탄 또는 조합.
- 간헐식 킬른: 적재→소성→냉각→언로드, 단계 반복. 그린 벽돌 처방 패턴 적재, 킬른 가스 순환 허용. 보통 다운드래프트(down-draft) 킬른, 소형 제조 단위용. 다운드래프트 킬른: 대량 내화벽돌 수용 설계. 원형/직사각형, 화덕(석탄 연소) 또는 버너 포트(가스/오일 연소) 다수 지붕 높이: 벽돌 스택 위 빈 공간 연소 가스 수용 위해. 연소가스·화염 지붕 향한 후 바닥·아래 채널·플루 통해 하향 반사. 이런 킬른: 연소가스 굴뚝 배출 추가 기능 없이 열손실 막대. 간헐적 성격으로 매번 킬른 점화 시로 구조 가열 열량도 대량 손실. 열효율 약 15% 저조.
- 반연속 킬른: 링 챔버 킬른, 셔틀 킬른.
- 연속 킬른: 터널 킬른. 연속 킬른 내화물 산업 가장 일반적: 터널 길 따라 온도 프로파일 유지, 벽돌 레일 위 킬른 카 이동.
킬른 카 또는 킬른 성형 벽돌 적재: 해킹(hacking). 킬른 카 벽돌 수: 킬른 크기 결정. 벽돌 기계적 수단 선호 배치. 세팅 패턴 외관 영향. 페이스-투-페이스 배치가 크로스 세트/페이스-투-백보다 균일 색상.
벽돌 소성: 10~40시간(킬른 유형·타 변수 의존). 터널 킬른: 킬른 카 적재 벽돌 터널 통과하며 다양한 온도 존 통과. 각 존 열조건 신중 제어, 킬른 연속 운전.
소성 5단계: (1) 최종 건조(자유수 증발), (2) 탈수, (3) 산화, (4) 유리화(vitrification), (5) 플래싱/환원 소성. 플래싱 제외 모두 킬른 온도 상승 동반. 실제 온도 내화물 혼합물 유형 따라 상이.
내화물 혼합물 일반적으로 천천히 연화, 온도 상승 시 용융/유리화 점진적. 유리화: 혼합물 단단하고 고체, 저흡수 질량 변환. 용융 3단계: (1) 초기 융합(입자 충분히 연화, 냉각 시 덩어리 결합), (2) 유리화(광범위 플럭싱, 질량 치밀·고체·비흡수), (3) 점성 융합(질량 붕괴, 용융, 벽돌 변형 초래). 소성 공정 핵심: 킬른 온도 제어 초기 융합·부분 유리화 발생, 점성 융합 회피. 온도 변화율 신중 제어, 원료·벽돌 크기·큐어링 의존. 킬른 보통 온도 센서 장착 소성 단계별 온도 제어. 막바지 벽돌 플래싱 색상 변화 위해 수행 가능.
온도 피크 도달 후 일정 시간 유지, 냉각 시작. 터널 킬른 냉각 시간 10시간 드물게 초과, 간헐식 킬른 5~24시간. 냉각: 벽돌 색상 직접 영향 미치는 중요 단계. 냉각 후 벽돌 검사, 선별, 등급 분류, 포장 출하.



