효율적인 봉강 생산을 위한 최적화된 슬릿 압연 기술
봉강 생산용 슬릿 압연 개요
상인 봉강 압연소에서 통상 압연으로 라운드바와 이형철근(통상 봉강으로 통칭)은 빌릿을 다단 압연기 일련의 패스를 통해 순차 압연하여 생산. 각 스탠드는 둘레에 그루브 가공된 두 롤 세트 보유, 함께 원하는 패스 형상 제공. 빌릿 단면적은 패스 시퀀스 통해 점진적 감소·형성되어 최종 형상과 단면 크기 획득.
상인 봉강 압연소에서 봉강 압연 시 소구경 봉강 생산성은 일반적으로 대구경보다 낮음. 소구경 봉강 경우 압연소 생산성 고수준 향상 위해 최근 봉강 생산 분야 가장 중요한 발전 중 하나가 슬릿 압연. 그림 1은 슬릿 압연 생산성 개선 효과.
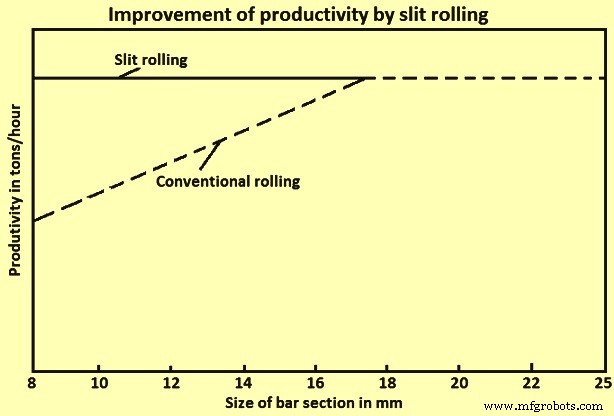
그림 1 슬릿 압연에 의한 생산성 개선
슬릿 압연 기술은 특수 롤 패스 설계와 지정 가이드 장비 결합으로 입측 빌릿을 형상화하고 종방향으로 2개 이상 개별 스트랜드로 분리, 이후 완성 치수로 추가 압연. 원리적으로 빌릿은 중간 압연기까지 통상 압연과 동일하게 압연. 여기서 허용 단면 생산 후 슬리팅 조업 시작.
슬릿 압연은 소구경 봉강도 고생산율 허용하고 생산비 대폭 절감하는 가장 경제적 압연 공정. 슬릿 압연 공정으로 1개 빌릿에서 2, 3, 4, 심지어 5개 봉강 생산 가능. 슬리팅 공정은 특수 패스와 가이드 사용하여 입측 소재 준비·형상화·종방향 분리하여 2개 이상 개별 스트랜드로 만들고 완성 치수로 추가 압연. 이 봉강 압연 공정은 '멀티 슬릿 압연(MSR)'이라고도 불림. 슬릿 압연 공정은 단일 빌릿에서 2개 이상 봉강 동시 압연. 통상 단일 스트랜드 연속 압연 대비 MSR 공정 기술은 패스 수 감소. MSR 공정 기술은 이형철근 압연 시 매우 빈번히 채용. 그림 2는 2, 3, 4, 5 스트랜드 슬리팅과 슬릿 압연 기술.
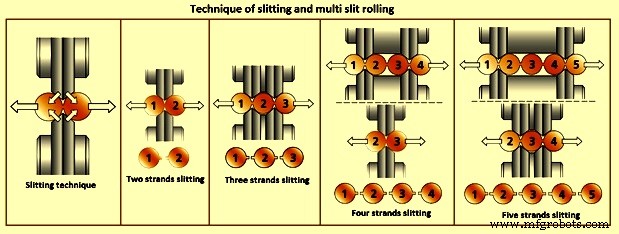
그림 2 슬리팅 기술과 멀티 슬릿 압연
종방향 슬리팅 포함 봉강 압연 롤 패스 설계는 압연 공정 최종 단계에서 소위 컷인 패스(cutting-in passes)라 불리는 특수 성형 패스 적용 기반. 이 패스에서 압연 소재는 통상 신연 또는 성형 패스 발생 변형과 상당히 다른 변형 겪음. 멀티 스트랜드 패스 압연은 기존 압연기에서 상당한 투자 지출이나 특수 설비 설치 없이 수행 가능. 압연소 생산 능력 대폭 증가 허용.
슬릿 압연 분리 패스
슬릿 압연 분리 패스는 2개 이상 주요 섹션으로 구성, 소량 물질 스트립으로 연결. 슬리팅/분리 공정 중 이 섹션들이 가짜 원형 별도 바로 분할. 또한 슬리팅 조업 중 분할 바에 슬릿 좌우 또는 양쪽에 소량 핀(fin) 물질 발생(그림 2). 슬릿 원형 재료가 타원형으로 변환 동안 이 핀들 신장. 최종 제품 압연된 핀 깊이는 표준 허용 범위.
역사적 발전
단일 금속 빌릿에서 다중 단면 생산 역사는 1910년 연질 금속 시트에서 와이어 생산 방법 개발로 거슬러 올라감. 초기 방법은 강철 고경도와 고압연 온도 등 문제로 강철 부적합. 1934년 빌릿에서 동시 형성 2개 이상 단위 금속 단면 압연 또 다른 방법 개발. 최종 패스에서 롤 수직 전단으로 얇은 금속 웹 절단하여 단면 개별 단위 분리. 이 방법은 내외부 단면 간 다른 인장 응력, 고가 절단 롤 고마모, 속도 차이 관련 문제 등 다수 문제 보유. 1980년 빌릿 슬리팅으로 이중·삼중 스트랜드 바만 생산 방법 제안. 특허 획득했으나 3스트랜드 제한.
멀티 슬릿 압연 공정
슬릿 압연 공정은 특수 롤 패스와 가이드 사용하여 입측 빌릿 준비·형상화·종방향 분리하여 2개 이상 개별 스트랜드 완성 치수 추가 압연 위해 만드는 점에서 통상 연속 압연과 차이. 원칙적으로 이 공정은: (1) 조압·중간 압연기 통상 빌릿 압연으로 제1 특수 성형 패스용 허용 단면(포밍 스탠드) 생산, (2) 이 압연 소재 정밀 가이드로 포밍 스탠드 이송, 여기서 감축·성형하여 대칭 '성형 단면'(통상 도그본 형상) 형성, (3) 도그본 추가 근접 가이드·제어로 분리 스탠드 이송, 여기서 압연 소재 감축·성형하여 '슬릿 패스' 형성(가짜 원형 2개 동일 섹션으로 쉽게 분리되도록 설계), (4) 분리 스탠드 출측 특수 가이드 클린 슬리팅 보장, 이제 다중 동일 섹션 스트랜드 각 마무리 라인 전달. 2, 3, 4, 5 스트랜드 바 슬리팅 대표 롤 패스 설계 그림 3.
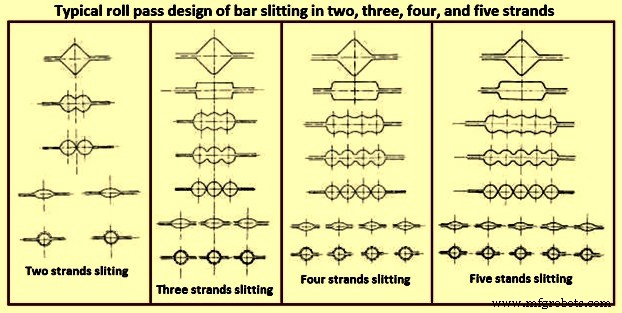
그림 3 2, 3, 4, 5 스트랜드 바 슬리팅 대표 롤 패스 설계
멀티 슬릿 압연 공정에서 롤 패스 설계 특별 주의 필요. 롤 패스 설계(그림 4)는 압연 공정 최종 단계에서 특수 성형 패스(컷인 패스 또는 슬리팅 패스) 적용 기반. 슬리팅 패스 압연 매우 중요. 이 패스에서 압연 소재는 통상 신연·성형 패스 발생 변형과 상당히 다른 변형 겪음. 멀티 슬릿 압연 패스 설계 시 가장 중요한 이슈는 도그본 패스와 슬릿 패스라 불리는 그루브 형상 결정. 슬리팅 전후 나머지 패스들은 상인 봉강 압연소 라운드 압연용 통상 표준 신연 패스 대부분. 제1 성형 패스(도그본 패스) 구조는 상당히 높은 대칭 '나이프' 특징. 이 패스 압연 본질은 정방형/직사각형/원형/타원형 정밀 2등분 제공. 바 정밀 패스 삽입과 올바른 위치 유지는 적절한 압연 소재 가이드 시스템 적용으로 달성. 가이드 시스템 중요, 비대칭 슬리팅 등 부정형 후속 패스에서 수정 불가, 불합격품 초래.
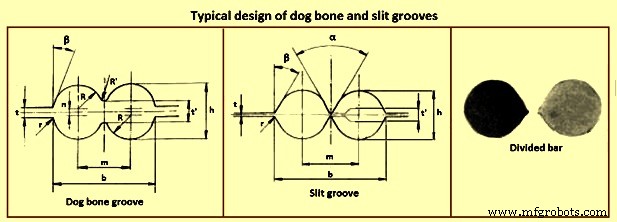
그림 4 도그본과 슬릿 그루브 대표 설계
슬릿 패스는 바를 2스트랜드로 분할하는 최종 패스. 패스 축에 매우 높고 좁은 나이프 위치, 최소 거리 설정. 롤 퇴출 물질은 최대 1mm 두께 얇고 좁은 웹으로 연결된 거의 완벽한 2등분 부분 구성. 이 스트랜드들 분리되어 완성 치수 추가 압연.
일반적으로 슬릿 분해 시퀀스는 2패스 수행(그림 5). 여기 제1 패스로 입측 공작물 형상(통상 배스터드 타원) 8자형(도그본) 반제품으로 적응. 그림 5는 스플릿 패스 개요도도 표시. 제1, 2 패스 관여 롤들은 중앙 돌출부 가진 이중 원형 형상 상대적 유사 그루브 보유, 공작물 점진적 분리 생성. 그림 5 표시 돌출부 'X' 경사 제1 패스 관여 롤들에서 일반적으로 제2 패스보다 훨씬 높여 강성 증가. 두 패스 관여 롤들 다른 목적. 제1 패스에서 롤 돌출부 공작물에 압연-인덴테이션 효과 발휘, 깊은 롤 코이닝으로 가정 가능. 제2 패스에서 돌출부 측면 모서리(정점 아닌) 원형 바 개발 위해 공작물 분리 사용. 슬릿 패스 설계 핵심 설계 파라미터 그림 5 표현. 알 수 있듯 슬릿 패스는 봉강 압연용 통상 오목 캘리버와 현저히 다름. 실제 슬릿 롤은 혼합 오목-볼록 구성 결과 돌출부(노즈) 특징.
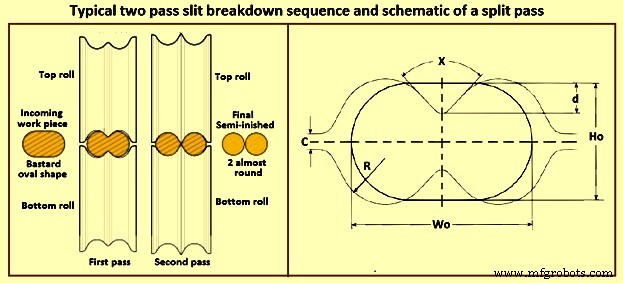
그림 5 대표적 2패스 슬릿 분해 시퀀스와 스플릿 패스 개요도
슬릿 분해 시퀀스 목적이 평행 분할이므로, 일반적으로 롤 최대 클리어런스는 그루브 높이가 입측 공작물 높이 거의 동일. 설계 오류 보상 위해 롤 클리어런스 미세 조정만 수행(그림 6). 실제 슬릿 패스 잘못된 설계나 부적절한 롤 클리어런스 선택은 최종 공작물 일부 효과 초래 가능. 그림 6a는 과도 롤 클리어런스 C1(롤 그루브가 입측 공작물 대비 오버사이즈) 채택 경우 개요. 이 경우 압연 바 제품 후속 패스 원도 부족 영향 가능. 반면 과도하게 낮은 롤 클리어런스 C3(입측 공작물 대비 언더사이즈 롤 그루브)는 그림 6c와 같이 과도 그루브 충전, 공작물 측면 버 발생, 롤 분리력 급증, 기타 롤 손상 가능성 유발.
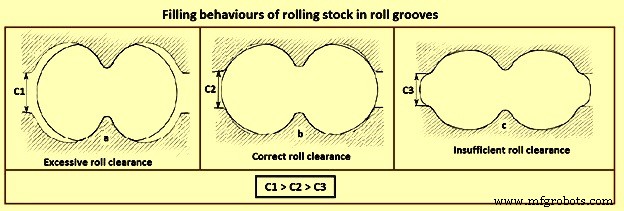
그림 6 롤 그루브 내 압연 소재 충전 거동
MSR 공정 경우 도그본과 슬릿 패스 전 리더 섹션(정방형, 직사각형, 원형, 타원형)은 매우 엄격한 공차 필요. 이는 다음으로 달성: (1) 롤 정확 패스 프로파일, (2) 오버필 방지 정확 롤 갭, (3) 상하 롤 간 정확 패스 정렬, (4) 건전 롤 넥 베어링과 포지티브 롤 위치로 축방향 플로우 방지, (5) 강성 압연기 스탠드 강성 스크류다운과 롤 밸런스 제공, (6) 건전 롤 품질과 좋은 패스 상태, (7) 압연 소재 균일 온도.
추가적으로 포밍 패스와 분리 패스로 리더 섹션 가이딩은 동일 균형 스트랜드 보장 위해 임계적. 리더 섹션 적절한 가이딩 원하는 특징: (1) 건전하고 견고한 가이드, (2) 안전하고 강성 레스트 바, (3) 정밀 가이드 장비, (4) 포지티브, 조정 가능, 안전한 정렬, (5) 스탠드 근접 바 가이딩, (6) 올바르게 설정·유지된 가이드. 다양한 바 단면 적용 도그본과 슬리팅 패스 대표 롤 패스 설계 그림 7.
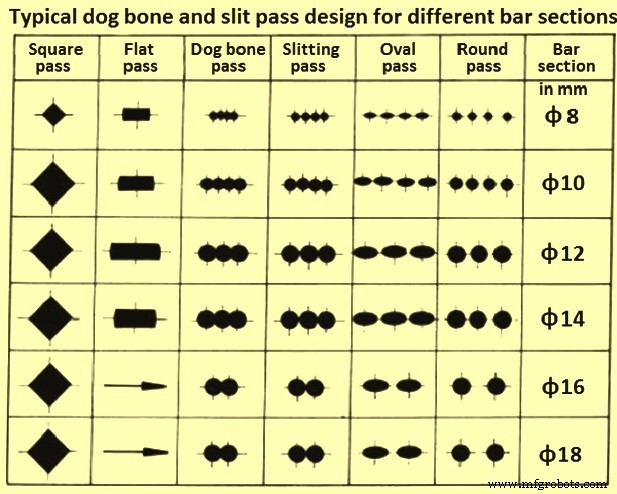
그림 7 다양한 바 단면 적용 도그본과 슬릿 패스 설계
슬릿 압연 장점
상인 봉강 압연소 통상 압연 대비 슬릿 압연 다양한 장점: (1) 압연 스탠드 수 감소, (2) 자본비 감소, (3) 단위 전력 소비, 단위 연료 소비, 단위 롤 소비 감소, (4) 압연 수율 증가, (5) 생산비 감소, (6) 압연소 생산성 수준 증가. 동일 출측 압연 속도에서 생산성은 스트랜드 수 증가에 선형적 증가.



