플라스틱 포장 필름 생산 공정 및 소재 종합 개요
플라스틱 봉투(흔히 플라스틱 포장)는 현대 생활에 보편화되어 식품, 소비재, 산업 제품을 전 세계적으로 저장하는 가볍고 비용 효율적인 솔루션을 제공합니다. 편리함은 부인할 수 없지만, 광범위한 사용의 환경적 함의는 점점 더 면밀히 검토받고 있습니다. 아래에서 Sunrise Colors가 플라스틱 포장 필름의 제조 여정을 원료부터 완제품 봉투까지 전문가 관점에서 단계별로 살펴보고, 주요 폴리머 유형을 차별화하는 뉘앙스를 강조합니다.
1. 안전하고 고품질 포장을 위한 4단계 생산 사이클
식품 접촉 용도를 중심으로 엄격한 품질과 안전 기준을 충족하기 위해 플라스틱 포장 기업들은 위생 관행과 정밀한 투입 통제를 우선시하는 검증된 4단계 시퀀스를 따릅니다.
1.1. 원료 준비: 혼합 및 컨디셔닝
이 초기 단계에서 기술자들은 버진 플라스틱 과립(또는 재생 원료 혼합)에 필수 첨가제를 블렌딩해 “사용 중 플라스틱” 소재를 만듭니다. 결과 혼합물인 마스터배치는 각 필름 층이 원하는 기계적, 광학적, 차단 특성을 갖도록 보장합니다.
1.2. 필름 형성: 블로우 몰딩 단계
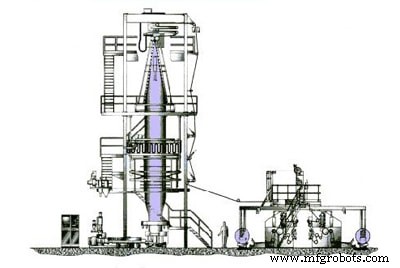
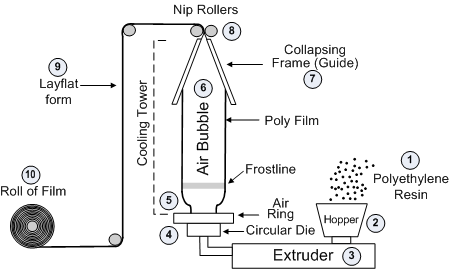
사전 혼합 후 용융 소재를 압출기나 스트로우형 시스템으로 보내 가열하고 버블(“핫멜트” 또는 서멀 브레이크)로 변환하며, 목표 용도에 맞는 정밀한 두께와 폭으로 제어합니다. 운영자는 멤브레인을 보정해 목표 사양을 달성합니다.
1.3. 압출 후: 냉각 및 권취
버블이 냉각되면 일련의 롤러를 통과해 평평하고 안정한 시트로 성형됩니다. 필름은 종이나 플라스틱 코어에 감겨 이중층 롤이 됩니다. 단일층 제품의 경우 2차 박리 단계로 두 코어를 동시에 만듭니다.
1.4. 최종 절단 및 실링
완성된 롤을 자동 절단기에 투입합니다. 고급 센서가 각 구간 길이를 측정해 균일성을 보장하고, 통합 열압착 시스템이 봉투 바닥 가장자리를 실링합니다. 그 결과 안전성과 성능 기준을 충족하는 바로 사용 가능한 플라스틱 봉투가 나옵니다.
2. 소재별 생산 뉘앙스
핵심 압출-블로우 사이클은 폴리머 전반에서 일관되지만, 각 소재(LDPE, HDPE, PP)는 공정 조정과 최종 용도 적합성에 영향을 주는 고유 특성을 가집니다. 다음은 이 일반적인 플라스틱들의 간결한 비교입니다.
2.1. LDPE (저밀도 폴리에틸렌)
- 특성: 높은 유연성, 우수한 투명성, 수분/화학물질 차단성 우수, 식품 접촉 적합.
- 대표 용도: 액체 보관용 유연 봉투, 향신료 사셰, 생鮮品 포장 파우치.
- 공정 노트: 녹는점 105~115°C; 인쇄 쉽지만 유연성으로 펀칭 어려움. 전자/폭발성 환경용 정전기 방지 처리 권장.
- 생산: 표준 압출-블로우 시퀀스 미러링, 냉각 중 필름 무결성 유지 위해 미세 조정.
2.2. HDPE (고밀도 폴리에틸렌)
- 특성: 적당히 투명, 광택 표면, LDPE보다 강성, 기계적 강도 높음.
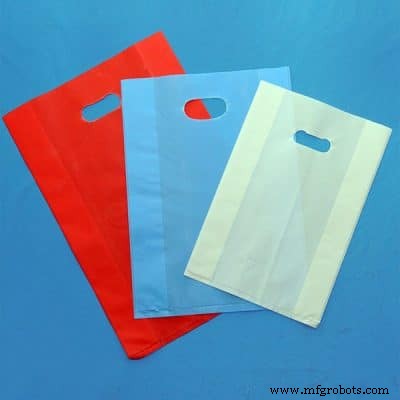
- 대표 용도: 손잡이 봉투, 장바구니, 강성 용기.
- 공정 노트: 녹는점 130~150°C. 압출 중 버블을 직립하게 유지하고 고온 용융물 급속 냉각을 위해 금형 헤드에 중앙 안정 바 필요.
- 생산: LDPE와 유사하나 안정 바와 수정된 냉각 레짐 포함.

2.3. PP (폴리프로필렌)
- 특성: 무색, 무취, 무독성, 우수한 내열성(160~171°C), 구멍 나면 쉽게 찢어짐.
- 대표 용도: 고가 제품 포장, 뜯기 쉬운 봉투, 식물 용기.
- 공정 노트: 높은 녹는 온도로 탑다운 블로잉 방식 필요; 버블을 위에서 형성해 찢어짐 방지. 워터제트 냉각으로 급속 온도 강하, 권취 전 필름 안정화.
- 생산: 다른 폴리머와 압출-블로우-프레스-절단 단계 공유하나 필름 무결성 보존 위해 특수 블로잉 기술과 냉각 필요.
폴리머 유형에 관계없이 기본 생산 단계(혼합, 압출-블로잉, 냉각, 절단)는 동일합니다. 그러나 각 소재의 고유 물성이 특정 공정 조정을 지시해 최종 제품이 의도된 용도의 기능적 요구를 충족하도록 합니다.



