강철 빌렛 연속 주조 신뢰성 확보 핵심 요소
빌렛 연속 주조 중요 측면
강철 빌렛 연속 주조는 여러 요인에 민감한 조작입니다. 적절한 제어 하에 안정적으로 수행하여 건전한 기계적 물성을 가진 안전한 주조 제품 생산과 제한된 지연으로 연속 공정 유지가 필요합니다. 운용 파라미터 양호한 제어로 건전하고 연속적인 빌렛 생산 필수.
빌렛 연속 주조 중요 측면: (i) 빌렛 품질, (ii) 설비 생산성, (iii) 생산비. 운용 파라미터 최적화로 고생산성과 요구 빌렛 품질 달성에 운영비 절감 병행 필요. 설비 가용성과 공정 신뢰성은 빌렛 연속 주조 시 중요 요소.
빌렛 연속 주조는 조작자가 변화하는 요구에 극도로 빠르게 반응해야 하는 고유연 공정입니다. 빌렛 연속 주조기에서 필요한 강질 범위: 단순 건설용 강철(철근)부터 자동차·엔지니어링용 최첨단 '특수 봉강 품질(SBQ)', 연강선, 프리스트레스 콘크리트 보강선, 타이어 코드 등 고급 선재 제품까지 다양.
온도 분포와 품질 관계
연속 주조 중 주조 강철 빌렛 품질, 열응력, 표면 결함·크랙 형성은 주조 빌렛 전체 길이에 걸친 온도 분포에 크게 의존. 주로 표면 온도, 특히 코너 온도 분포에 주목. 그러나 기술적 관점에서 주조 빌렛 코어 온도 분포도 야금 길이와 언밴딩 공정과 밀접 관련되어 매우 중요. 따라서 주조 빌렛 온도장 모니터링, 예측, 제어, 2차 냉각 전략 최적화는 빌렛 연속 주조기 조작자 최우선 과제.
강철 응고 기초
강철 응고: 액체→고체 상변태. 액체 부피 감소, 고체 상 부피 증가 동반. 응고 중 결정 구조 형성, 성장 결정 성장. 액체 강철에서 침전 결정 = 1차 결정, 형성 구조 = 1차 구조. 1차 구조는 강철 소성 가공 거동과 완제품 물성에 일부 영향.
결정화 시작: 고체 자유에너지 < 액체 자유에너지 온도. 특정 온도에서 액체·고체 자유에너지 동일, 물질 액체·고체 공존. 이 온도 = 평형 상태 온도/이론적 결정화 온도, 상태 = 평형 상태. 평형 온도 위: 액체 자유에너지 낮음, 아래: 고체 자유에너지 낮음. 따라서 냉각 액체 자유에너지 < 평형 상태 자유에너지일 때만 결정화 개시.
액체 이론적 결정화 온도 이하로 냉각 필요 = 액체 과냉각, 과냉각 크기 = 과냉각도. 그러나 결정화 공정 개시 실제 온도 = 실제 결정화 온도. 액체 강철은 다성분 용액이므로 위 고려사항은 순물질만 해당, 체질적 과냉각 효과도 고려 필요.
결정화 1단계: 결정화 핵 생성, 새 핵-액체 계면 형성, 이후 핵 성장·크기 증가. 낮은 과냉각도: 액체와 형성 핵 자유에너지 차이 최소 → 소수 핵 생성 → 핵 생성율 < 핵 성장율 → 조대립 조직. 과냉각도 증가: 자유에너지 차이 증가 → 핵 생성율·성장율 증가, 핵 생성율 증가폭 더 큼 → 다수 핵 생성, 성장 경향 작음 → 미세립 조직.
응고 공정 지식은 강철 연속 주조 조업에 중요: (i) 최고 위험 구역(예: 몰드 출구)에서 응고 스트랜드층 두께 결정, (ii) 주조 스트랜드 경로 길이 결정, (iii) 주조 스트랜드 응고율 결정(화학적 불균질 영향). 응고층 두께 간이 공식 d = k·t^0.5 로 추정(d: mm 두께, t: 분 시간, k: 응고 계수/응고 속도 상수 mm/분). 응고 속도 상수는 (i) 주조 스트랜드 단면 치수, (ii) 액체선 온도 위 강철 과열도, (iii) 주강 화학 성분과 냉각 강도 3요소에 크게 의존.
주조 속도와 설비 생산성 영향 인자
생산성은 주조 속도 증가와 단면적 증가로 증대. 주조 속도 제한 현상:
- 메니스커스 과도 레벨 변동·파동 – 주조 속도 증가로 악화. 표면 품질 문제, 심지어 스티커 브레이크아웃 유발. 노즐 설계 변경(유동 하향 유도 또는 하부 수직 포트 추가), 전자기력 적용, 몰드 플럭스 변경, 몰드 내 유동 패턴 제어 타 방법으로 대응.
- 과도 축방향 변형률 – 진동·인발력으로 응고 쉘-몰드 인터페이스 마찰 극복 시 발생. 연관 횡방향 크랙·브레이크아웃이 주조 속도 제한, 특히 부정렬, 과도 테이퍼, 불연속 액체 플럭스 층 시. 플럭스 액체 층이 몰드 전면 연속 유지되고 정렬 양호 시 응력 작음.
- 과도 막 변형률 – 몰드 아래 액체 풀 페로스태틱 압력으로 얇은 쉘에 발생. 쉘이 몰드 출구에서 충분히 두껍지 않으면 크랙·브레이크아웃 유발. 임계 쉘 두께 다수 강종 3mm 정도. 실현 가능 주조 속도로 쉽게 달성되므로 다른 기준 더 중요.
- 국부적 쉘 성장 불균일 – 국부적 핫·신 쉘 구역 생성, 평균 임계 두께 이상이라도 종균열·브레이크아웃 유발. 몰드 플럭스 초기 응고 거동 최적화, 진동 관행, 테이퍼 설계로 플럭스 윤활 연속, 초기 열유속 낮고 균일, 몰드 벽 테이퍼가 쉘 수축 프로파일 매칭되게 대응. 페리텍트 강종과 오스테나이트계 스테인리스강 가장 취약. 용강 제트 유동 과열도 기여, 특히 잠수 분기 노즐 주조 시 제트 임핑먼트 면 근처.
- 몰드 하부 과도 벌징 – 극단적 벌징 시 내부 크랙·브레이크아웃 유발. 충분 서포트 롤, 롤 정렬 유지, 몰드 하부 분무 냉각 제어, 롤 피치·스프레이·주조 속도 급변 회피로 제어.
- 스트랜드 중심 최종 응고점 메니스커스 하부 거리 – 단면 두께 고정 시 주조 속도 정비례 증가. 토치 컷오프와 롤 서포트 시스템 연장 필요. 직관과 달리 분무 냉각 강도 증대로 야금 길이 유의미 단축 불가.
- 분무 냉각 존 하부 재가열 – 내부 인장 응력과 열간 크랙 생성, 주조 속도 증가로 심각도 증가. 브리마콤브 선구적 연구로 스프레이 존 설계 기준 제공. 스프레이 냉각 존 연장으로 크랙 방지.
- 기타 특수 품질 우려 – 예: 초저탄소강에서 아르곤 기포 포집으로 펜슬 파이프·블리스터 결함 저감 위해 상대적 느린 주조 속도 상한 필요. 관련 결함 회피 운전 조건 세밀 변경으로만 주조 속도 증대 가능.
연속 주조 공정 주조 속도 증대는 많은 현상 신중한 고려 필요. 위 리스트는 8개 별도 기준 충족 필요, 어느 하나라도 주어진 조업에서 주조 속도 제한 가능.
고온 강철 기계적 물성
빌렛 연속 주조기 원활 조업 위해 조작자 고온 강철 기계적 물성 이해 필요.
- 강철 고온 연성 – 강철은 특정 온도 범위에서 연성 저하, 크랙 형성 중요 함의. 그림 1 개략: 강철 고온 연성 저하 온도 구역과 대응 취성 메커니즘. 3개 저연성 구역. 고온·저온 구역이 연속 주조 크랙 형성 주요 기여, 중간 구역 드물게 책임.
- 고온 저연성 구역 – 고상선 온도 30~70℃ 이내. 연관 강철 파단 변형률 <1%. 연성 손실: 고결화 덴드라이트 계면 황(S)·인(P) 미세 편석. 용질 농축으로 국부 고상선 온도 하강, 평균 조성 해당 벌크 고상선 온도 아래 '영' 연성 온도 발생. 이 구역 인장 변형 가하면 덴드라이트 분리, 파단면 매끄러운 둥근 모양(액체 필름 파단 특성). 망간(Mn) 존재 유리, 특히 Mn/S 비율 >20 시 S와 우선 결합해 덜 유해 MnS 석출물 형성, 액체 필름 형성 최소화. S, P, Sn(주석), Cu(구리) 함량 증가 모두 연성 악화, 변형률 속도·후속 열처리엔 상대적 비민감. 연속 주조 빌렛 관찰 크랙 보통 이 저연성 구역 형성. 따라서 표면으로부터 크랙 깊이가 크랙 형성 시 쉘 두께 지시로 중요.
- 저온 저연성 구역 – Ar3 온도 아래 2상 오스테나이트-페라이트 구역. 그림 1 'E' 구역 대응. 취성 메커니즘: 오스테나이트 결정계 페라이트 필름 형성 따른 변형 집중. 페라이트가 오스테나이트보다 연성 높고 강도 낮아 구조 약화. AlN, Nb(CN), BN 등 석출물 존재 시 변형 집중·결정계 페라이트 취성 가중, 각 석출물 미세 보이드 핵생성. 또한 1차 페라이트가 질화물 페라이트 내 용해도 오스테나이트보다 훨씬 낮아 결정계 우선 석출 촉진. 연성 최저: 포켓이 1차 페라이트 우선 핵생성해 오스테나이트 결정계 연속 필름 연결 시. 이 원시utectoid 페라이트 필름 두께가 이 메커니즘 연성 제어 인자. 저온/장시간 유지 시 페라이트 필름 두께 증가로 연성 개선 관측. 연성 손실 온도 범위 약 500~900℃.
- 응고 스트랜드 열적·기계적 조건 – 주조기 통과 중 응고 스트랜드는 다양한 열 조건과 기계적 하중, 응력·변형률 생성 기여. 특정 위치 크랙 발생 조건: (i) 응력/변형률 상태 인장성, (ii) 강철 파단 강도 또는 파단 변형률 초과.
- 열응력 생성 기본 원리 – 자유 팽창/수축 구속 또는 물질 구배 비선형 필요. 강철 연속 주조에서 스트랜드 조건은 일반화 평면 변형 근접, 종방향 팽창(주조 방향) 허용으로 종방향 응력·변형률 생성 최소화. 종방향 열구배 횡단면 대비 완만. 따라서 횡방향 크랙(종방향 응력/변형률 필요)은 열적 조건과 연관 드물고 거의 기계적 기원. 횡단면에서는 자유 팽창 구속 큰데다 가파른·빈번 비선형 온도 구배로 높은 횡방향 열응력 발생. 급격한 열추출율 변화로 열구배 이동(주로 표면). 이 구역 선택적 팽창/수축도 횡방향 응력 생성. 응고 스트랜드 고온에서 크립으로 응력 급속 이완 가능. 그러나 결과 변형률이 파단 변형률 대비 과도하고 인장성이면 종균열 유발. 몰드/냉각 스프레이 불균일 냉각으로 인한 오프 스퀘어니스 → 둔각 코너/오프 코너 구역 인장 응력 → 종방향 코너 크랙/오프 코너 크랙. 몰드/스프레이 하부 빌렛 표면 재가열 → 표면층 팽창 → 저연성 응고 전선 인장 응력 부과. 몰드 내 빌렛 코너 바인딩 시 특정 면 과냉각 → 국부 인장·종방향 우울·크랙. 메니스커스 영역/상부 냉각 스프레이 존 과냉각 → 표면 인장 변형률 → 종방향 페이스 크랙.
- 기계적 응력 원인 – 몰드 스티킹, 부적절 윤활, 진동 조건, 과도 테이퍼 → 인발력 스트랜드 작용 → 축방향 인장 응력·변형률 → 국부 얇은 쉘 구역(진동 마크 등) 집중 → 횡방향 우울/크랙. 응고 전선 응력: 최대 벌징 위치 압축, 롤 하부 응고 전선 인장(벌징 짜임). 테이퍼 부족 시 몰드 하부 쉘 벌징 → 오프 코너 힌징 작용 → 응고 전선 인장 변형률.
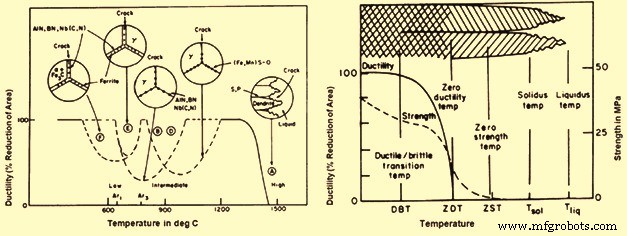
그림 1 강철 고온 연성 저하 온도 구역과 기계적 물성
스트랜드 응고
응고 강철 스트랜드 내부 열유동 공정(과열 추출, 응고 쉘 성장)은 주조 빌렛 품질 영향. 응고 스트랜드 온도 분포 지식은 품질 관점 가치: 급변 열구배로 응력·크랙 생성 여부 드러냄. 2차 냉각 하부 빌렛 표면 재가열 예.
보통 과열은 몰드에서 대부분 추출. 중요: 과열과 주조 빌렛 등축대(Equiaxed zone) 강연관(자유 이동 결정립 거동). 몰드 열추출은 여러 변수 영향받으며 내부 구조 영향, 결과적으로 내부 크랙 유무, 센터라인 편석·기공 심각도 영향.
쉘 프로파일은 표면/내부 크랙 없는 품질 빌렛 달성 특히 중요. 보통 모든 크랙은 응고 전선 근처 저연성 구역(고상선 50~100℃ 이내) 형성. 따라서 표면으로부터 크랙 거리는 크랙 생성 시 쉘 두께 직접 척도.
빌렛 주조 시 축방향 쉘 두께 프로파일과 미드페이스 온도 예시(그림 2). 대략적 크랙 형성 축위치 표시, 2차 냉각 존 출구 근처, 미드페이스 온도 급반등 아래. 급속 재가열로 저연성 구역(고상선 근접) 인장 응력 생성. 이 크랙 방지 위해 표면 재가열 최소화하는 스프레이 필요. 효과적으로 축방향 테이퍼 수분 플럭스 갖춘 더 긴 2차 냉각 존으로 스프레이 존 바닥과 복사 냉각 진입부 사이 열추출 불연속성 저감. 쉘 프로파일 적용으로 몰드 내/하부 크랙 구별에도 유용.
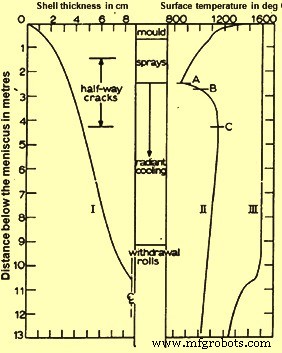
그림 2 축방향 쉘 두께 프로파일과 미드페이스 온도
풀 바닥 예측 중요 이유 2가지. 첫째: 액체 풀이 컷오프 스탠드 넘어 연장 불가. 보통 풀 깊이와 주조 속도 선형 관계 → 주조 속도로 풀 깊이 제어 가능. 이유: 주어진 단면 응고 시간 대략 일정, 주조 속도 독립. 둘째: 풀 깊이 지식으로 언밴딩 크랙 방지 지원. 스트랜드가 스트레이트너에서 미응고 시 저연성 구역(응고 전선 근접) 인장 응력으로 크랙 형성(언밴딩 유닛 설계 의존). 따라서 단면 완전 응고, 저연성 구역 제거 후 스트레이트너 도달하도록 주조 속도 제한 필요.
연속 주조 응고에서 제대로 이해 필요 2가지: (i) 구조(주상정 vs 등축정), (ii) 액체 풀 감싸는 고체 쉘 성장. 주조 구조는 내부 크랙 형성과 매크로 편석 영향으로 품질 결정적. 응고 스킨 성장 균일성도 종방향 표면 크랙, 횡방향 우울·브레이크아웃 빈도 악화 가능.
주조 구조
연속 주조 단면 중심 등축존 상대 크기 vs 주변 주상정존 크기 영향 주요 인자: (i) 강철 과열도, (ii) 강철 조성, (iii) 액체 풀 유체 흐름, (iv) 단면 크기, (v) 기계 설계(곡선/직선). 이중 튼디시 측정 과열도 지배적. 강철 온도(액체선+과열) 증가 시 등축존 희생 주상정존 선호. 최대 효과 보통 과열도 30℃ 미만. 따라서 가능한 저과열 선호(노즐 동결 방지 한도 내) → 등축 구조 최대화(크랙 저항성 높고 매크로 편석 저감 촉진).
강철 C 함량도 빌렛 주상정존 길이 영향. 등축 구조 중간 탄소역(0.17~0.38% C) 선호. 0.13~0.30% C 빌렛에서 P 함량 0.008%→0.02% 증가 시 주상정존 수축.
전자기 교반 빌렛에서도 유사 효과. 전자기 교반기 유도 유동으로 등축존 성장 현저 촉진, 특히 몰드 내 적정 과열 시. 몰드 하부 교반도 주상정 덴드라이트 성장 차단 가능, 단 황화물 프린트 관측 백색 응고 밴드 형성 최소화 주의. 대단면도 등축존 성장 유리.
연속 주조기 설계(직선/곡선)도 주조 구조 영향. 곡선 몰드 기계 주강 단면: 안쪽 반경(상부) 면 인접 주상정존 중심선까지 연장, 바깥쪽 반경(하부) 면 인접 주상정존 현저히 짧음. 직선 기계 축대칭 구조 대비 곡선 몰드 기계 특성. 가정: 메니스커스 생성 강철 결정 액체 풀 낙하, 바깥쪽 면 진행 응고 전선 선호적 안착. 이 방식 주상정 덴드라이트 성장 정지, 반대쪽 안쪽 면 인접 주상정 성장 무방해. 비부착 결정 생성·생존 관점서 영향 인자 설명 가능. 예: 과열도 강효과 = 결정 과열 액체서 재용해 → 주상정 성장 무방해. 중간 C 고등축 구조 = 결정 열액체 구역 진입 시 감마→델타 상변태로 재용해, C 확산 수반, 작지만 중요한 운동론적 제한.
쉘 성장
몰드 영역 쉘 성장율 외부 열제거 지배. 따라서 몰드 열유속 분포 영향 모든 변수 직접 쉘 성장 영향. 주조기 하부 쉘 충분히 두꺼워지면 고체 쉘 강철 자체 전도도 속도 결정.
쉘 성장 중요 측면, 특히 몰드: 비균일 가능. 깊은 진동 마크 인접 강철/몰드 갭 커서 국부적 얇음. 강철 C 함량도 쉘 성장 균일성 영향. 0.1% C 브레이크아웃 쉘 검사 시 표면 현저 주름으로 쉘 성장 가장 비균일. 주름·연관 갭 → 몰드 열제거 저감. 원인: 델타→감마 변태 수축, 0.1% C에서 최고 온도 고체상 진행.
매크로 편석
연속 주조 빌렛 센터라인 매크로 편석·기공 심각도 주조 구조 연관. 일반적으로 주상정존 클수록 품질 문제 많음. 따라서 (i) 저과열, (ii) 강철 조성, (iii) 중간 C 강, (iv) 전자기 교반(특히 몰드 내), (v) 대단면 등 등축 구조 형성 촉진 인자가 품질에 유리.
빌렛 매크로 편석 제어 어려움 일부: 비부착 결정 생성/생존, 액체 풀 하부 고체분율 증가 구역 결정 패킹 문제. 악조건 시 풀 바닥 근처 결정 주기적 브리징 → 액체 포켓 격리 → 수축 공동·매크로 편석(C, Mn, S, P) 형성. 고탄소강 주조 시 이 문제 감수성 → 최근 다른 접근: 고과열로 결정(등축 구조) 제거, 고강도 냉각 스프레이로 응고율 최대화 → 편석 경향 저감.
연속 주조 빌렛 센터라인 매크로 편석 1차 기원: 응고 완료 직전 벌징. 벌징이 농축 잔류 액체 하향 인입, 센터라인에서 동결. 크랙도 벌징 심각 시 동시 발생. 등축 구조 정도 편석 중요 인자, '세미 매크로 편석'(빌렛 내부 반점)에도 동일. 결정 형태·패킹, 전자기 교반이 편석 정도 영향.



