


제조공정

산업 제조
강철 연속 주조: 액체 강철을 연속 금속 스트랜드로 응고시키는 공정. 스트랜드 치수에 따라 슬래브, 블룸, 빌렛으로 호칭. 강철 빌렛: 정사각 단면, 한 변 보통 150mm 이하. 경형강 밀, 봉강 밀, 선재 밀 압연 원료. 특정 제품 단조용도 사용.
연속 주조 공정은 1950년대 강철 생산성 증대 위해 발명. 이전엔 잉곳 주조만 가능(여전히 장점 있으나 생산성 수요 항상 충족 못함). 이후 연속 주조는 수율, 품질, 비용 효율 개선 위해 지속 발전.
강철 연속 주조는 이제 전 제철소 선택 공정으로 구식 잉곳 주조 대체. 수많은 장점, 많은 개선 거쳐 현재도 경험적·수학적 광범위 연구 대상. 빌렛 연속 주조는 제철소 채택 연속 주조 유형 중 하나로, 빌렛 동시 연속 생산. 이 공정은 건전하고 연속적인 빌렛 생산 위해 운용 파라미터 엄밀 제어 필요. 공정 단계: 제강로 용선 래들 이송(2차 정련서 강철 화학 조성 조정) → 분배기(턴디시) → 주조 몰드. 강철 응고 개시: 구리 주조 몰드 간접 냉각(많은 연구 대상). 몰드서 2차 냉각 수분무.
1960년대 미니밀 개념(전기로 제강+연속 주조+린 조직 결합→수익성 신 강철 생산 문화)으로 빌렛 생산 급증. 빌렛 생산자 고수익이나 고품질 연속 주조 제품 생산엔 후진.
1980년대 조사: 몰드 설계와 빌렛 연속 주조 조업 표준화 안됨, 각사 제각각. 브리마콤브 팀 1970년대 말 빌렛 몰드 내부 작동 탐구, 수학적 모델·플랜트 실측으로 몰드 설계·운전 파라미터·빌렛 품질 연계 규명. 이 노력으로 빌렛 주조 표준 설계·운전 파라미터 정착, 주조 빌렛 품질 대폭 개선. 1994년 신조사서 빌렛 생산자 자동차 분야 엄격 품질 요건 충족 특수 봉강 품질 빌렛 성공 공급 확인. 이후 빌렛 주조기 공급사 주조 속도 재검토, 고생산성 겨냥 다수 신기술 등장. 빌렛 고속 주조 기술 공통 특징: 몰드 길이 증대.
다양한 빌렛 연속 주조기 현재 공급: 벤딩 반경 다양, 1스트랜드~8스트랜드, 주조 속도 최대 6m/분. 6m 반경 1스트랜드 빌렛 캐스터(그림 1), 8스트랜드 빌렛 주조기 2대(그림 2).
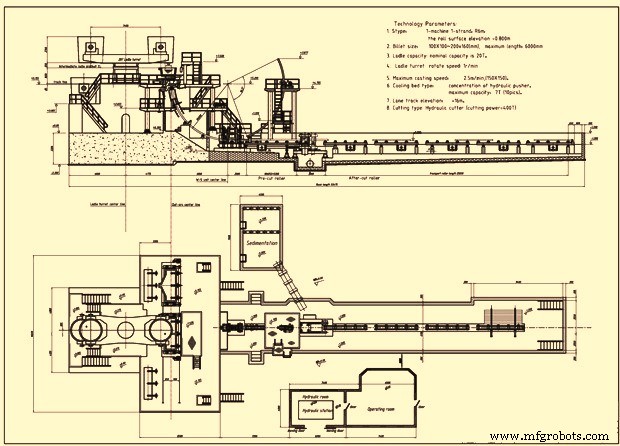
그림 1 단일 스트랜드 빌렛 캐스터
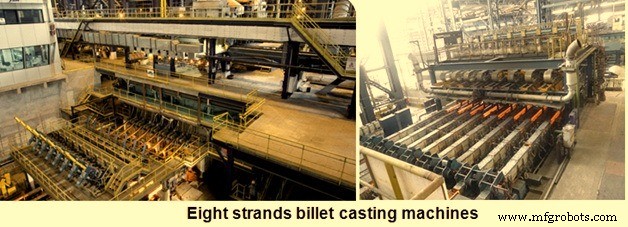
그림 2 8스트랜드 빌렛 주조기
액체 강철 제강설비→빌렛 주조기 래들 이송. 이송 중 청정도, 조성, 온도 제어 기회. 미활용 시 래들 도착 강철 더러움, 과열/과냉 → 품질 빌렛 주조 난이도 상승.
래들 이송 중 주요 문제: 대기, 로 슬래그, 래들 내화물 라이닝 산소(O₂) 흡수. 각 이송 단계 O₂ 픽업 최소화 필수. 제강로 탭핑 말기 래들 슬래그 오버플로 방지. 래들 강철 표면 합성 슬래그 커버 필요: (i) 대기 O₂ 흡수 방지, (ii) 비금속 개재물 흡수, (iii) 열손실 최소화. 일부 플랜트 래들 상부 래들 커버 덮음. 주조 중 래들 내화관 장착으로 턴디시 주입 시 O₂ 픽업 방지. 래들→턴디시 강철 흐름 슬라이드 게이트 밸브 제어. 일부 플랜트 래들 무게 로드셀로 연속 측정.
불활성 아르곤(Ar) 가스 린싱으로 강철 온도 균질화 통상 수행. 액체 강철 온도 제어: 주조 구조 제어, 래들·턴디시 스컬 형성·브레이크아웃 등 운전 문제 예방 중요. Ar 린싱 유량·시간 제어 필요(가스 배출 시 특수 조치 없으면 강철 공기 접촉).
턴디시는 빌렛 연속 주조 중 다역 수행: (i) 분배기 역할로 빌렛 주조기 여러 스트랜드에 강철 분배, (ii) 래들보다 일정·낮은 정수두로 몰드 강철 유입 흐름 제어 용이(주로 캐스터 스타트업 시 중요: 턴디시 정상 정상상태 레벨까지 강철 충전 후 몰드 주입 개시), (iii) 개재물 부상→주조품 청정도 기여, (iv) 반응기 역할: 칼슘(Ca) 등 첨가제로 개재물 형태 제어.
위 기능으로 턴디시 형상·크기 주로 유체 흐름 제어 필요성 결정. 열 크기, 빌렛 치수, 스트랜드 수, 스트랜드 간격, 주입율 플랜트별 상이 → 유일한 최적 턴디시 설계 없음. 그러나 잘 설계된 턴디시 핵심 특징:
최적 턴디시 설계 결정: 형상, 치수, 내부 유동 제어 장치(댐, 위어) 위치·크기 사양 필요. 통상 워터 모델/수학적 모델 광범위 활용 달성.
턴디시 설계 추가 측면: 액체 강철 재산화 방지. 개재물 흡수 능력 커버 슬래그로 대기 O₂ 흡수 방지. 턴디시→몰드 강철 흐름 내화관 또는 불활성 가스 슈라우드 추가 보호. 후자: 몰드 캐비티 작아 내화관 수용 불가 소단면 빌렛 주조 시 사용. 저품질 빌렛 주조 시 공기 중 주입 통상(재산화 무관심). 턴디시 내화물 라이닝: 강철 불활성. 강철 탈산제(Ca, Al 등) 내화물 산화물과 반응 금지. 일부 플랜트 턴디시 예열: 특정 라이닝 휘발성분 제거(수소 강철 유입 방지), 강철 온도 제어 개선.
턴딕 조업 주요 문제: 주입 노즐 고체 개재물(알루미나 Al₂O₃) 막힘. 개재물 노즐 직경 대비 작아도 경계층 통해 내화물 부착, 점진적 축적→노즐 브리지→흐름 차단. 소형 빌렛(소구경 노즐 필요) 주조 시 심각. 대단면(대구경 노즐) 주조 시 Ar 지속 플러싱으로 과도 축적 방지. 개재물 액체 상태면 노즐 막힘 문제 없음. 따라서 Al 킬드 강 빌렛 무결점 주조 위해 적정량 Ca 첨가→칼슘 알루미네이트 개재물 생성.
턴디시 노즐 주입율: 단면 크기 따라 상이 기술. 대단면(턴디시-몰드 내화관 사용): 스토퍼 로드 또는 슬라이드 게이트 밸브 유량 제어, 자동 유량 제어→일정 메니스커스 레벨·주조 속도 일반. 소단면 빌렛(오픈 스트림 주입): 턴디시 유량 제어 보통 없음. 유량 적정 노즐 직경 선택·턴디시 강철 정수두 유지로 조정. 메니스커스 레벨 제어: 주조 속도 가변. 턴디시 액체 강철 수두 유지: 수동 또는 로드셀 연속 계량→래들 슬라이드 게이트 밸브 신호 연동.
열 강철 주조 정상 소요 시간 약 1시간, 빌렛 주조기 열 공급 30~40분~2시간 매칭 필요.
몰드는 주조기 '심장', 1차 열제거 장치. 기능: (i) 액체 강철 과열 제거, (ii) 충분 두께 고체 쉘 성장, (iii) 몰드 하부 액체 풀 브레이크아웃 없이 유지, (iv) 초기 성장 쉘 지지. 몰드 열제거 지배 → 설계·조업이 주조 빌렛 내부·표면 품질 큰 영향. 표면 크랙 자유 필수: 빌렛 열연 압연로 핫차징 시 표면 크랙 산화→압연 중 산화물 심 결함 형성.
몰드: 직선 또는 4~15m 반경 곡률. 곡선 몰드: 곡선 스트랜드로 주조기 높이·자본비 절감. 직선 몰드: 주조품 개재물 분포 유리. 곡선 몰드: 개재물 부상 시 안쪽 반경 면 인접 응고 전선 선호적 포획→밴드 형성. 직선 몰드선 없음 → 개재물 고른 분포. 유효 정도: 몰드 유입 강철 청정도, 빌렛 필요 품질 요건 의존. 어쨌든 직선 몰드 이탈 주강은 일반적으로 점진적 벤딩→수평 방향→캐스터 높이 저감. 일부 플랜트 몰드·서브몰드 구역 직선→주조품 기계적 벤딩 힘 크랙 유발 방지. 곡선 몰드: 강철 스트랜드 수평 위치 직선화 후 절단.
몰드 직선/곡선 무관 기본 설계 동일. 빌렛 연속 주조용 튜브 몰드 사용. 구리(Cu) 튜브 강철 배플 내 동심 위치, 양 사이드 환상부 냉각수 흐름. Cu 튜브 벽두께 약 6~20mm. 두꺼운 벽 튜브 몰드: 대단면용. 몰드 튜브: 다양한 Cu 합금 제작. 인, 은(은 함유), 크롬·지르코늄 함유 Cu 합금 일반적 몰드 튜브 재료.
주조 중 몰드 윤활·왕복 운동으로 강철 Cu 부착 방지(고체 스킨 파열 방지). 진동 몰드: 일반적으로 정현파 형태, 주파수·진폭 조정으로 다운스트로크 순간 스트랜드 하강 속도보다 몰드 하강 속도 빠르도록. '네거티브 스트립' 기간 → 스트랜드 표면 진동 마크 형성 영향. 윤활제: 단면 크기 의존.
식물성, 합성, 블렌드 등 다양한 오일 사용 가능. 오일 인화점 핵심 물성이나 비등 범위(최대 핫페이스 온도 상대) 근본적 고려 더 의미. 윤활유 공급율: 125mm 각 빌렛 기준 몰드 둘레 mm당 분당 0.014~0.17ml(대표값 0.05). 산업 위생, 빌렛 품질, 비용 고려 시 달성 가능 오일율 낮을수록 유리.
빌렛 주조기 몰드 하부 이동 강철 스트랜드 뱅크 수분무 냉각. 2차 냉각 목적: 몰드서 시작 열제거·응고 계속, 형상 결함·표면 크랙·내부 크랙 유발 충분 인장 응력 생성 방지.
스프레이 노즐: 보통 수직 헤더(라이저) 부착, 각 페이스 중심 위치. 빌렛 주조기 스프레이 노즐: 풀 콘 패턴(원형/사각) 일반, 할로우 콘 노즐도 사용. 몰드 직하(풋 롤 위치 흔) 1~2노즐/페이스 V패턴 빈번. 스프레이 챔버 길이: 0.5~5m 변동. 통상 수분무: 압력 분무 원리(물 압력 노즐/오리피스 강제 분사→물방울 분해). 빌렛 주조기 2차 냉각 시스템 설계: 품질 고려사항 주된 의존, 수분무 열전달 영향 인자 지식 필요. 설계 3중요 측면: (i) 스프레이 냉각 빌렛 결함 생성 영향, (ii) 스프레이 열제거(수압, 스탠드오프 거리, 노즐 유형, 스트랜드 표면 온도, 수분 플럭스 변수 의존), (iii) 스프레이 영역 수분포(② 변수 함수).
연속 주조 빌렛 스프레이 관련 결함: 미드웨이 크랙, 마름모형, 대각선 크랙. 스프레이 냉각 결함 형성 영향:
수분무 열제거율과 스프레이 변수 간 관계 존재. 스프레이 열전달 계수: 노즐 유형, 노즐-스트랜드 거리, 수압, 수온, 강철 표면 온도 등 다수 변수 영향. 이중 노즐 유형, 거리, 수압 → 스프레이 수분 플럭스(L/m²·sec) 최대 영향. 수온·강철 표면 온도 → 열전달 직접 영향. 정상 연속 주조 조건(표면 온도 1,200~700℃)서 표면 온도 열전달 계수 영향 작음, 스프레이 수분 플럭스 최대 영향.
2차 냉각 후 주조 빌렛 컷팅 섹션 이동 → 유압 전단기 또는 절단 토치로 희망 길이 절단.
제조공정
액체 강철을 고체화하는 공법인 연속 주조(CC) 기술은 산소 제강법과 비교해도 역사가 그리 길지 않습니다. 제강 공정의 다른 공정과 달리 연속 주조는 액체와 고체 상을 연결하는 결정적인 고리이며, 야금학적 효과와 기계적 과제를 동시에 해결해야 합니다. 연속 주조의 기본 원리와 현황 연속 주조는 액체 강철을 지속적으로 고체로 변환하며, 다양한 상업 공정을 포함합니다. 이 공정들은 대량의 액체 강철을 후속 가공을 위한 단순한 형상으로 응고시키는 가장 효율적인 방법입니다. 현재 세계 철강 산업의 연속 주조 비율(CC ratio)은 조강
연속 주조 몰드 연속 주조 공정에서 용강은 레들에서 턴디시를 거쳐 몰드로 흐릅니다. 몰드는 연속 주조 공정의 심장부로서 공정 효율과 스트랜드 품질에 매우 중요한 역할을 합니다. 최종 주조 형상과 스트랜드 표면 품질이 몰드에서 결정됩니다. 몰드 내 조건이 올바르지 않으면 스트랜드 품질을 나중에 보정할 수 없습니다. 몰드에 들어가면 용강은 수냉식 구리 몰드 벽에 닿아 응고되어 고체 쉘을 형성합니다. 몰드는 기본적으로 고순도 구리 합금으로 제작된 수냉식 내벽을 포함하는 개방형 박스 구조입니다. 블룸, 빌렛, 라운드 빔 블랭크, 슬래브,