


제조공정

산업 제조
연속주조 몰드 파우더는 연속주조기 몰드를 통한 용강 통과를 원활하게 하는 데 주로 사용됩니다. 몰드 파우더, 주조 파우더, 몰드 플럭스, 몰드 플럭스 슬래그, 몰드 플럭스 파우더 등 여러 명칭으로 불립니다. 몰드 파우더는 용강 연속주조에서 중요한 역할을 하며 주조 공정 안정성과 용강 원활한 주조를 위한 가장 영향력 있고 중요한 요소 중 하나입니다.
몰드 파우더는 주조 공정 성능을 개선하고 표면 결함을 감소시킵니다. 주요 기능: (1) 용강 산화 방지, (2) 응고 강판 윤활 제공, (3) 용강에서 몰드와 주위로 수평·수직 방향 열전달 제어·최적화·단열, (4) 용강 내 비금속 개재물 흡착으로 청정 주강 제품 생산, (5) 용강 산화 및 기타 원치 않는 반응으로부터 화학적 보호. 몰드 파우더의 높은 염기도는 비금속 개재물 동화 능력 향상.
1950년대 용강 연속주조 시작 시 유채씨 오일로 강판-몰드 간 윤활과 열전달 제공. 초기 연속주조 시 개방 스트림 주조에 유채씨류 오일로 몰드 윤활. 그러나 유채씨류 오일이 적절한 단열, 강 재산화 방지, 알루미나 등 불순물 플럭스 역할 실패로 주조 제품 표면 품질 불량. 잠입 노즐(SEN) 등장으로 오일 사용 새 문제 발생: 동결 강판, 스컬이 잠입 노즐 주변 성장하여 SEN 파손 크기까지 커짐.
유채씨류 오일 문제 극복 위해 몰드 파우더 개발. 많은 이들이 '시행착오' 개발로 평가. 1968년 플라이애시 기반 몰드 파우더 도입. 초기 몰드 파우더는 플라이애시, 고로(BF) 슬래그, 형석, 알칼리 탄산염, 크라이올라이트 물리적 혼합물. 이 파우더들은 열손실에 매우 긍정적 효과, 용강 과열 온도 저감 가능. 몰드와 쉘 모두 '젖음' 효과. 주조 파라미터 긍정적 영향으로 주조 제품 품질 개선. 그러나 플라이애시 조성 변동으로 윤활·보호용 플라이애시 기반 파우더 비효율적. 플라이애시를 석회석, 소다회, 형석(CaF₂)과 신중히 배합하여 재현성 있는 몰드 파우더 조성 필요. 이로 인해 1980년대 초 합성 몰드 파우더 개발. 최초 도입 이후 지속적 개발로 다양한 강종 단면 연속주조가 일상화.
오늘날 다양한 조성과 형태(입상, 분말, 압출 파우더)의 몰드 파우더가 다양한 강종과 사이즈 주조에 맞춰 생산됩니다. 몰드 파우더 특성 영향 요인: (1) 화학 조성, (2) 광물학적 조성, (3) 입도 조성, (4) 제조 공정, (5) 건조/소성 방법, (6) 유리 탄소 함량. 각 형태와 타입마다 가격, 건강 이슈, 유동성, 단열, 용융 속도 등 장단점 보유. 파우더 선택은 주조 공정, 용강 조성, 희망·가능 선호도, 공정·제품 특성 깊은 지식 필요.
몰드 파우더는 용융 속도 조절용 소량 탄소 함유 다양한 금속 산화물과 플루오라이드 기계적 혼합물. 파우더 용융 시 산화물과 플루오라이드 반응하여 액체 형성, 냉각 시 복합 산화물과 옥시-플루오라이드 생성. 이 상들이 윤활과 열전달 특성에 미치는 영향은 원료 파우더 화학 조성에 의존. 수많은 화학 성분으로 조성 기준 파우더 성능 비교 어려움.
용도, 강종, 희망 제품에 따라 조성 상이하나 일부 성분은 주요 구성 성분으로 간주. 조성 특징 성분: (1) CaO와 SiO₂ 혼합물 약 70%(CaO 22~45%, SiO₂ 17~56%), (2) CaO/SiO₂ 비율 통상 1~1.3(일부 0.8), (3) MgO 0~10%, (4) Fe₂O₃ 0~6%, (5) Al₂O₃ 0~13%, (6) Na₂O 0~25%, (7) K₂O 0~2%, (8) 불소 2~15%, (9) TiO₂, B₂O₃, ZrO₂, Li₂O, MnO는 용도 필요에 따라 첨가되어 양 변동 큼, (10) C 2~20%.
불소는 몰드 파우더 특성에 큰 영향, 환경 유해성도 보유. 장점: (1) 용융점 낮춰 윤활 특성 향상, (2) 점도 낮춰 연속 안정 슬래그막 형성 도움, (3) 파우더막 결정화 촉진. 단점: (1) SiF₄, NaF 등 휘발성 성분 배출, (2) 냉각수와 반응하여 HF 생성.
점도, 응고점, 용융점, 슬래깅 속도는 몰드 파우더 중요 특성. 낮은 점도, 낮은 액상선 온도, 연속주조 속도와 매칭되는 용융 속도 필요. 특정 강종 주조 시 밀도와 화학 조성 주의 필요. 몰드 파우더 단열 특성은 벌크 밀도, 입자 크기, 탄소 타입으로 제어. 화학 조성이 주요 특성에 미치는 영향은 표 1.
| 표 1 화학 조성이 몰드 파우더 특성에 미치는 영향 | ||||
|---|---|---|---|---|
| 번호 | 화합물/원소 | 점도 | 응고점 | 용융점 |
| 1 | CaO | 감소 | 증가 | 증가 |
| 2 | SiO₂ | 증가 | 감소 | 감소 |
| 3 | CaO/SiO₂ | 감소 | 증가 | 증가 |
| 4 | Al₂O₃ | 증가 | 감소 | 증가 |
| 5 | Na₂O | 감소 | 감소 | 감소 |
| 6 | F | 감소 | 증가 | 감소 |
| 7 | Fe₂O₃ | 감소 | 감소 | 감소 |
| 8 | MnO | 감소 | 감소 | 감소 |
| 9 | MgO | 감소 | 감소 | 감소 |
| 10 | B₂O₃ | 감소 | 감소 | 감소 |
| 11 | BaO | 감소 | 감소 | 감소 |
| 12 | Li₂O | 감소 | 감소 | 감소 |
| 13 | TiO₂ | 변화 없음 | 증가 | 증가 |
| 14 | K₂O | 감소 | 감소 | 감소 |
현재 몰드 파우더는 크게 (1) 플라이애시 기반, (2) 합성, (3) 프리퓨즈드/프리티드 3그룹 분류.
파우더는 분말, 입상, 압출, 팽창 입상 등 다양한 형태로 공급. 각 타입별 비용, 유동성, 단열, 용융 속도, 건강 유해성 관련 장단점 보유. 분말이 입상 제품보다 저렴하나 미분말 건강 유해 이슈. 용기 바닥 미세 입자 침전으로 공급 시 일부 불균질성 존재.
분말 플라이애시가 혼합물 주요 성분인 기계적 혼합물. 플라이애시에 다양한 광물 배합. 플라이애시 조성 변동 커서 생산·사용 제한.
다수 미분말 광물 기계적 혼합. 고전단 믹스 제조. 유사 용융점 원료 사용 바람직. 최소 원료 수로 필요 조성 달성 선호(품질 보증 단순화). 건강 유해 원료 미사용.
상당량 물질이 사전 용융·입도 조절된 파우더. 균일성과 화학 조성 개선 위해 도입.
구형 또는 압출 입상 형태. 몰드 파우더보다 먼지 훨씬 적음. 구형 입상 자동 적용에 특히 적합. 입상 파우더는 분무 건조, 압출 파우더는 압출로 제조. 더 좋은 품질 관리와 적은 건강 유해 이슈. 팽창 입상에는 팽창제 포함. 입상 가열 시 팽창제가 입상 형상 변화시켜 몰드 상부 파우더 유동성 저하.
주조 초기에 빠른 슬래그 풀 형성 위해 사용. 낮은 용융점, 높은 산화나트륨(Na₂O) 함량, 칼슘 실리사이드 등 발열제와 소량 탄소(1% 미만) 자주 함유. 필요 시에만 사용.
연속주조 중 용강은 턴디시에서 진동 몰드로 연속 주입. 구리 몰드는 물로 냉각. 용강 산화 방지와 몰드 부착 방지 위해 몰드 파우더 사용. 몰드 파우더는 몰드 내 용강 상부 표면에 연속 첨가(수동/자동). 총 깊이 100~150mm 층 형성. 용강 고온으로 파우더 용융점 훨씬 상회하여 파우더 수직 방향 온도 구배 형성. 파우더 첨가 시 형성되는 다양한 층은 그림 1 도식.
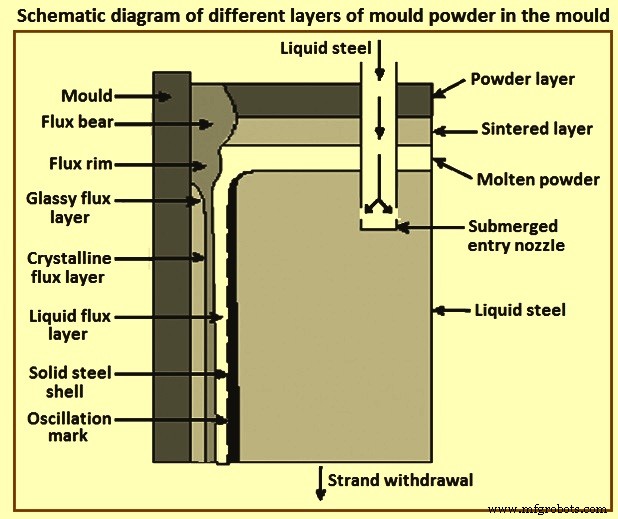
그림 1 몰드 내 몰드 파우더 다양한 층 형성 도식도
메니스커스 상부 파우더는 통상 4층: (1) 최상부 미반응·미용융 암색 분말층, (2) 소결·반반응층, (3) 파우더 용융 중인 머시 존, (4) 용강 직접 위 용융 슬래그층. 윤활 공정 거의 이 마지막 층 내에서 수행되며 여러 요인 의존. 일반적으로 낮은 점도와/또는 용융 온도 플럭스가 낮은 마찰, 좋은 윤활 특성 제공하여 부착 방지.
그림 1에서 용강에서 파우더 외부 표면으로 이동 시 세 가지 다른 층이 응집 상태와 물리적 상태로 정의 가능. 각 층 특정 온도 범위 존재. 반대 방향, 용강에서 냉각 몰드 방향으로는 용융 곡선으로 예측 가능한 다른 층들 발생. 파우더막 특성이 스트랜드 윤활과 몰드 열전달 주요 기능 결정. 화학 조성과 물리적 특성에 따라 결정화와 유리화 두 주요 메커니즘 발생 가능. 결정 형성은 주조 중 균질하고 제어된(수평) 열전달에 유리, 표면 균열 방지 위해 필요.
용강 직접 노출 파우더는 열역학적 상태와 매우 먼 열적 조건 제공하는 순간 가열 경험. 파우더는 보통 이 경우 유리질 거동 보임.
몰드 파우더 하부 소결 시작하여 소결층 형성. 그러나 용강과 최접촉 파우더는 고온으로 용융되어 몰드 내 용강 상부 액체 파우더 풀 형성. 몰드 좁은 면과 넓은 면에서 액체 파우더 강 메니스커스와 몰드 벽 사이 좁은 갭 침투. 액체 슬래그 수냉 몰드 벽에 급랭되어 고체 유리질 슬래그층 형성. 더 많은 파우더 이 층 위에 첨가되거나 예열 시 결정상 형성 가능성. 몰드 상부 높은 열전달률로 메니스커스 상부와 몰드 주변에 림이라 불리는 슬래그층 형성. 고체 슬래그층 구조는 수평 열플럭스, 즉 강판 냉각률 제어 부분으로, 최종 강재 표면 결함 발생 수와 직접 관련.
몰드에 최접촉 강층 응고 시작. 이 쉘 품질과 특성 최중요. 따라서 응고 쉘 안정성과 품질 제어·최적화 필수. 주조 속도, 몰드 진동 속도, 열전달, 몰드 파우더 특성(용융 속도, 조성, 점도 등) 조정으로 가능.
용강 덮은 몰드 파우더가 액체 파우더층 형성. 위쪽 탄소 풍부 소결층, 최상부 미용융 파우더. 몰드 파우더 기대 기능: (1) 공기 산화로부터 금속 보호, (2) 표면 부분 응고 방지 단열, (3) 표면 상승 개재물 흡착, (4) 금속-몰드 접촉 윤활, (5) 주조 조건에 따른 스트랜드-몰드 간 균질 열전달 허용.
몰드 진동 중 용강 표면 형성 액체 파우더 강 스트랜드와 몰드 사이 침투하여 윤활제 역할, 스트랜드에서 몰드 열추출 조절. 열 방출 너무 느리면 스트랜드에 너무 얇은 강쉘 형성, '브레이크아웃' 발생(강쉘이 용강 정수압 견디지 못해 몰드 바로 아래 파열). 반대로 열제거율 너무 높으면 주조품 종방향 균열 발생.
물리적 특성 평가는 선택 절차와 운영 평가에 중요 역할. 일반적으로 화학 조성, 결정화 개시 포함 점도, 용융 거동이 몰드 파우더 특성 평가 고려.
몰드 파우더 점도는 주조 중 파우더 침투 영향. 일반적으로 동일 운전 조건에서 파우더 점도 감소 시 침투 증가. 점도 운전 창은 주로 경험칙 기반이나 파우더 포집 제어 등 다른 요구사항도 필요 점도 정의 시 중요 역할.
몰드 파우더 용융 거동은 액체 풀 깊이와 림/베어 형성 민감도에 강한 영향. 용융 거동은 용융 궤적과 용융 속도로 기술. 두 경우 모두 유리 탄소 첨가가 주요 인자. 다른 주요 파라미터는 몰드 내 흐름 조건, 즉 주조 중 메니스커스 안정성. 액체 풀 깊이는 파우더 공급과 침투 균형값에서 결과.
몰드 파우더 용융 궤적은 열단계 현미경으로 결정. 결과 통상 연화, 용융, 유동 온도 값으로 제시.
몰드 파우더 용융 속도는 소위 연화법으로 결정. 이 방법으로 예압 파우더 실린더 변위 고정 온도(1,400°C)에서 시간 함수로 측정. 파우더 조성, 즉 유리 탄소 함량과 연관 가능한 정성적 결과 산출.
제조공정
금속 주조 공정 금속 주조(casting)는 금속 재료를 제조하는 공정입니다. 뜨거운 액체 금속을 성형하는 성형 공정으로, 니어 넷 쉐이프(near net shape) 제품으로 가는 가장 단순하고 직접적이며 종종 가장 저렴한 경로입니다. 액체 금속을 원하는 형상의 중공 캐비티를 가진 금형(mould)에 붓고 냉각·응고시키는 공정입니다. 응고된 부품을 주물(casting)이라 하며, 금형에서 빼내면 공정 완료. 주조는 다른 방법으로 만들기 어렵거나 비경제적인 복잡 형상 제작에 자주 쓰입니다. 금속 주조 공정(그림 1)은 두 대분류로
연속 주조 몰드 연속 주조 공정에서 용강은 레들에서 턴디시를 거쳐 몰드로 흐릅니다. 몰드는 연속 주조 공정의 심장부로서 공정 효율과 스트랜드 품질에 매우 중요한 역할을 합니다. 최종 주조 형상과 스트랜드 표면 품질이 몰드에서 결정됩니다. 몰드 내 조건이 올바르지 않으면 스트랜드 품질을 나중에 보정할 수 없습니다. 몰드에 들어가면 용강은 수냉식 구리 몰드 벽에 닿아 응고되어 고체 쉘을 형성합니다. 몰드는 기본적으로 고순도 구리 합금으로 제작된 수냉식 내벽을 포함하는 개방형 박스 구조입니다. 블룸, 빌렛, 라운드 빔 블랭크, 슬래브,