금속 단조(forging)는 금속을 큰 압력으로 눌러, 두드리거나 짜내어 고강도 부품인 단조품(forgings)을 얻는 변형 공정입니다. 단조 공정은 금속을 녹여 붓는 주조(casting, 파운드리) 공정과 완전히 다릅니다. 단조용 금속은 주조처럼 용융되거나 주입되지 않습니다.
단조는 다이스(dies)와 공구를 통해 압축력을 가해 고체 상태에서 금속 공작물의 특정 형상을 얻는 금속 가공 공정으로 정의됩니다. 단조 공정 중 금속의 제어된 변형이 일어납니다. 단조는 해머링(hammering) 또는 프레싱(pressing)으로 수행됩니다. 현대 산업 단조는 프레스나 압축 공기·전기·유압·증기 동력 해머로 수행됩니다.
모든 금속과 합금은 단조 가능하지만, 단조성(forgeability) 등급은 구성, 결정 구조, 기계적 특성(온도 범위 내 고려)에 따라 높음에서 낮음/불량까지 다양합니다. 단조 온도 범위가 넓을수록 단조성 등급 높음. 대부분 단조는 가열 공작물로 수행. 상온 냉간 단조(cold forging)도 가능.
단조 공정은 수천 년 전으로 거슬러 올라가는 가장 오래된 금속 가공 공정 중 하나입니다(약 기원전 8000년). 수공 대장장이 기술에서 진화. 전통적으로 대장장이가 해머와 모루(anvil)로 수행. 해머와 모루는 단조의 조잡한 형태. 대장간(smithy/forge)은 수세기 진화. 예나 지금이나 연속적인 압축 해머 타격이 부품 형상화/단조 수행. 현대 단조는 기계 구동 임팩트 해머나 프레스로 공작물에 제어된 압력 가해 변형.
단조의 주조 대비 우위
단조 공정은 주조보다 우수한데, 단조 부품이 더 치밀한 미세조직, 더 명확한 결정립 패턴, 더 적은 기공을 가져 주조품보다 훨씬 강하기 때문입니다.
단조는 결정립 구조를 미세화하고 금속 기계적 특성 개선. 적절한 설계로 결정립 흐름(grain flow)을 실사용 시 주응력 방향과 일치시킬 수 있음. 결정립 흐름 = 소성 변형 중 결정이 취하는 패턴 방향. 기계적 특성(강도, 연성, 인성)은 결정이 무작위 배향된 베이스 메탈보다 단조품에서 월등히 우수. 단조의 방향성 결정립 흐름 → 높은 부품 강도, 우수한 피로 저항, 기계적 특성, 야금적 건전성 보장. 단조는 내부 공극·기공 제거, 비교불가 구조적 무결성 생산.
단조 공정은 최소 재료 손실로 우수한 기계적 특성 부품 생산. 단조 공정 시재는 상대적으로 단순 형상. 1회 이상 조업으로 상대적 복잡 형상 제품으로 소성 변형. 단조는 통상 고가 툴링 필요. 따라서 대량 생산 시 또는 요구 기계적 특성이 단조로만 얻을 수 있을 때 경제적 매력.
단조 공정 분류
단조 공정은 여러 방식으로 분류 가능.
공작물 온도 기준
단조 중 공작물 온도 기준: (1) 열간 단조(hot forging), (2) 온간 단조(warm forging), (3) 냉간 단조(cold forging).
열간 단조
가장 널리 쓰이는 단조 공정. 공작물 재결정 온도 이상(금속 내 새 결정립 생성 온도)에서 수행. 이 극한 고온은 변형 중 가공 경화(strain hardening) 방지 위해 필수.
실제 산업 제조에서 마찰도 영향. 다이-공작물 계면 마찰력은 표면 근처 물질 확산 방해, 중심부 물질 더 쉽게 팽창 → 배럴링(barreling) 현상 발생. 일반적으로 바람직하지 않으며 효과적 윤활으로 제어 가능. 열간 단조 제조 시 또 다른 고려사항: 뜨거운 금속과 차가운 다이 간 열전달. 다이 표면 근처 금속이 중심부보다 빨리 냉각. 더 차가운 물질 변형 저항 커서 중심부 뜨거운 물질보다 덜 팽창 → 배럴링 가중.
장점: (1) 높은 변형률 속도 → 금속 유동 용이, (2) 재결정·회복 가능, (3) 필요 힘 적음. 단점: (1) 고온 윤활 곤란, (2) 산화·스케일 발생, (3) 표면 조도 불량, (4) 정밀 공차 어려움, (5) 냉각 중 변형 가능성.
온간 단조
실온 이상~재결정 온도 미만(강철 기준 ~700~800°C) 범위에서 수행. 유동 응력과 단조 압력 낮추려 공작물 재결정 온도 미만으로 가열.
중심 플랜지 원형 형상, 직사각형 부품, 3중/6중 대칭 비축대칭 부품 등이 온간 압출로 생산. 고탄소강이나 공정 중 어닐링 생략 가능할 때 냉간 단조 대신 온간 단조 채택하기도 함.
냉간 단조 대비 잠재적 장점: (1) 툴링 하중 감소, (2) 프레스 하중 감소, (3) 금속 연성 증대, (4) 단조 전 어닐링 불필요, (5) 단조 후 열처리 생략 가능한 유리한 단조 후 물성. 장점: (1) 높은 생산률, (2) 단조품 치수 공차·표면 조도 양호, (3) 재료·가공 대폭 절감, (4) 강도 향상 위한 유리한 결정립 흐름, (5) 단조품 인성 증대.
냉간 단조
대부분 단조는 1250°C까지 열간 수행. 냉간 단조는 벤딩, 콜드 드로잉, 콜드 헤딩, 펀칭, 압출, 나사 전조 등 다수 공정 포괄, 다양한 형상 부품 생산. 축형 부품, 컵 형상, 중공 부품(줄기/축 포함), 업셋(헤딩)·벤딩 조합 등. 강봉/와이어/바 냉간 단조로 3면 벤딩+헤딩 설계 축형 부품 흔함. 대표 부품 5kg 이하 가장 비용 효율. 3kg 이하 대칭 부품 자동화 가공 용이. 소재: 저합금·탄소강, 300/400계 스테인리스, 알루미늄 합금, 황동, 청동.
공정 중 화학 윤활된 바 슬러그(slug)를 극한 압력으로 폐쇄 다이에 강제 유입. 미가열 금속이 원하는 형상으로 유동. 정방향 압출: 강철 램 힘 방향으로 유동, 봉 직경 감소·길이 증가 시 사용. 역압출: 금속 램 힘 반대 방향 유동, 중공 부품 생성. 업셋팅: 금속 램 힘 직각 방향 유동, 직경 증가·길이 감소.
냉간 단조 공정 중 단조는 실온 또는 근방에서 수행. 탄소강·표준 합금강이 가장 흔히 냉간 단조. 금속이 이미 연질(알루미늄 등)일 때 냉간 단조 선호. 통상 열간 단조보다 저렴, 최종 제품 마무리 가공 거의 불필요. 오염 문제 덜 취약, 최종 부품 전체 표면 조도 우수. 장점: (1) 매우 높은 생산률·예외적 다이 수명, (2) 기계적 특성 개선, (3) 다이 표면-공작물 마찰 감소, (4) 윤활 용이, (5) 산화·스케일 없음. 단점: (1) 잔류 응력 발생 가능, (2) 더 무겁고 강력한 단조 설비 필요, (3) 더 강한 툴링 필요, (4) 툴 설계·제작 중요.
내장 플랜지·보스 등 일체 설계 특징 위해 선택되는 냉간 단조품은 자동차 조향·현가 부품, ABS, 하드웨어, 방산 부품 등 고강도·밀착 공차·대량 생산으로 경제적 선택 되는 용도에 빈번 사용.
단조 설비 기준
단조 부품은 해머나 프레스로 성형. 해머 단조는 반복 타격으로 연속 다이 인상 통해 수행. 단조 품질, 해머 공정 경제성·생산성은 툴링과 조작자 숙련도에 의존. 프레스 단조는 일반적으로 다이 인상당 1회 타격, 각 인상 설계 중요도 증가, 조작자 숙련도 덜 중요.
해머 단조
가장 일반적인 단조 설비: 해머와 모루. 해머는 단조 공정 수행 위한 하중·에너지 발생에 가장 저렴하고 다용도 설비. 윤곽 다이스 간 다중 임팩트 타격 특징. 해머는 주로 열간 단조용.
프레스 단조
해머 단조처럼 연속 타격이 아닌 단일 연속 짜기 동작(squeezing action)으로 금속 성형.
다이 배치 기준
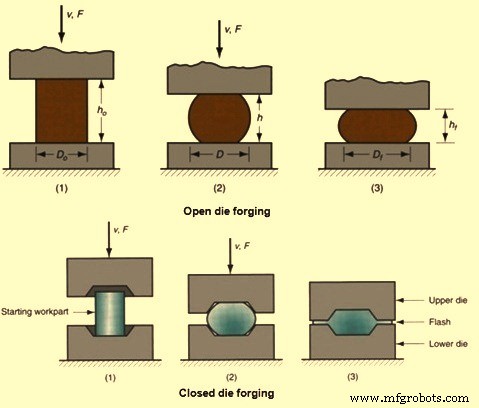
다이 배치 기준: (1) 자유 단조(open die forging), (2) 폐쇄 단조(closed die forging) (그림 1).
그림 1 금속 자유 단조와 폐쇄 단조
자유 단조(Open die forging)
다이에 미리 깎인 프로파일 없는 평평한 다이 사용. 다이는 단순 형상, 가해진 하중 측면 방향으로 물질 자유 변형 허용. 공작물 이동이 핵심. 100톤 초과, 길이 25m 대형 공작물도 이 방식으로 해머링/프레싱 성형 가능. 자유 단조는 공정 치수 정밀도 낮아 단순 형상에만 적합. 조작자 고숙련 필요. 자유 단조 다이는 단순·저가. 타 단조 공정 대비 가장 단순.
자유 단조는 금속이 단조 중 인상 다이 측면 구속 안 받기 때문 '자유'라 불림. 이 공정은 시재를 점진적으로 목표 형상으로 가공, 통상 평면 다이 사이. 실무상 자유 단조는 많은 공정 변형 포함, 극히 광범위 형상·크기 생산 가능. 사실 설계 기준이 거대 금속 부품 최적 구조적 무결성 요구 시, 자유 단조 크기 능력이 비단조 대안 대비 명확한 공정 선택. 크기 상한은 시재 크기, 즉 주조 가능한 최대 잉곳 크기로만 제한.
실질적으로 단조 가능한 모든 철/비철 소재 자유 단조 가능. 에이징 경화 초합금, 내식 내화 합금 등 특수 소재 포함.
자유 단조 형상 능력 매우 폭넓음. 원형·사각·직사각·육각 봉 등 기본 형상 외:
단계적 솔리드 샤프트(스핀들/로터): 종축 따라 여러 위치에서 직경 증가/감소(단차)
중공 부품: 원통형, 길이 ≫ 직경. 길이, 벽두께, ID(내경), OD(외경) 필요에 따라 변경 가능
링 유사 부품: 높이/벽두께 비율에 따라 와셔~중공 실린더 형상
윤곽 성형 금속 쉘: 압력 용기 등, 압출 노즐 등 설계 특징 포함 가능
단조 다이 연속 조업과 유사하게 다중 자유 단조 조업 결합해 목표 형상 생산 가능. 동시에 적정 총 변형량·최적 결정립 흐름 구조 달성해 특정 용도 물성 향상·궁극 성능 극대화. 예: 일체형 기어 블랭크·허브 단조 시 다중 인발/솔리드 단조 → 업셋팅. 링 블랭크는 잉곳 업셋팅 → 중심 천공 → 링 단조 순서로 준비.
폐쇄 단조(Closed die forging)
인상 단조(impression die forging)라고도 함. 원하는 부품 프로파일 미리 깎인 두 다이(툴링) 사이 금속 두드리거나 짜기. 폐쇄 단조에서 물질은 상하 다이 절반이 만든 캐비티 내 완전 구속. 수 g~25톤 이상 부품 제작 가능. 소형 부품은 냉간 단조도 가능. 강철, 알루미늄, 티타늄 등 합금 폐쇄 단조로 거의 무한한 3D 형상 생산. 유압 프레스, 기계식 프레스, 해머서 통상 생산.
이름대로 부품 형상 인상 담긴 2개 이상 다이 결합, 단조 소재 소성 변형. 금속 유동이 다이 윤곽으로 제한돼 자유 단조보다 복잡 형상·밀착 공차 구현 가능. 더 정확한 형상 부품 성형 가능. 고계면 압력, 정확한 소재 부피 제어, 적절한 다이 설계 필요.
폐쇄 단조는 인상 단조 형태이나 플래시(flash) 형성 의존하지 않고 다이 완전 충전 달성. 물질이 초과 물질 탈출 거의 없는 캐비티 내 변형 → 다이 설계 요구 더 높음.
피니셔 다이 단조 전 다양한 예비 성형 조업(가끔 벤딩)으로 대칭/비대칭 형상 모두 성형 유연성 확보. 부품 형상: 구형·블록형 직육면체·디스크형 같은 쉬운 것부터 얇고 긴 섹션, 얇은 웹, 높은 수직 돌출(리브, 보스 등) 포함 복잡 구성품까지. 다수 부품 대칭이나 플랜지, 돌출부, 구멍, 캐비티, 포켓 등 설계 요소 결합으로 고도 비대칭도 가능. 추가로 1개 또는 여러 평면에서 벤딩/커빙 가능(기본 종방향, 등방성, 평판형 여부 무관).
폐쇄 단조에서 공작물은 블로킹 다이로 최종 형상 근사하게 조단조. 피니싱 다이로 최종 형상·치수 단조. 블로킹 다이와 피니싱 다이는 같은 다이 블록에 가공. 작업 복잡도에 따라 다이 수 증가. 두 다이 절반 결합, 고압 하 물질 변형. 폐쇄 단조: 고치수 정밀도/공차 엄밀 제어, 복잡 형상 적합. 다이 복잡·고가, 대량 생산 필요로 고비용 정당화.
다이 설계 의존 요소: 공작물 소재 강도·연성, 변형 속도·온도 민감도, 마찰 특성, 공작물 형상·복잡도, 고단조 하중 하 다이 변형. 다이 소재 요구: 고온 강도·인성, 경화능·균일 경화 능력, 기계·열충격 저항, 스케일 마찰로 인한 마모 저항. 적정 다이 소재 선정 요소: 다이 크기, 공작물 성분·물성, 형상 복잡도, 공정 단계 수, 단조 온도, 단조 조업 유형, 다이 소재 비용, 필요 단조 수, 공작물→다이 열전달 등. 통상 다이 소재: 공구강·다이강.
대부분 엔지니어링 금속·합금 통상 폐쇄 단조 공정으로 단조 가능: 탄소강·합금강, 공구강, 스테인리스, 알루미늄·구리 합금, 일부 티타늄 합금. 변형률 속도·온도 민감 소재(마그네슘, 고합금 니켈계 초합금, 내화 합금, 일부 티타늄 합금)는 더 정교한 단조 공정/특수 설비 필요.
기타 단조 공정
심리스 롤링 링 단조(Seamless rolled ring forging)
두꺼운 원형 금속에 구멍 뚫어 도넛 형상 만든 후 롤링·짜기(일부 경우 두들기)로 얇은 링 성형. 링 직경 수 cm~약 10m.
심리스 링 롤링 공정 단조 링: 1kg 미만~150톤. 성능면에서 에너지 발전, 광산, 항공우주, 오프하이웨이 장비 등 중요 용도 원형 단면 단조 링 대안 없음.
심리스 링 형상: 플랫(와셔형)~높은 수직 벽(중공 원통 섹션). 롤링 링 높이 수 cm~3m 초과. 설비 따라 벽두께:높이 비율 통상 1:16~16:1, 특수 가공으로 더 큰 비율도 달성. 사실 단조 프레스에서 직경 1200mm, 길이 6m 초과 심리스 튜브 압출 가능.
직사각 단면 기본 형상이 일반적이나, 복잡 기능 단면 링도 거의 모든 설계 요건 맞춰 단조 가능. '윤곽 롤링 링(contoured rolled rings)'이라 명명, 내외경 윤곽 가진 수천 가지 형상 생산 가능. 윤곽 링 핵심 이점: 가공 조업 대폭 감소. 맞춤 윤곽 링으로 부품 통합 원가 절감 효과. 플랫 페이스 심리스 롤링 링 대비 윤곽 롤링 링 최대 치수(페이스 높이, OD) 다소 낮으나 여전히 인상적 크기.
높은 접선 강도·연성으로 단조 링은 토크·내압 부품(기어, 항공기 엔진 베어링, 휠 베어링, 커플링, 로터 스페이서, 실드 디스크/케이스, 플랜지, 압력 용기, 밸브 바디)에 적합. 소재: 탄소강·합금강 외 알루미늄·구리·티타늄 비철 합금, 니켈계 합금 포함.
단조 조업(Operations)
다양한 단조 조업: 인발(drawing), 스웨징(swaging), 업셋팅(upsetting), 풀러링(fullering), 단조 용접(forge welding), 플래팅/세팅 다운(flatting and setting down), 에징(edging), 벤딩(bending), 커팅(cutting), 펀칭(punching).
인발: 공작물 연신, 단면적 감소. 힘 종축 수직 방향 작용 시 발생.
스웨징: 냉간 단조로 수행. 공작물 치수 변경용, 다이 힘이 소재에 가해져 수행.
업셋팅: 공작물 단면적 증가. 종축 평행 방향 수행. 너트·볼트 생산 시 통상 수행.
풀러링: 전형적 자유 단조 공정. 후속 단조 조업 위해 공작물 소재 분포 돕는 초기 단계로 주로 사용. 여러 단조 조업 필요 제조 공정에서 발생. 볼록 면 오픈 다이로 공작물 변형 → 한 영역 금속 양측으로 유출.
단조 용접: 두 금속 조각 결합해 길이 증가. 공작물 단조 온도 도달 시 해머 타격 또는 압력 가해 수행.
플래팅/세팅 다운: 풀러링 후 공작물 표면 골파임. 해머 단조 후에도 해머 자국 상면 잔존. 해머 자국·골파임 제거, 평활 표면 얻으려 플래터(flatter)나 해머 세트 사용. 이 공정 플래팅/세팅 다운.
에징: 공작물 소재 두 다이 사이 배치, 소재 에지 타격해 목표 형상 획득. 에징은 흔히 1차 드롭 단조 조업.
벤딩: 매우 흔한 단조 조업. 금속 봉·판에 회전 부여. 단조 부품 벤딩 형상 필요 시 수행.
커팅: 해머·치젤로 봉·판 양분. 열간 상태 봉 대상 수행.
펀칭: 중공 실린더 도움으로 구멍 뚫기. 원통 다이 구멍에 압력 가하면 아래로 이동해 플레이트 구멍 생성.
단조 설비
단조 기술 지속 발전에 설비 능력·특성 건전한 기초 이해 필수. 단조 설비는 변형률 속도·온도 조건 영향, 생산률 결정 → 단조 공정 요건도 주어진 단조기 하중·에너지·시간·정도 특성과 양립해야 함.
가장 일반적인 단조 설비: 해머와 모루. 단조 설비 선택 요인: 부품 크기·복잡도, 소재, 생산 부품 품질. 해머는 툴 셋업 빠르고 간접비 낮아 중소량 배치 선호. 신장형·분기형 단조에 다이 면적 크게 확보 가능해 다수 예비 성형 다이 필요 시 유리. 단조 설비는 두 기본 유형: (1) 일 제한 기계(work restricted machines), (2) 스트로크 제한 기계(stroke restricted machines).
일 제한 기계
각 스트로크/타격당 달성 가능 변형량이 기계 가용 에너지/최대 힘으로 제한. 에너지/힘 용량이 부품 변형 필요량 미만이면 2회 이상 스트로크/타격 필요. 해당: 해머, 마찰 나사 프레스(friction screw press), 유압 프레스.
해머(Hammers)
가장 흔한 기계 유형. 툴 셋업 빠르고 간접비 낮아 중소량 배치 선호. 신장형·분기형 단조에 다이 면적 크게 확보 가능해 다수 예비 성형 다이 필요 시 유리. 해머 종류:
중력 낙하 해머(Gravity drop hammers): 가장 오래된 단조 설비. 원리: 이동 다이 블록 들어올림 기구로 상승 후 방출 → 고정 다이(모루 부착) 위로 낙하. 이동 다이 블록 최대 높이 위치 에너지 = 변형 가능량. 위치 에너지 낙하 중 운동에너지 변환 → 공작물 변형 소산. 다양한 들어올림 기구: 보드 마찰, 밴드 브레이크, 벨트, 증기/압축공기/유압 실린더. 타격 에너지 0.6~400 kNm 범위 제품군.
복동/파워 해머(Double acting or power hammers): 중력 해머 유사하게 실린더로 이동 터프(tup) 상승, 단 하강 터프에도 동력 가해 에너지 용량 증대. 동일 터프 중량 기준 중력 해머 대비 에너지 정격 훨씬 높음, 다이 닫힘 속도도 빠름. 동력원: 복동 증기/압축공기/유압 실린더. 3~830 kNm 에너지 정격 제품군.
수직 카운터블로 해머(Vertical counter blow hammer): 거의 동일 질량 두 터프가 복동 실린더로 서로 향해 구동, 기계 중심에서 임팩트. 단동 해머 대비 기초·지반 소산 에너지보다 공작물 소산 에너지 훨씬 큼. 초고에너지 용량 가능, 30~2000 kNm 범위.
수평 카운터블로 해머(Horizontal counterblow hammer): 임팩터(impacters)라고도 함. 두 램 복동 실린더로 구동. 가열 소재 자동 이송 장치로 수직 위치 다이 사이 배치. 대표 에너지 정격 4~55 kNm.
나사 프레스(Screw presses)
상부 램·다이를 대형 수직 나사 연결, 플라이휠 회전으로 램 상하 운동(고정 다이 상대). 램은 스트로크당 제한된 에너지 → 해머처럼 다중 타격 통상 사용. 63~6300톤 정격 제품군.
유압 프레스(Hydraulic presses)
최대 50,000톤 이상 용량까지 폭넓은 크기. 이동 다이는 대형 유압 실린더 작동 램에 부착. 다양한 스트로크, 힘, 닫힘 속도 구현. 경우에 따라 보조 수평 램 장착으로 측면 함몰 단조 가능(크게 안 함).
스트로크 제한 기계
기계 스트로크로 달성 가능 변형량 고정. 작업 수행 충분 힘/에너지 없으면 기계 스톨(stall) → 더 큰 기계 필요. 기계식 프레스(mechanical presses) 해당. 크랭크/이심(eccentric)이 램 이동량 결정.
기계식 프레스(Mechanical presses)
다양한 기계 유형 아우르는 공작기계 클래스. 1차적으로 모터 회전력을 압착 동작 수행하는 병진력 벡터로 변환. 기계식 프레스 에너지는 모터에서 옴. 일반적으로 유압/나사 프레스보다 빠름(나사 프레스도 기계식 프레스 분류 가능). 일부 프레스와 달리 기계식 프레스에서는 스트로크 거리 내내 힘 속도·크기 모두 변함. 기계식 프레스 제조 조업 시 올바른 스트로크 범위 필수. 크랭크, 너클 조인트, 스카치 요크(scotch yoke), 이동 웨지 메커니즘으로 상부 이동 다이·하부 고정 다이 사이 수직 짜기 동작 구현.
단조 결함
단조 공정 중 결함 발생 가능. 열간 단조: 핫 쇼트니스(hot shortness), 전단대(shear bands), 결정립계 공동화(grain boundary cavitation). 냉간 단조: 표면 균열, 전단대, 센터 버스트(center burst). 단조 조업 중 공통 결함: (1) 다이 미충진, (2) 다이 미스얼라인먼트, (3) 단조 랩스(forging laps), (4) 단조 관통 불완전, (5) 미세조직 차이→현저 물성 변동, (6) 핫 쇼트니스(강철 고황·니켈), (7) 피팅 표면(고온 산화 스케일 다이 부착), (8) 버클링(업셋팅 단조, 고압축 응력), (9) 표면 균열(표면-중심 온도차, 과도 표면 가공 저온), (10) 잔류 응력 미세 균열. 추가로 (1) 콜드 셧(cold shut), (2) 다이 시프트(die shift), (3) 부적절 결정립 흐름, (4) 플레이크(flakes), (5) 스케일 핏(scale pits), (6) 플래시 균열 발생 가능.
콜드 셧: 불완전 용접. 두 공작물 면 접촉. 주원인: 과도 칠링, 날카로운 코너, 고마찰. 방지: 다이 필렛 반경 증대.
다이 시프트: 다이 절반 미스얼라인먼트. 형상 개선 위해 다이 2분할 제작. 방지: 상하 다이 반절치(half notch)로 정렬 확인.
미충진 결함: 유동 금속 다이 체임버 완전 미충진. 원인: 다이 설계 부적절, 불량 가열, 소재 부족.
스케일 핏: 단조품 외면 부정확 세척. 스케일·산화물 마감면 박힘.
부적절 결정립 흐름: 다이 설계 부적절로 유동 소재 하향 미유동. 방지: 적정 다이 설계 중요.