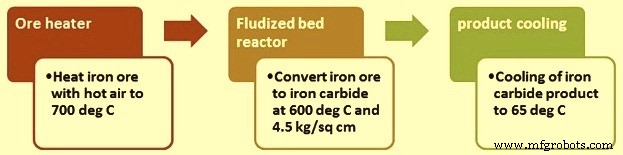
탄화철(Fe₃C)은 고융점, 비자연발화성, 강자성 합성 화합물로 입상 형태. 총철(Fe) 약 90%, 총탄소(C) 약 7% 함유. 주용도: 제강 시 선철(HM), 직접환원철(DRI), 강스크랩 대체 금속 원료. 탄화철 공정: 예열 미분 철광석 입자(0.1~1.0mm)를 밀폐 회로 유동층 반응기에서 CH₄, H₂ 주성분 공정 가스와 접촉시켜 철광석→탄화철 환원.
탄화철 제조 공정 개발 역사
미국 콜로라도 골든 Hazen Research Inc. 기술 부사장 프랭크 M. 스티븐스 박사 주도 원개발. 600°C 예열 공정 가스(CH₄, H₂, CO, CO₂, H₂O)와 밀폐 회로 유동층 반응기서 예열 미분 철광석 환원. 실험실: 50mm 배치 반응기→600mm 연속 반응기 확대. 다국가 철광석 샘플 Hazen서 테스트. 1979년 MEFOS(스웨덴) 기초산소로(BOF)서 강 변환 성공.
1977년 10월 11일 '미국 특허 4,053,301' 취득. 1985년 스티븐스 박사 은퇴 후 특허 권리 인수, 'Iron Carbide Development Corporation(ICDC)' 설립 마케팅 개시. 1988년 ICDC-호주 PACT Resources 합작 'Iron Carbide Holdings, Limited(ICH)' 설립. 1989년 서호주 운두위(Wundowie) 유휴 바나듐 플랜트 개조 파일럿 플랜트 건설(반응기 직경 1,830mm, 층 깊이 ~3,700mm, 일산 ~25톤).
1992년 뉴코어 라이선스 취득. 덴버 PLS Engineering(현 해리스 그룹)에 트리니다드 포인트 리사스 연산 30만 톤 플랜트 건설 위임. 1993년 착공, 자금 제한으로 PLS 설계 미완료→뉴코어 설계 완료. 일부 설비(열교환기 등) 비용 최소화.
1994년 9월 말 가동 개시. 공정 가스 압축기 문제→가동 중단, 냉각수 가동 유지. 이 기간 기술자 충전탑 레벨 센서 재보정→액위 경보 차단. 충전탑 밸브 닫힌 상태서 누수 수일간 미발견. 발견 즉시 배수했으나 손상 발생: 물이 배관→산화철 분진 혼입→열교환기 심각 오염. 1년 이상 세정 시도 실패.
뉴코어 추가 운영 문제 직면: (1) 공정 가스 배관 과소→설계 용량 65% 제한, (2) 유동층 반응기 튜에르 플레이트 가스 씰 빈번 파손, (3) 광석 가열 시스템 마모 실패→반응기 화학 조건 타협→품질·생산량 추가 제한, (4) 스크러버 회수 탱크 과소, (5) 제품 쿨러 유량 조절 시스템 불신뢰→고유지보수, (6) 제품 공압 리프트 시스템 불신뢰→빈번 정비, (7) 광석 공급 스크류 피더 과소, (8) 스크류 피더 패킹 글랜드 불량→심각 누유.
4년간 문제 해결 노력했으나 1998년 강가 하락→가동 중단. 2002년 플랜트 해체. 어려움에도 357,712톤 생산→공정 기술적 타당성 입증. 기계적 실패 경험→적절하고 신뢰성 있는 설비 필요성 재확인.
2차 상업화 시도: 퀄리테크 스틸 텍사스 코퍼스 크리스티 신규 플랜트. ICH 라이선스 취득했으나 미쓰비시 자금 지원으로 2개 반응기+파이프 그리드식 공정 가스 분배 시스템 변경 적용. 시운전 중 1999년 3월 모기업 파산→수천 톤만 생산, 1999년 중단, 2004년 해체.
프랭크 A. 스티븐스(박사 차남) 2010년 탄화철 공정 독점 권리 인수. 2011년 초 'International Iron Carbide LLC' 설립. 35개 특허 권리 보유. 신규 회사는 트리니다드·텍사스 1세대 플랜트 문제(긍정/부정 모두) 철저 분석→문서화 해결책 수립. 다수 해결책 독점적. 주요 해결책: (1) 견고한 쉘-튜브 열교환기 설계, (2) 풀 용량 달성 공정 가스 시스템 재설계, (3) 유동층 반응기·가스 분배 시스템 개선(플랜트 정지 내성 강화), (4) 튜에르 플레이트 가스 씰 이중화, (5) 광석 플래시 가열 시스템 도입(공압 이송 열물질, 최소 고체 재고로 빠른 시동/정지, 앵귤러 오프셋 제거→마모 방지, 모듈식 구조→정비 용이), (6) 스크러버 설계 변경(풀 용량 대응), (7) 제품 핸들링 단순화(제품 쿨러 진입 리프트 시스템 제거), (8) 기계적 컨베이어 대신 에덕터로 고체 이송.
현재 가동 중인 탄화철 생산 플랜트 없음. International Iron Carbide는 1세대 플랜트 경험(교훈) 기반 2세대 플랜트 설계 완성. 협력 파트너 모색 중.
반응기 내경 ~12m, 운전 온도 ~600°C. 공정 가스 본질적 H₂, CH₄ 구성. H₂로 반응기 프리보드 압력 4.5kg/cm² 절대압 유지. 압축기 재순환→표면 속도 0.92m/s 달성.
유동층 반응기서 H₂, CH₄가 가열 철광석→탄화철 전환. 산소+H₂→물, 탄소+철→탄화철. 전체 화학 반응식: 3Fe₂O₃ + 2CH₄ + 5H₂ = 2Fe₃C + 9H₂O. 이 식은 공정 내 전 반응 종합 요약. 반응 속도 상대적 느림→체류 시간 제강로 대비 장시간. 온도·압력 조정으로 단축 가능.
기상부 반응 3기본 성분: (1) H₂, (2) O₂, (3) C. 상호작용→H₂, H₂O, CO, CO₂, CH₄ 생성. 농도 결정 요인: (1) 개별 원소 질량비, (2) 시스템 온도, (3) 시스템 압력, (4) 접촉 시간.
주요 기상 반응 2가지: (1) 스팀 개질 반응 CH₄+H₂O=CO+3H₂(천연가스+증기→공정 필요 H₂ 생성), (2) 수성 가스 이동 반응 CO+H₂O=CO₂+H₂.
전체 반응물 고온 혼합→H₂, H₂O, CO, CO₂, CH₄ 함유 가스 혼합물 생성(소량 N₂ 포함). 기상 반응: 금속 철/탄화철 존재 시 촉매 작용. 상기 반응 C, H₂는 시약서 공급, O₂는 Fe₂O₃+3H₂=2Fe+3H₂O 반응으로 광석서 추출. 공정 가스 내 C, H₂ 상대 농도 제어→광석 O₂ 제거·C 첨가 탄화철 형성 촉진 가능.
탄화철 생성 반응 약한 흡열→600°C 유지 위해 공정 가스 633°C 가열 필요.
반응기: 밀상 유동층 운전. 공정 가스서 가스 버블 형성. 일측 원료 투입→타측 제품 배출. 내부 배플→고체 이송. 배플: 고체 쇼트서킷 최소화, 체류 시간 분포 균일화. 고체 체류 시간 ~16시간.
공정 가스 조성·온도·압력 계장 연속 모니터링. 비자연발화성 제품 생산→저장·수송 용이.
반응기 생산량 ~42톤/시간. 제품: 반응기·오프가스 사이클론 양쪽 록 호퍼 연속 배출(반응기 투입용과 유사)→제품 쿨러 통과.
초기 문제: 부두아르 반응(2CO=C+CO₂) 유래 프리 카본(그을음) 의도치 생성. International Iron Carbide는 프리 카본 생성 차단하면서 고품질 탄화철 생산 공정 조건 규명. 세부 사항 독점.
반응기 배출 탄화철: 2개 록 호퍼(반응기 투입용과 유사)→대기압 방출. 1기 ~3.5kg/cm² 열수신→타기 제품 쿨러(대기압) 배출. 록 호퍼 출구 ~590°C→제품 쿨러서 ~65°C 냉각. 가변 속도 배출 컨베이어→제품 쿨러 내 제품량 제어→건식 자기 분리기 이송. 자기 분리기: 해리된 뇌광 상당량 제거(통상 50%, 원료 광석 품질 의존).
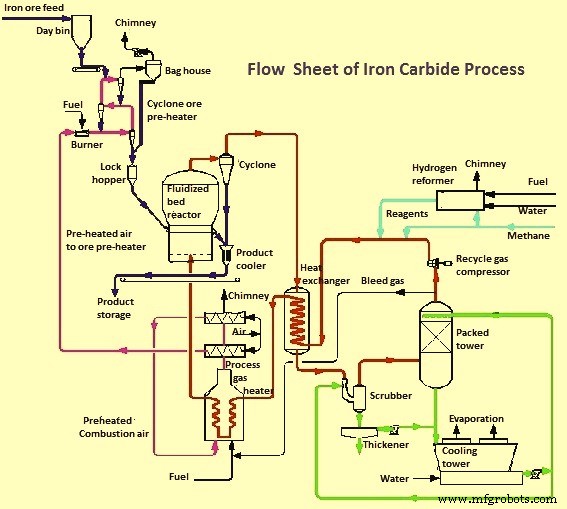
Fig 2 탄화철 제조 공정 개략 흐름도
가스 처리 시스템
공정 가스 반응기 출구 ~590°C. 내화물 라이닝 4기 병렬 사이클론(반응기 사이클론) 통과→반응기 배출 가스 동반 고체 대부분 제거. 사이클론 포집 미분(~36톤/시간) 중력→서지빈→반응기 재순환. 추가 고체: 록 호퍼 시리즈→제품 쿨러(65°C 이하, 통상 ~40°C)→자기 분리기 상류 제품과 합류.
반응기 사이클론 출구 가스: 4기 병렬 열교환기(공정 가스 열교환기)→150°C 냉각. 벤투리 스크러버+충전탑(패키드 타워)→~30°C 추가 냉각, 반응기 생성 수분 제거, 사이클론 탈출 잔류 미세분 제거→공정 가스 재순환 압축기 손상 방지 수준 미세분 저감.
충전탑 상부→재순환 압축기 전 재순환 공정 가스 소량 빼내기(블리드 가스)→회로 내 N₂ 축적 방지. 블리드량: 천연가스 N₂ 함량, 열 광석 투입 시 유입 N₂량 의존.
보충 시약 가스(통상 H₂+천연가스) 압축기 전 재순환 공정 가스 유입. 유동층 반응기 프리보드 압력→정확한 H₂ 투입량 결정. 공정 가스 CH₄ 농도→천연가스 첨가량 결정.
4기 가스-가스 열교환기: 반응기 배출 가스 냉각→압축기 배출 가스 ~520°C 가열. 공정 가스 히터: 블리드 가스+천연가스 연료→~630°C 추가 가열. 히터 배기→광석 가열기 연소 공기 예열 에너지 공급.
두 냉각수 시스템: (1) 직접 접촉 냉각수: 벤투리 스크러버·충전탑(가스 직접 접촉), (2) 간접 냉각수: 제품 쿨러, H₂ 리포머, 기타 부수 열교환기.
충전탑 출구 온수→접촉 냉각탑 직복귀 열제거. 벤투리 스크러버 출수→시크너 경유 고체 제거 후 재사용.
제품 품질과 환경성
공정 대표적 전환율 93% 탄화철. 대표적 광물·원소 조성: Fe₃C 91~96%, Fe(총) 89~93%, Fe(금속) 0.5~1%, SiO₂+Al₂O₃ 2~5%, Fe₃O₄ 2~5%, C(Fe₃C로서) 6~6.5%, O(Fe₃O₄로서) 0.5~1.5%. 탄화철 강자성→뇌광 물리적 해리(공정 전/중/후) 시 건식 자기 분리→최종 제품 뇌광 저감→철 품위 향상 가능.
광석 종류 따라 제품 분석 변동이나 유황(S) 유의량 없음. 인(P) 광석 종류 의존, 통상 P₂O₅ 형태 존재. 대부분 인→로 슬래그 이행, 제품 잔류 적음.
광석 잔류 원소: 산화물 형태 제품 잔류. 대부분 철광석 Cu, Ni, Cr, Mo, Sn 극미량→최종 제품 유의량 없음. 결과: 탄화철 매우 청정, 제강 시 유해 잔류 금속 희석 효과적, 일부 버진 철원 동반 유황 회피.
탄화철 1톤당 배터리 한계 대표 소요량: 철광석 1.42톤, 천연가스 350Mcal, 전기 400kWh, 물 1.2m³, 질소 10m³, 노동 0.22인시.
탄화철 환경 친화적, 막대한 환경 이점. 전 버진 철원 제강 공정 중 최저 탄소 배출: 강 1kg당 CO₂ 1.09kg만 배출. 기존 고로-BOF 2.01kg, 석탄基 DRI 3.09kg, 천연가스基 DRI-EAF 1.87kg 대비 현격 저감. 전량 스크랩 제강만 더 낮음.
탄화철 및 제조 공정 장점
EAF 최적 충전재: 6.0~6.5% C 함유, 버진 철광석 유래→유해 잔류 원소 극미량. 제강 사용 시 강 내 N₂, H₂ 저함량 달성
비자연발화성→안전·취급 용이
고밀도 입상 분말→용강 내 용이 용해. BOF/EAF 직접 주입 가능, 즉각 용해
철광석 응집 불필요→환경 친화적 공정
부산물: 물, CO₂만 발생. CO₂ 발생량 타 제강 공정 대비 대폭 저감. 대량 CO₂ 농축 가스 흐름으로 리포머 배출→격리/재활용 용이