


제조공정

산업 제조
지난 글에서 용접, 브레이징, 납땜을 비교했는데, 오늘은 용접(Welding)과 브레이징(Brazing)의 차이점을 심층 분석합니다. 두 공정 모두 금속 접합에 쓰이지만 적용 조건과 특성이 크게 다릅니다. 가장 본질적인 차이는 모재 용융 여부입니다.
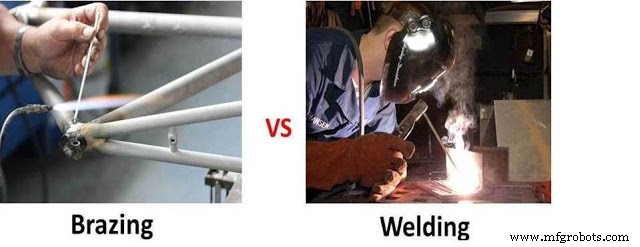
| 항목 | 용접 (Welding) | 브레이징 (Brazing) |
|---|---|---|
| 1. 접합 원리 | 모재를 용융시켜 필러 유무와 관계없이 융합 접합 | 모재 고체 상태 유지, 필러(브레이즈) 필수 사용으로 모세관 현상 이용 접합 |
| 2. 가열 온도 | 모재 용융점 이상 (~3,600℃) | 모재 용융점 훨씬 하단 (~600℃) |
| 3. 모재 물성 변화 | 열영향부(HAZ)에서 조직 변화, 경도·강도 변화 발생 가능 | 모재 물성 거의 변화 없음 |
| 4. 접합 강도 | 가장 강한 접합 (모재 강도 수준) | 용접보다 약함 (설계 시 안전율 고려 필요) |
| 5. 필러 메탈 필수 여부 | 선택 사항 (비필러 용접 가능) | 필수 (브레이즈 합금 사용) |
| 6. 세정 요구도 | 철저한 세정 필수 (산화물, 유분 제거) | 세정 권장하나 필수는 아님 (플럭스 산화 방지 역할) |
| 7. 이종 금속 접합 | 주로 동종 금속 접합에 적합 | 이종 금속 접합에 최적 (열팽창 계수 차이 완화) |
| 8. 적합 어셈블리 크기 | 대형 구조물·어셈블리에 적합 | 소형·정밀 어셈블리에 적합 |
| 9. 고온 내구성 | 고온 환경에서 접합부 강도 유지 | 고온에서 접합부 약화 (필러 용융점 한계) |
| 상황 | 추천 공정 | 이유 |
|---|---|---|
| 구조적 강도 최우선, 동종 금속, 대형물 | 용접 | 모재 융합으로 최대 강도 확보 |
| 이종 금속 접합, 열변형 최소화, 정밀 부품 | 브레이징 | 저온 공정으로 모재 손상 방지, 이종 금속 접합 용이 |
| 고온 사용 환경 (배기관, 터빈 등) | 용접 | 접합부 고온 강도 유지 |
| 전자/전기 부품, 얇은 판재, 복잡한 형상 | 브레이징 | 열변형 적고 미세 접합 가능 |
용접과 브레이징은 '어느 쪽이 더 좋은가'가 아니라 '용도에 맞는 공정인가'로 판단해야 합니다. 설계 단계에서 접합 요구사항(강도, 온도, 소재, 크기, 비용)을 명확히 정의하고 최적 공정을 선정하세요.
제조공정
납땜과 브레이징의 차이점 납땜(soldering)과 브레이징(brazing)은 모두 서로 다른 접합 조건에서 사용되는 금속 접합 공정입니다. 두 공정 모두 보충재를 사용하고 임계 온도 이하에서 수행되기 때문에 구별하기가 혼란스러울 수 있습니다. 오늘은 납땜과 브레이징의 차이점을 명확히 설명하여 두 공정을 확실히 이해할 수 있도록 하겠습니다. 가장 기본적이고 주요한 차이점은 납땜은 전기적 부하를 견딜 수 있는 전기적으로 강한 접합을 만드는 데 사용되고, 브레이징은 기계적 하중과 응력을 견딜 수 있는 기계적으로 강한 접합을 만드는 데
정밀 금속 제조 공정에 대한 지식이 제한적이라면 용접과 금속 제조를 혼동하기 쉽습니다. 하지만 둘은 명확히 다릅니다. 용접은 두 금속을 열로 녹여 접합하는 단일 공정인 반면, 금속 제조는 원자재를 완제품으로 만드는 전체 공정을 뜻합니다. 금속 제조 (Metal Fabrication) 항공우주부터 식품 서비스까지 거의 모든 산업에 적용됩니다. 기계, 난간, 도어 힌지, 식품 가공·생산 라인 장비 등 수많은 제품이 금속 제조로 탄생합니다. 다양한 금속 소재와 용도에 맞춰 절단, 벤딩, 코팅, 열/화학 처리, 조립(용접 포함), 유지보