방전가공(Electrical Discharge Machining, EDM)은 전기 스파크를 이용해 공작물에서 금속을 제거하는 비전통 가공 방식입니다. 전극과 공작물 사이에 고주파 전류를 흘려 미세한 스파크를 발생시키고, 이때 발생하는 열에너지로 금속을 녹여 증발시키는 원리입니다. 이 공정은 절연유(유전체 유체) 내에서 이루어지며, 경도와 관계없이 전도성 재료라면 모두 가공 가능하다는 것이 가장 큰 특징입니다.
기본 원리
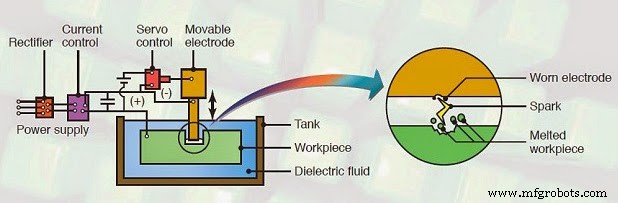
EDM은 스파크 발생과 스파크 침식에 의한 금속 제거 원리로 작동합니다. 전극과 공작물 사이 미세한 간격(사람 머리카락 두께 정도)에서 고전압 펄스가 인가되면 절연 파괴가 일어나며 스파크가 발생합니다. 이 스파크는 수만 도의 고온을 순간적으로 만들어 접촉 부위의 금속을 용융·증발시킵니다. 제거된 금속은 미세 칩 형태로 유전체 유체에 부유하다가 플러싱 시스템에 의해 배출됩니다.
방전가공(EDM) 원리도
주요 장비 구성
전원 장치 (Power Supply)
전극과 공작물 사이에 고주파 펄스 전류를 공급해 스파크를 생성합니다. 펄스 폭, 피크 전류, 휴지기 등을 정밀 제어해 가공 정도와 속도를 조절합니다.
유전체 유체 공급 및 플러싱 시스템
절연유(주로 케로신 또는 탈탄수소유)는 세 가지 역할을 수행합니다: (1) 스파크 발생을 위한 절연 매체, (2) 가공 칩 배출을 위한 플러싱 매체, (3) 전극과 공작물 냉각. 지속적인 유체 순환으로 단락(아크 방전)을 방지하고 가공 면 품질을 확보합니다.
공구(전극) 및 공구 홀더
전극도 스파크에 의해 마모되므로 내마모성, 가공성, 비용을 고려해 선정합니다. 대표적인 전극 재료는 구리(Cu), 텅스텐 합금, 주철, 강철, 은-텅스텐 합금, 흑연 등이 있습니다. 형상 가공이 용이한 흑연이 복잡한 형상에, 구리가 정밀 가공에 주로 쓰입니다.
공작물 및 공작물 홀더
전도성이 좋은 금속만 가공 가능하며, 공작물의 경도는 가공 가능 여부에 영향을 주지 않습니다. 따라서 열처리 후 경화된 부품도 변형 없이 가공할 수 있습니다.