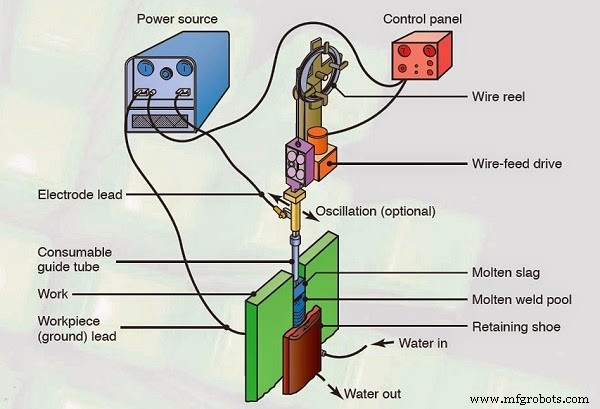
일렉트로슬래그 용접은 아크 용접과 저항 용접의 원리를 결합한 비전통 용접 공정으로, 두꺼운 후판(최대 80mm 이상)을 수직 방향으로 단일 패스(single pass)로 접합하는 데 특화되어 있습니다. 초기에 아크로 플럭스를 녹여 용융 풀을 형성한 뒤, 이 용융 슬래그를 통한 저항 열로 지속적으로 용가재를 녹여 접합부를 채웁니다.
작동 원리
1단계 - 아크 개시: 용접 와이어와 베이스 메탈 사이에 아크를 발생시켜 플럭스를 녹이고 초기 용융 풀을 만듭니다. 2단계 - 저항 가열 전환: 용융 슬래그(플럭스)를 통해 전류가 흐르면서 줄 열(Joule heating)이 발생, 이 열로 연속 공급되는 와이어를 녹여 용접부를 채웁니다. 3단계 - 응고 및 상승: 양측의 물냉각 구리 슈(copper shoe)가 용융 금속을 가두고 응고시키며, 용접 헤드와 구리 슈가 함께 상승하면서 수직 이음부를 완성합니다.
일렉트로슬래그 용접 공정 개요도
작동 순서
모재 판재를 수직으로 세우고 일정한 간격(용접 홈)을 유지해 고정합니다.
와이어 전극과 모재 사이에 아크를 발생시켜 플럭스를 녹이고 초기 용융 풀 형성
물냉각 구리 슈가 양측에서 용융 금속을 가두며 응고 유도
용융 슬래그를 통한 저항 열로 와이어 연속 용융·공급
와이어 공급 롤러와 구리 슈가 동기 상승하며 전체 이음부 완성
판 두께에 따라 단일 패스 또는 다중 패스 적용
주요 적용 분야
두께 30~300mm 후판 수직 이음: 선박 건조, 압력 용기, 저장 탱크, 대형 파이프
대형 주단조품 접합: 터빈 로터, 발전기 프레임, 중장비 프레임
교량, 해양 구조물, 해양 플랜트 대형 구조물 제작
원자로 압력 용기, 화력 발전소 보일러 드럼 등 고신뢰성 구조물
장점
극후판 단일 패스 용접으로 생산성 매우 높음
냉각 속도가 느려 저온 균열(수소 균열) 발생 위험 낮음
슬래그 보호로 기공, 슬래그 혼입 등 결함 최소화
반자동화로 운전 숙련도 의존도 낮음
홈 가공비 저렴 (단일 V 홈 또는 평행 홈으로 가능)
용착 효율 높고 스패터 거의 없음
단점
입열량이 매우 커 모재 열영향부(HAZ) 거대화 → 인성 저하 우려
과열로 인한 주조 조직(주상정) 형성으로 인성·내충격성 저하 가능
수직 업힐 용접만 가능 → 자세 제약 큼
고온 장시간 유지로 변형·잔류 응력 관리 필요
구리 슈 냉각수 누수 시 치명적 결함 발생 위험
비철금속, 얇은 판재에는 부적합
ESW는 후판 수직 이음의 '왕'이라 불릴 만큼 대형 구조물 제작에 필수적이지만, 열영향부 인성 확보를 위한 후열처리(정상화, 템퍼링)나 제어 냉각, 다층 용접 시 인터패스 온도 관리 등 공정 제어가 매우 중요합니다. 현대에는 내마모성 오버레이 용접, 이종 금속 접합(스테인리스 클래딩 등)에도 응용 범위가 확대되고 있습니다.