전기화학 가공(ECM): 원리, 공정, 장비, 응용, 장단점 완벽 가이드
전기화학 가공 (Electrochemical Machining - ECM)
오늘은 전기화학 가공의 원리, 작동, 장비, 응용, 장단점을 다이어그램과 함께 알아보겠습니다. 전기화학 가공은 금속이 전기화학적 용해로 제거되는 비전통 가공 공정입니다. 현재 유리한 작동으로 많은 산업에서 널리 사용. 이 공정은 도금 공정의 역공정으로 볼 수 있습니다.
전기화학 가공 원리
전기화학 가공은 패러데이 전기분해 법칙에 기반. 두 전극을 전도성 액체/전해질 채워진 용기에 놓고 고전류 직류 전압 인가 시, 금속이 양극(anode, +단자)에서 고갈되어 음극(cathode, -단자)에 도금. 이것이 전기화학 가공 기본 원리. 이 공정에서 공구는 배터리 음극(음극 역할), 공작물은 양극(양극 역할) 연결. 둘 다 작은 간격 두고 전해질 용액에 배치. 직류 전류 공급 시 공작물에서 금속 제거. 이것이 전기화학 가공 기본 기초.
 |
| 전기화학 용접 다이어그램 |
장비 (Equipment)
전원 공급 장치 (Power Supply)
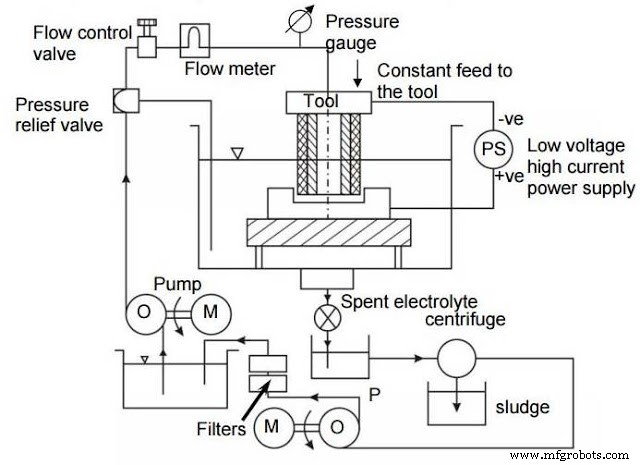
ECM 공정에서 약 40,000A 높은 직류 전류, 약 10~25V 낮은 전위차 바람직. 전극은 가공 바람직한 간극(inter-electrode gap) 유지. 간극 너무 작으면 아크 발생, 너무 크면 가공 부적합. 약 1mm. 이 고전류 직류는 3상 교류를 실리콘 제어 정류기(SCR)로 직류 변환하여 생성.
전해질 공급 및 세정 시스템 (Electrolyte Supply and Cleaning System)
배관 시스템, 저장 탱크, 펌프, 제어 밸브, 압력 게이지, 가열/냉각 코일 등 구성. ECM 공정에서 공작물 제거 금속 슬러지 형성 → 전해질에서 제거 필요. 이 시스템이 전해질 용액 유량과 세정 제어. 배관은 스테인리스강, 유리섬유강화플라스틱, 플라스틱 라이닝 연강 등 내식성 재료. 탱크 용량 10,000A 전류당 약 500갤런.
공구 및 공구 이송 시스템 (Tool and Tool Feed System)
공구는 장기간 부식 환경 견뎌야 하므로 내식성 재료 제작. 높은 열전도도, 쉬운 가공성 필요. 공작물 치수 정밀도·표면 조도 공구 치수 직접 의존. 가공 불필요 공구 부분 적절 절연 필요(절연 부족 시 원치 않는 가공→치수 부정확).
공작물 및 공작물 고정 시스템 (Workpiece and Work Holding System)
이 공정에서 공작물 우수 전기 전도체여야 함. 전도성 재료만 ECM 가공 가능. 공작물 양극 역할. 공작물 고정 장치 비전도성 필요.
전기화학 가공 작동
전기화학 가공은 도금 공정 역으로 작동. 금속 양극→전해질 제거→전해질 내 반대 이온 반응→슬러지 형태 변환. 공정 순서:
- ECM에서 공구에 도금 안 되고 공구 형상 불변 되도록 전해질 선택. 일반적으로 물에 녹인 NaCl 사용.
- 공구 음극, 공작물 양극 연결.
- 전극 간 전류 흐르면 양극/공작물, 음극/공구에서 반응 발생. 저탄소강 가공 예로 이해.
- 전위차로 전해질 이온 해리 발생.
NaCl ↔ Na⁺ + Cl⁻ H₂O ↔ H⁺ + OH⁻
- 공작물-공구 간 전위차 인가 시 양이온→공구, 음이온→공작물 이동.
- 수소 이온 공구 도달 → 전자 획득→기체 변환→환경 방출.
- 수소 이온 공구서 전자 획득→전자 부족 발생. 보상 위해 공작물(양극)서 제1철 이온 생성→혼합물 동일 전자 공급.
2H⁺ + 2e⁻ = H₂ ↑ (음극) Fe = Fe²⁺ + 2e⁻ (양극)
- 제1철 이온 반대쪽 염소/수산기 이온 반응→슬러지 형태로 침전.
Fe ↔ Fe²⁺ + 2e⁻ Fe²⁺ + 2Cl⁻ ↔ FeCl₂ Fe²⁺ + 2OH⁻ ↔ Fe(OH)₂ FeCl₂ + 2OH⁻ ↔ Fe(OH)₂ + 2Cl⁻
- 철/제1철 전해질 용출 → 가공 공정 완료. 원자 단위 가공 → 매우 높은 표면 조도.
더 나은 이해 위해 다음 영상 시청.
응용 (Application)
- 디스크 또는 터빈 로터 블레이드 가공
- 매우 얇은 벽 콜릿 슬로팅
- 내부 캠 내부 프로파일 생성
- 위성 링, 커넥팅 로드 생산, 기어 및 롱 프로파일 가공 등
장점과 단점
장점 (Advantages)
- 매우 복잡한 표면 가공 가능
- 단일 공구로 다수 공작물 가공 가능. 이론상 공구 마모 없음
- 금속 가공이 공구 강도/경도 독립적
- 매우 높은 표면 조도
단점 (Disadvantages)
- 기계 초기 비용 높음
- 설계 및 툴링 시스템 복잡
- 가공 표면 피로 물성 저하 가능
- 비전도성 재료 가공 불가
- 블라인드 홀 가공 불가
- 기존 가공 대비 공간/바닥 면적 많이 필요
이상으로 전기화학 가공의 원리, 작동, 장비, 응용, 장단점을 알아보았습니다. 궁금한 점이 있으시면 댓글로 문의해 주세요. 유익했다면 소셜 네트워크에 공유해 주세요. 읽어주셔서 감사합니다.



