주조 패턴 허용차(Pattern Allowance): 종류, 이유, 설계 가이드
패턴 허용차(Pattern Allowance)란?
패턴(주형 원형)은 최종 주물보다 약간 크게 만듭니다. 이 치수 차이를 '허용차(allowance)'라 하며, 주조 공정 특성(수축, 가공, 탈형 등)에 의한 불가피한 치수 변화를 보상하기 위함입니다. 정확한 허용차 설계가 주물 치수 정밀도와 가공비 절감의 열쇠입니다.
주요 허용차 종류
1. 수축 허용차 (Shrinkage Allowance) - 가장 중요
금속이 액체→고체→상온 냉각되며 부피/선형 수축하는 것을 보상. 3단계 수축:
- 액체 수축: 용융→응고 개시. 라이저로 보상
- 응고 수축: 상변태 부피 감소. 라이저/칠로 보상
- 고체 수축(선수축): 응고 후 상온까지 냉각. 패턴 확대로만 보상 가능
대표 선수축률(%): 회주철 0.8~1.0, 탄소강 1.5~2.0, 알루미늄 1.0~1.3, 황동 1.5, 마그네슘 1.5~2.0. 형상·두께·냉각 속도에 따라 조정.
2. 탈형 경사 (Draft Allowance / Taper)
패턴을 주형에서 빼낼 때 평행면이 손상되지 않게 하기 위해 수직 방향면에 경사(테이퍼) 부여. 통상 1°~3°(목형 1~2°, 금형 0.5~1.5°). 내부 면은 더 큰 경사 필요. CAD 설계 시 자동 적용 권장.
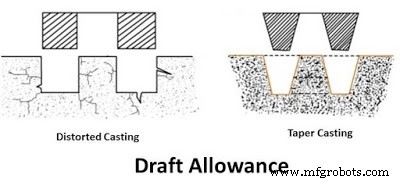 탈형 경사 적용 예시
3. 가공 허용차 (Machining/Finish Allowance)
주물 표면 거칠기(Ra 12.5~25μm), 치수 편차(±1~3mm) 보정 위해 여유 두께 부여. 통상 2~10mm (크기·정밀도·가공법 따라). CNC 가공 시 최소화 가능. 과대 허용차는 가공비↑, 과소는 불량 위험.
4. 변형 허용차 (Distortion/Camber Allowance)
얇은 판, V/U 형상, 비대칭 형상 주물은 냉각 수축 불균일·주형 저항으로 휨 발생. 이를 상쇄하도록 패턴에 역변형(캠버) 미리 부여. 경험적/해석적(CAE 시뮬레이션) 결정.
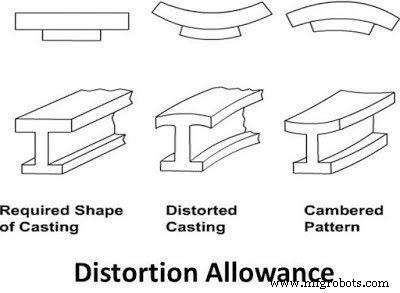 변형 허용차: 휨 방지용 역캠버 부여
5. 탈형 흔들기 허용차 (Rapping/Shake Allowance)
패턴 탈형 시 주형 공동이 살짝 커지는 현상 보상. 패턴을 실제 치수보다 약간 작게 제작 (음의 허용차). 통상 0.5~1.5mm. 진동 탈형기 사용 시 더 큼.
허용차 결정 시 고려사항
- 합금 종류·성분 (수축률 DB 구축 필수)
- 주물 형상·육두께 분포 (두꺼운 부위 수축↑)
- 주형 재료·강도 (사형 vs 금형 vs 셸 몰드)
- 냉각 조건 (칠, 라이저, 주탕 온도)
- 후가공 범위·정밀도 요구사항
- CAE 시뮬레이션(ProCAST, Magma, AnyCasting 등) 활용 권장
패턴 허용차는 '주조 설계의 DNA'입니다. 경험치만 의존하지 말고, 재료별·공정별 실측 데이터베이스 구축과 CAE 시뮬레이션 검증을 병행해 초도품 성공률을 높여야 합니다. 3D 프린팅 패턴(바인더 제트, SLA 등) 도입으로 패턴 제작 리드타임 단축과 복잡 형상 허용차 검증이 용이해지고 있습니다.



