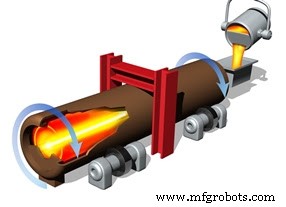
원심 주조는 회전하는 금형에 용융 금속을 부어 원심력으로 금속을 금형 외벽으로 밀어붙여 응고시키는 주조법입니다. 1807년 영국 A.G. 에크하르트 발명, 20세기 초 특허. 중공 원통형 제품(파이프, 튜브, 부시, 링)을 고밀도·고기계적 특성으로 양산하는 데 최적입니다.
작동 원리
금형이 중심축 중심으로 고속 회전(보통 300~3,000 rpm)하면 용융 금속에 원심력(F = mω²r)이 작용해 외벽으로 밀착됩니다. 비중 큰 금속은 외측, 가벼운 슬래그/산화물/가스는 내측(중심부)으로 분리돼 순수한 치밀 조직 획득. 금형 회전 지속하며 방향성 응고(directional solidification) 유도.
원심 주조 원리: 회전 금형 + 원심력 → 치밀 조직 + 중심부 불순물 분리
주요 3가지 종류
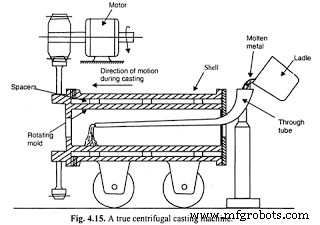
진원심 주조 (True Centrifugal Casting)
코어 없이 순수 원심력으로 중공 원통 형성. 금형 수평/수직 회전. 파이프, 튜브, 부시, 라이너, 피스톤 링 등 축대칭 중공 제품. 내경은 회전 속도·금속량으로 제어.
진원심 주조: 코어리스 중공 원통 성형
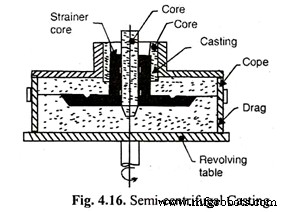
반원심 주조 (Semi-centrifugal Casting)
금형 수평 배치, 수직축 회전. 중심에 코어 삽입으로 중공부 형성. 외곽은 원심력, 중심부는 중력 주입 보완. 기어 블랭크, 플라이휠, 풀리 등 대형 축대칭품.
반원심 주조: 코어 병용 대형 축대칭품
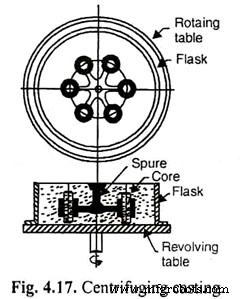
원심 주입 (Centrifuging)
중앙 스프루에서 방사형 게이트로 다중 금형 공동 연결. 고압 원심 주입으로 비축대칭 소형품 다수 동시 주조. 보석, 치과 합금, 소형 정밀 부품.
원심 주입: 다공동 동시 주조
주요 적용 분야
항공우주: 제트 엔진 링, 플랜지, 압축기 케이싱, 터빈 베어링 쉘
자동차: 기어 블랭크, 실린더 라이너, 피스톤 링, 브레이크 드럼
일반 기계: 롤러(압연기), 베어링, 부시, 밸브 바디
전력/전자: 개폐기 부품, 전극 소재
배관: 고압 파이프, 이음쇠, 원자로 배관
장점
치밀 조직, 기공/수축공 없음 → 고기계적 특성 (인장강도 10~15% 향상)
단방향 응고로 주조 결함 최소화
코어 불필요 (진원심) → 코어 비용/노동력 절감
게이트/러너 시스템 불필요 → 수율 95% 이상
불순물 중심부 분리 → 기계 가공으로 쉽게 제거
저온 주탕 가능 → 에너지 절감, 금형 수명 연장
대량 생산 자동화 용이
단점
축대칭 형상만 가능 (비대칭/복잡 형상 불가)
내경 표면 거칠기 나쁨 (슬래그 층 제거 가공 필요)
장비비 고가 (회전 금형, 고속 모터, 동밸런스 정밀 제어)
모든 합금 적용 불가 (납, 아연 등 저융점/고휘발성 원소 합금 곤란)
응고 시간·온도 분포 제어 어려움 (두께·회전수·주탕온도 복합 영향)
고숙련 운전원 필요
원심 주조는 '원심력의 마법'으로 중공 원통 부품의 금 표준 공정입니다. 특히 고압·고온·부식 환경용 무결점 파이프/튜브/링 생산에서 샌드 주조, 단조, 압출 대비 압도적 우위를 가집니다. 최근에는 기능성 기울기 재료(FGM) 제조, 나노 강화 복합재 원심 주조 등 첨단 소재 제조로 확장 중입니다.