


제조공정

산업 제조
가스 용접(옥시-아세틸렌)에서 산소와 연료 가스 혼합 비율에 따라 세 가지 특징적 불꽃이 생성됩니다. 불꽃 종류는 용융 풀 화학 반응(산화/탄화/중성), 온도 분포, 용접 품질을 결정하므로 재료·용도에 맞춰 정확히 설정해야 합니다.
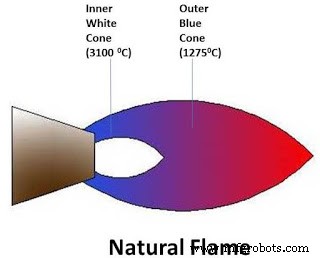
혼합비: 산소 : 아세틸렌 ≈ 1 : 1 (부피비)
구조: 내염(백색, ~3,100°C) + 외염(청색, ~1,275°C) 2존
특징: 연소 완전, 화학적 중성, 금속에 산화/탄화 작용 없음. 연소 생성물 CO₂, H₂O만 발생.
용도: 연강, 스테인리스강, 주철, 구리, 알루미늄 등 일반 용접. 가장 범용.
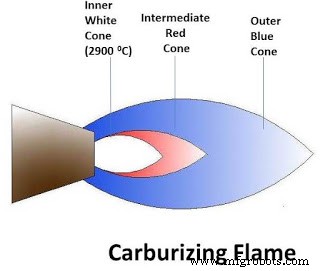
혼합비: 산소 < 아세틸렌 (연료 과잉)
구조: 내염(백색) + 중간염(적색, 페더) + 외염(청색) 3존. 내염 온도 ~2,900°C (중성보다 낮음)
특징: 미연소 탄소(C, C₂) 포함 → 금속에 탄소 침투(탄화). 그을음 발생, 조용한 연소음.
용도: 중탄소강, 고탄소강, 니켈 합금, 경면 용접, 브레이징, 경화층 형성 원할 때. 금지: 탄소 흡수 민감 재료(크롬강, 일부 스테인리스).
혼합비: 산소 > 아세틸렌 (산소 과잉)
구조: 내염(뾰족, 백색, ~3,300°C) + 외염(청색) 2존. 내염 짧고 선명. 최고 온도.
특징: 과잉 산소 → 금속 표면 산화, 산화막 형성. 시끄러운 휘파람 소리.
용도: 무산소 동 합금(황동, 청동), 아연 도금강, 망간강, 주철 브레이징. 금지: 일반 강재(산화 결함, 기공 유발).
| 재료 | 추천 불꽃 | 비고 |
|---|---|---|
| 연강, 저탄소강 | 중성 | 기본 |
| 중/고탄소강 | 약간 탄화 | 탄소 보충, 경화 방지 |
| 스테인리스강 | 중성~약산화 | 크롬 산화 방지 |
| 주철 | 중성~약탄화 | 흑연 분해 보상 |
| 구리, 황동, 청동 | 산화 | 아연 산화 방지, 유동성↑ |
| 알루미늄 | 중성~약탄화 | 산화막 파괴, 다공 방지 |
| 브레이징(황동) | 산화 | 플럭스 활성화, 모재 보호 |
불꽃 제어는 가스 용접 품질의 '심장'입니다. 숙련자는 불꽃 색·형상·소리만으로 최적 상태를 판단합니다. 초보자는 산소/연료 압력 게이지 수치와 불꽃 형상 매뉴얼을 병행 참조하며 감을 익혀야 합니다. 최신 자동 가스 용접기/로봇은 분광 분석·열화상 카메라로 실시간 불꽃 모니터링·제어합니다.
제조공정
오늘은 가스 용접에 사용되는 용접 화염의 종류에 대해 알아보겠습니다. 이전 게시물에서 가스 용접을 다뤘습니다. 이 용접 공정에서는 가스와 연료를 연소시켜 고온 화염을 생성하고, 이를 이용해 용접 조인트를 만듭니다. 화염은 용접 조인트 생성에 주도적인 역할을 하며, 용접 특성은 화염에 크게 의존합니다. 화염에는 중성 화염, 탄화 화염, 산화 화염 세 가지 유형이 있습니다. 중성 화염은 연료와 산소의 동기화된 혼합, 탄화 화염은 연료 과다, 산화 화염은 산소 과다입니다. 용접 조건에 따라 다른 재료에 다른 화염을 사용합니다. 용접 화염
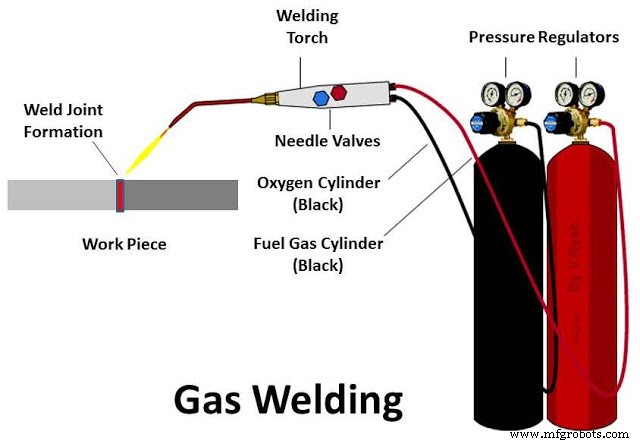
산소아세틸렌 용접은 보통 가스 용접 또는 옥시퓨얼 용접(OFW)이라고 불리며, 산소와 아세틸렌의 연소에 의존하는 공정입니다. 휴대용 토치나 블로우파이프 내에서 적절한 비율로 혼합되면 약 5,792°F(3,200°C)의 상당히 뜨거운 불꽃이 형성됩니다. 이 뜨거운 불꽃은 용접할 부품의 금속면을 녹여 용융 금속이 서로 흘러들어 결합해 연속적인 조각을 형성합니다. 산소아세틸렌 불꽃의 화학적 조성은 산소와 아세틸렌의 부피 비율을 조절해 조정할 수 있습니다. 이로써 중성, 산화, 탄화의 세 가지 독특한 불꽃 설정이 생성됩니다. 용접은 일반