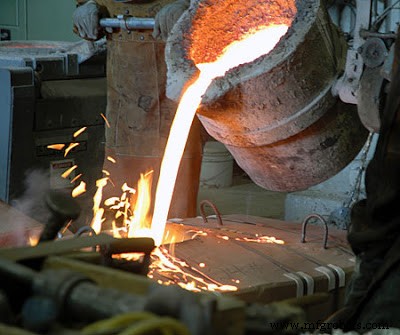
주조는 용융 금속을 원하는 형상의 공동(mold cavity)에 부어 응고시켜 제품을 얻는 제조 공정입니다. 인류 가장 오래된 금속 가공법(청동기 시대~)이자, 현재도 복잡 형상, 대형품, 난가공 재료, 복합 소재 제조에 대체 불가능한 핵심 공정입니다. 선반 베드, 엔진 블록, 터빈 케이싱, 밸브 바디 등 주요 기계 부품 다수가 주조품입니다.
주조 공정 흐름: 용해 → 주탕 → 응고 → 탈사 → 세정 → 열처리 → 검사
공통 작업 절차
원료 선별·배합 → 전기로/유도로/큐폴라에서 용해·정련
주형 제작(사형, 금형, 셸, 정밀주조 등) → 패턴 탈형 → 코어 세팅 → 주형 조립
주탕(용융 금속 주입) → 응고·냉각 (방향성 응고 제어: 칠, 라이저)
탈사(주형 파괴/개방) → 쇼트 블라스팅 등 세정
게이트/라이저 절단, 열처리, 기계 가공, 표면 처리, 검사
장점
형상 자유도 최고: 내부 공동, 복잡 형상, 대형품 일체 제작 가능
크기 무제한: 수 그램~수백 톤 (주조기/주형 규모만 있으면)
거의 모든 금속 합금 적용 가능
등방성 조직 (단조 대비 방향성 없음)
단위 중량당 비용 최저 (대량/대형 시)
복합 재료(이종 금속 주입, 세라믹 삽입 등) 구현 용이
설계 변경 용이 (패턴/금형 수정만으로)
단점
표면 거칠기 나쁨 (Ra 6.3~25μm) → 기계 가공 필수
주조 결함 내재 위험: 기공, 수축공, 슬래그 혼입, 냉간절리, 가스공 등
피로강도·충격인성 단조/압연 대비 낮음 (주조 조직 특성)
대량 소형품 시 금형비 부담, 다이캐스팅/정밀주조로 대처
치수 정밀도 한계 (일반 사형 ±1~3mm)
환경 부하: 분진, 흄, 폐사, 폐수 발생
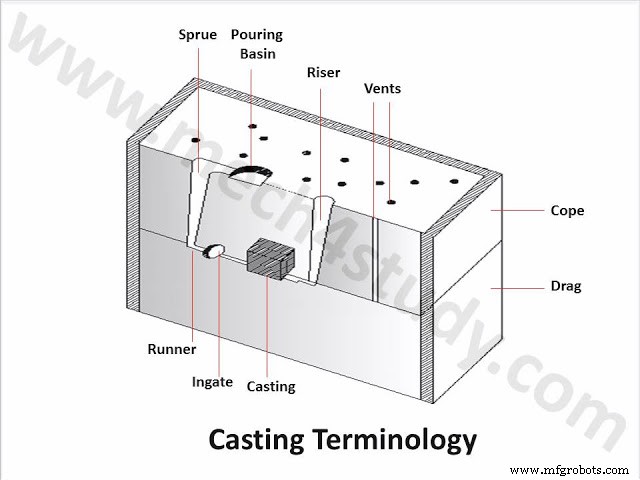
핵심 주조 용어 (Casting Terminology)
사형 주조 금형 구성 요소 용어
용어
정의/기능
플라스크 (Flask)
주형사를 담는 틀. 코프/드래그/첵스 분리로 패턴 탈형 용이
코프 (Cope)
플라스크 상부
드래그 (Drag)
플라스크 하부
첵스 (Cheeks)
3분할 이상 시 중간 플라스크
패턴 (Pattern)
주물 형상 복제품. 목재/금속/왁스/수지
주탕구 (Pouring Basin)
용융 금속 유입 깔때기
스프루 (Sprue)
주탕구→러너 연결 수직 통로. 테이퍼 형상으로 유속 제어
러너 (Runner)
수평 유로. 스프루→게이트 연결
게이트/인게이트 (Ingate)
공동 진입구. 유속·방향 제어, 슬래그 트랩 역할도
라이저 (Riser/Feeder)
응고 수축 보상용 용융 금속 저장소. 톱/블라인드/사이드 라이저
코어 (Core)
내부 공동 형성용 모래 구조물. 챕릿으로 지지
챕릿 (Chaplets)
코어 지지용 금속 핀. 용융 금속과 융합돼 잔류
칠 (Chills)
국부 급랭용 금속 조각. 방향성 응고 유도, 수축공 방지
벤트 (Vents)
가스 배출용 미세 통로. 기공 방지
주요 주조 방식 비교
방식
금형
정밀도
생산성
적용
사형 주조
모래(벤토나이트/수지)
낮음
저~중
단품~중량, 대형, 전재료
금형 주조
금속 영구금형
중간
고
중량, 비철(Al, Mg, Zn)
다이캐스팅
고압 금형
높음
초고속
대량, 소형, Al/Zn/Mg
정밀 주조(인베스트먼트)
세라믹 쉘(왁스 패턴)
최고
저~중
복잡, 정밀, 내열합금
셸 몰드
수지 코팅 모래
높음
중
중량, 정밀, 강/비철
원심 주조
회전 금속 금형
중간
중
중공 원통, 파이프, 링
주조는 '액체에서 고체로, 형상의 자유를 얻는 기술'입니다. CAE 시뮬레이션(주탕 충전, 응고, 열응력, 변형 예측), 3D 프린팅 금형/코어/패턴, 지능형 주탕 제어, 품질 이력 관리 시스템 등 디지털 기술 융합으로 '스마트 주조' 시대가 열리고 있습니다. 설계 단계부터 주조성(Design for Casting) 검토가 필수입니다.