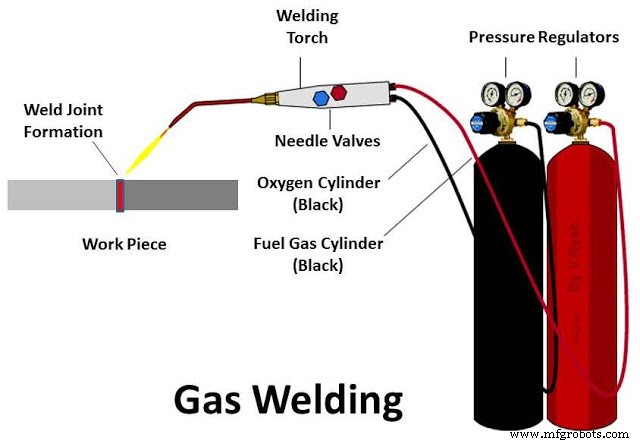
가스 용접은 연료 가스(주로 아세틸렌)와 산소를 연소시켜 고온 불꽃(약 3,100°C)을 만들고, 이 열로 모재와 필러 로드를 용융·융합시키는 액상 용접법입니다. 19세기 말 개발돼 20세기 초중반 산업 용접 주력 공정이었으나, 아크 용접(MIG/TIG/SAW)에 밀려 현재는 박판, 배관, 수리, 현장 작업, 예술 용접 등에 특화돼 사용됩니다.
작동 원리
C₂H₂ + 5/2 O₂ → 2CO + H₂O + 열 (1차 연소, 내염)
CO + 1/2 O₂ → CO₂ + 열 (2차 연소, 외염)
총 발열량 약 1,300 kcal/L (아세틸렌 기준). 불꽃 온도 분포와 화학성(중성/탄화/산화)으로 용융 풀 제어.
가스 용접 장비 구성: 산소/아세틸렌 실린더, 레귤레이터, 호스, 토치, 팁
주요 장비
용접 토치 (Welding Torch)
산소/연료 가스 혼합실, 니들 밸브(개별 유량 조절), 팁(노즐, 구멍 크기로 유량/열량 제어). 팁 번호 = 구멍 직경(1/1000 inch 단위).
가스 용접은 '불꽃을 다루는 장인의 기술'에서 '특수 목적의 틈새 공정'으로 위상이 변했습니다. 하지만 전기 없는 현장, 박판 수리, 브레이징, 예술 작업, 교육 실습에서는 여전히 대체 불가능한 가치를 가집니다. 아세틸렌 대체 연료(프로판, 프로필렌, MAPP, 수소) 개발로 안전성과 경제성 개선도 진행 중입니다.