센터리스 연삭(Centerless Grinding) 완전 해설: 원리, 내부/외부, 센터 연삭과의 차이
센터리스 연삭(Centerless Grinding)은 공작물을 센터(센터 홀)나 척(Chuck)으로 고정하지 않고, 연삭휠(Grinding wheel) + 레귤레이팅 휠(Regulating wheel) + 워크 레스트 블레이드(Work rest blade) 3요소로 지지·구동·가공하는 독창적인 연삭 방식입니다. 공작물 회전 구동이 레귤레이팅 휠 마찰력에 의존하므로 '센터리스(무심)'라 부릅니다.
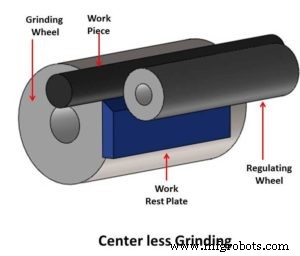
외부 센터리스 연삭 (External Centerless Grinding) - 표준형
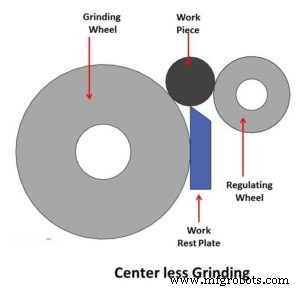
3요소 메커니즘
- 연삭휠(Grinding Wheel): 고속 회전(주로 30~35 m/s). 실제 절삭 수행. 고정 축.
- 레귤레이팅 휠(Regulating Wheel): 고무/수지 결합제, 저속 회전(10~50 rpm). 공작물에 횡압(Lateral pressure) 가해 미끄러짐 방지 + 회전 구동 + 직진 이송(Through-feed) 제공. 축 가변 틸트 가능.
- 워크 레스트 블레이드(Work Rest Blade): 공작물 하단 지지. 각도(보통 30°)와 높이 정밀 조절로 공작물 중심고 제어 → 원통도/치수 결정.
이송 방식 (Feed Modes)
- 스루피드(Through-feed): 공작물이 레귤레이팅 휠 기울기(보통 1~5°)에 의해 축방향 연속 이송되며 연삭. 원통형 샤프트, 핀, 롤러 등 대량 생산에 최적. 가장 일반적, 최고 생산성.
- 인피드(In-feed / Plunge feed): 공작물 축방향 이송 없이 연삭휠이 방사향으로 절입. 계단축, 플랜지 부착축, 복잡 형상 단면 가공용. 레귤레이팅 휠 기울기 0°.
- 엔드피드(End-feed): 공작물이 정지점에서 연삭 구역 진입 후 후퇴. 테이퍼 형상 가공용.
내부 센터리스 연삭 (Internal Centerless Grinding)
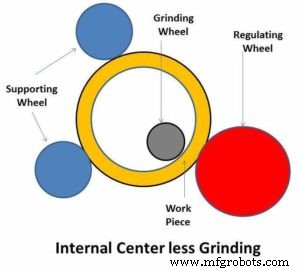
구멍 내경 가공용. 구조가 복잡하여 4휠 시스템 사용:
- 연삭휠(내부): 공작물 내부에 위치, 내경 연삭
- 레귤레이팅 휠(외부): 공작물 외주 구동/지지
- 서포트 롤(Support roll): 공작물 하단 지지
- 프레셔 롤(Pressure roll): 공작물 상단 가압으로 안정적 접촉 유지
샤프트 내부 스플라인, 베어링 레이스웨이, 정밀 부시 내경 등에 적용. 셋업 난이도 높아 전용기/특수 지그 필요.
센터 연삭(Center Grinding) vs 센터리스 연삭 비교표
| 비교 항목 |
센터 연삭 (Center Grinding) |
센터리스 연삭 (Centerless Grinding) |
| 공작물 지지/구동 |
양단 센터 홀 + 척/드라이버. 헤드스톡이 회전 구동 |
센터/척 불필요. 레귤레이팅 휠 마찰로 회전 구동 + 이송 |
| 로딩/언로딩 |
복잡, 시간 소요(센터 정렬, 척 체결) |
단순, 초고속(그냥 놓으면 됨). 셋업 타임 대폭 단축 |
| 대량 생산 경제성 |
낮음(로딩 시간 비중 큼) |
매우 높음(연속 무인화 용이) |
| 가공 가능 형상 |
모든 형상(원통, 테이퍼, 단차, 나사, 비원형 등) |
원통형만 가능. 평면/비원형/중단 홀 가공 불가 |
| 치수 정밀도/형상 정도 |
최고 수준 달성 가능(IT4~IT5, 원통도 0.001 mm) |
우수(IT5~IT7, 원통도 0.002~0.005 mm). 센터 연삭 대비 약간 열세 |
| 공작물 강성 요구 |
자체 강성 필요(센터 지지) |
얇은 벽/긴 공작물도 지지 가능(레스트 블레이드 + 레귤레이팅 휠) |
| 설비 투자비 |
중간 |
고가(정밀 레귤레이팅 휠, 틸트/이송 기구) |
| 주요 적용 |
정밀 축, 스핀들, 툴링, 소량 다품종, 고정밀 요구품 |
자동차 샤프트/핀/롤러 대량, 베어링 내외륜, 핀 게이지 |
센터리스 연삭 품질 관리 핵심 포인트
- 워크 레스트 블레이드 각도/높이: 공작물 직경/연삭휠 직경/레귤레이팅 휠 직경에 따른 최적값 계산 필수. 잘못되면 다각형(Polygonal form), 채터(Chatter), 테이퍼 발생
- 레귤레이팅 휠 드레싱/트루잉: 고무 본드 휠 정기 드레싱으로 원통도/표면조도 유지
- 쿨런트/필터링: 고압·대유량·고정밀 여과(5~10 μm) 필수. 연삭열 제어, 칩 배출, 휠 로딩 방지
- 자동 측정/보정: 인프로세스 게이지(레이저/접촉식)로 실시간 직경 측정 → 휠 보정/공구 교체 트리거
센터리스 연삭은 '단순해 보이지만 가장 섬세한 세팅'을 요구하는 공정입니다. 한번 최적 세팅이 잡히면 무인 연속 가공으로 압도적 생산성을 발휘합니다.



