캡스턴 선반 vs 터렛 선반: 구조·작동·용도 10가지 핵심 차이점
캡스턴 선반(Capstan Lathe)과 터렛 선반(Turret Lathe)은 엔진 선반을 개량한 반자동 선반(Semi-automatic lathes)입니다. 가공 사이클은 자동이나 공작물 교체, 공구 세팅은 수동입니다. 테일스톡 대신 6각 터렛(Turret)을 장착해 다중 공구(선삭, 보링, 나사, 드릴, 페이싱)를 색인 회전시켜 한 번 척킹으로 다공정 완료하는 대량 생산용 장비입니다.
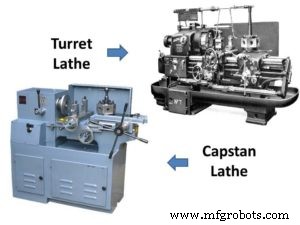
캡스턴 선반 vs 터렛 선반 10대 핵심 차이
| No. |
비교 항목 |
터렛 선반 (Turret Lathe) |
캡스턴 선반 (Capstan Lathe) |
| 1 |
터렛 장착 방식 |
터렛이 새들(Saddle)에 직접 장착. 새들이 베드 전장 이동 |
터렛이 램(Ram)에 장착. 램이 새들 위 슬라이드. 새들은 고정 |
| 2 |
공구 헤드 구조 |
터렛 헤드 = 새들 일체형 |
터렛 헤드 = 램(슬라이드) + 새들(고정) 2단 구조 |
| 3 |
이송(Feed) 방식 |
새들 전체 이동으로 이송 |
새들 고정, 램만 이동으로 이송 |
| 4 |
가공 가능 공작물 크기 |
새들 전장 이동 → 대형 공작물 가공 가능 |
램 스트로크 제한(보통 100~200 mm) → 소형 공작물 전용 |
| 5 |
작업 속도/사이클 타임 |
구조물 무거워 저속, 사이클 타임 김 |
경량 램 이동 → 고속, 단타 사이클 유리 |
| 6 |
공구 위치 제어 |
리밋 독(Limit dogs) 기계적 정위치 결정 |
피드 스톱 스크류(Feed stop screws)로 램 후방에서 제어 |
| 7 |
절삭 조건(깊이/이송) |
대형물 대상 → 큰 절입/이송 가능 |
소형물 대상 → 얕은 절입/이송 |
| 8 |
외경 나사 가공 방식 |
단일/다점 체이싱 공구(Chasing tool) + 단리드 스크루 + 스윙 하프넛 |
자개 다이(Self-opening die) 터렛 면 장착 |
| 9 |
주축/배치 형태 |
단일 주축 수평형 주류. 수직/다주축 변형 존재 |
단일 주축 수평형만 일반적 |
| 10 |
척킹 방식 |
파워 척(Power chuck: 유압/공압) 표준 |
핸드 콜렛 척(Hand collet chuck) 표준 |
공통 특징 및 선정 가이드
공통 장점
- 한 번 척킹으로 다공정(선삭→드릴→보링→나사→페이싱) 연속 가공
- 반숙련자 운용 가능(셋업 후 자동 사이클)
- 엔진 선반 대비 생산성 5~10배 향상
- 공구 교체 시간 제로(터렛 인덱싱만으로)
선정 기준 (Selection Guide)
- 터렛 선반 선택 시: 중대형 공작물(Ø50~300 mm, 길이 500 mm 이상), 다양한 길이 가공, 중절삭 필요, 유압 척 고정력 필요 시
- 캡스턴 선반 선택 시: 소형 공작물(Ø5~50 mm, 길이 100 mm 이하), 극초고속 사이클(나사 가공 포함), 소량 공간 설치, 저비용 도입 시
현대적 진화: CNC 터닝 센터로의 전환
전통적 캡스턴/터렛 선반은 CNC 터닝 센터(Turning Center)로 대부분 대체되었습니다.
- 터렛 → 파워 터렛(Power turret: 회전 공구 장착 가능, 밀링/드릴링/탭핑 복합 가공)
- 새들/램 → X/Z축 서보 구동(임의 형상, 테이퍼, 아크 보간)
- 단일 주축 → 주/보조 주축(Sub-spindle)으로 후면 가공 동시 수행
- 바 피더(Bar feeder) + 파트 캐처(Part catcher) 완전 무인화
- 공구 수명 관리, 공정 모니터링, 디지털 트윈 연계
캡스턴/터렛 선반은 '반자동의 교과서'로서 현대 CNC 선반의 논리적 기반이 되었습니다. 소량 다품종 고정밀 시대에도 소형 정밀 부품 전용 캡스턴형 CNC 선반(스위스 타입 오토매틱 선반 등)은 여전히 강세를 보입니다.



