


제조공정

산업 제조
이 가이드는 강철을 단조하는 데 사용되는 기본 기술과 대장장이의 기초 기법을 다룹니다. 작업을 시작하기 전에, 대장간에서 초급부터 고급 프로젝트를 단조하는 데 사용되는 16가지 필수 대장장이 기법을 익혀보세요.
다음 단조 기법은 모든 대장간에 필수적입니다. 프로젝트에 따라 이 기본 대장장이 기법 각각을 매 단조 세션에서 모두 사용하게 될 것입니다.
금속에 곡선이나 굽힘을 만들려면 가열한 후 모루 뿔 위에 올려놓고 망치로 쳐서 원하는 곡선을 만듭니다. 통째로 가열하기보다는 구부릴 부분만 전략적으로 화로에서 가열할 수 있습니다. 또한 금속을 다시 가열하고 단계를 역순으로 진행하면 펴는 것도 가능합니다.
펀칭은 펀치 도구를 사용해 뜨거운 금속에 구멍을 뚫는 기법입니다. 금속을 가열한 후 구멍을 뚫을 위치를 정하고, 모루에서 저항이 느껴질 때까지 펀치 도구를 부드럽게 두드립니다. 모루 표면이 손상되지 않도록 너무 세게 치지 않도록 주의하세요.
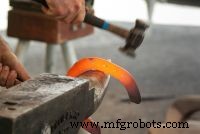
인발은 대장장이의 필수 기법으로, 금속을 더 길고 얇게 만드는 데 사용합니다. 집게로 모루 위에 고정한 후 양면을 번갈아 두드려 길이를 늘립니다.
업세팅은 인발의 반대 기법으로, 금속을 더 두껍고 짧고 좁게 만듭니다. 많은 단조 기법보다 약간 더 높은 기술이 필요하며, 제어하기 까다로워 고급 단계에서 주로 사용됩니다. 전체를 화로에 넣기보다 성형할 특정 부분만 가열해 작업합니다.
수축은 망치 평평한 면과 모루 평평한 면 사이에 금속을 압축하는 과정입니다. 모루 너비와 망치 헤드 너비가 작업물 너비와 같을 때 가장 효과적입니다.
단조 과정에서 대장장이는 열처리 기법을 사용해 재료를 강화하고 가공성을 높입니다. 풀림, 경화, 템퍼링은 대장장이에서 사용하는 3가지 필수 열처리 기법입니다.
풀림은 단조 중인 재료를 더 쉽게 가공할 수 있게 합니다. 금속을 부드럽게 해 구부리고 모양내기 쉽게 하며, 갈라지거나 부러지는 것을 방지합니다. 풀림을 하려면 화로에서 가열한 후 모래나 버미큘라이트에 넣어 매우 천천히 식힙니다. 이는 재활용 재료 작업 시 특히 중요합니다. 풀림은 결정립 내 불순물을 제거하고 강도를 높이며 경도를 낮춥니다.
경화는 재료를 제어된 가열과 제어된 냉각으로 강도를 높이는 과정입니다. 금속을 최고 온도까지 가열한 후 액체(일반적으로 물, 소금물, 기름)에 담금질해 급속 냉각합니다. 물이 가장 빠른 담금질 매체이며, 기름이나 소금물을 사용하면 냉각 속도를 늦춰 재료가 부서지지 않게 합니다.
경화 후 단조 금속은 인성을 높이고 과도한 경도를 줄이기 위해 템퍼링합니다. 금속을 가열한 후 상온에서 식혀 취성을 줄이고 강도를 높입니다.
이 기법들은 단조 공정의 4단계(가열, 고정, 타격, 성형)를 중심으로 합니다. 금속 절단부터 접합까지, 이 기법들을 활용해 무한한 단조 프로젝트를 만들 수 있습니다.
단조 과정은 망치로 모루 위 금속을 정확한 힘과 위치로 타격하는 것입니다. 기법에 따라 다른 힘과 타격 패턴이 필요합니다. 강한 타격의 연속, 가벼운 탭, 또는 둘의 조합일 수 있습니다.
담금질은 가열된 금속을 액체에 직접 넣어 급속 냉각시키고 재료를 강화하는 과정입니다. 물, 소금물, 기름 기반 액체를 사용합니다. 한쪽 면만 격리해 반대쪽만 가공하거나, 금속을 더 단단하게 하고 취성과 내부 응력을 줄이는 데 쓰입니다. 변형을 막으려면 뜨거운 재료를 액체에 수직으로 담그는 것이 좋습니다.
금속을 자르려면 화로에서 밝은 노란색이 될 때까지 가열한 후 열간 절단 끌로 칩니다. 강철을 자르는 동안 끌 끝도 가열되므로 정기적으로 물에 담가 식혀야 합니다. 모루 표면 보호를 위해 작업물과 모루 사이에 희생용 스크랩 금속을 놓습니다. 알루미늄 같은 연질 금속이 끌 날을 보호하는 데 이상적입니다.
뜨거운 금속은 구부리기, 인발, 업세팅 기법으로 성형합니다. 먼저 화로에서 금속을 쉽게 성형할 수 있을 때까지 가열한 후, 망치로 모루 위에서 두드려 모양을 만듭니다.
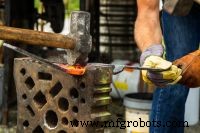
테이퍼를 만들려면 한쪽 끝을 가열해 모루 가장자리에 놓고, 인발 기법으로 뜨거운 가장자리를 칩니다. 매 타격마다 180도, 다시 90도씩 회전하며 끝을 뾰족하게 좁힙니다.
평탄화는 가열과 타격으로 금속 두께를 줄이는 기법입니다. 주로 표면을 평평하고 매끄럽게 마무리하는 공정으로 사용됩니다.
디싱은 평평한 판금을 오목한 형태에 망치로 두드려 곡면으로 성형하는 기법입니다. 대장장이는 디싱 스텀프(나무 블록에 원형 홈을 판 것)를 틀 삼아 판금을 놓고 두드립니다.
칼라링은 접합할 금속 조각들을 감싸는 금속 띠로 연결하는 기법입니다. 두 금속을 전략적으로 가열해 한 부분에서 함께 두드려 작은 'O'자 형태를 만듭니다. 이 기법은 화로 용접에 사용됩니다.
더 크루시블은 대장장이 부문에서 다양한 수업을 제공하며, 학생, 교사, 마스터 대장장이 커뮤니티를 육성합니다. 크루시블 대장장이 과정은 인발, 수축, 구부리기, 업세팅, 펀칭 등 단조 작업을 가르쳐 직접 작품을 만들 수 있게 합니다. 고급 과정에서는 파워 해머, 블레이드스미스, 화로 용접, 장식 철공 등을 소개합니다. 초급 'Blacksmithing I'에서 고리 만들기로 시작해 'Bladesmithing' 같은 고급 과정에서 칼 단조까지 단계적으로 배울 수 있습니다.
제조공정
지각 구성 원소 8%를 차지하는 알루미늄은 세계 3위 풍부 금속입니다. 2016년 세계 생산량 5,880만 톤 역대 최대 기록, 자동차 프레임·엔진부터 우주선, 창틀, 전선까지 용도 무한 확장 중. 하지만 일부 제조사는 아노다이징(Anodizing, 양극 산화)으로 알루미늄 특성을 더 끌어올립니다. 아노다이징이란? 금속 표면에 화학약품과 전기로 두꺼운 산화막을 형성하는 공정. 알루미늄을 산성 전해액에 담그고 전류를 흘리면 수소 발생과 함께 표면에 산소층이 생성되어 치밀한 산화알루미늄 피막이 생깁니다. 산 농도, 전류량, 침지 시간
대형 제작 프로젝트는 거대·중량 부품 가공을 수반하므로 고효율·고정밀 달성을 위해 숙련 인력과 제대로 된 설비·시설이 필수입니다. 중량 금속 제작 공법 절단 소재를 소요 형상·치수로 절단. 톱절단, 가스·플레임 절단, 레이저, 워터젯, 플라즈마 활용. 드릴링·펀칭 볼트 체결용 홀 가공. 드릴링은 고속 트위스트 비트, 펀칭은 고압 기계식 관통. 벤딩·롤링 곡면·원통 형상 성형. 섹션 벤딩, 플레이트 벤딩, 튜브 벤딩, 프레스 브레이크, 티 스플리팅 등. 벤딩 롤 통과로 단면 형상 구현. 용접 접합부·고정물 제작. 아크, TIG, MI