AISI 304 스테인리스강 전문 선삭: 비교불가 내식성 및 성능
AISI 304 오스테나이트계 스테인리스강(즉 0Cr18Ni9 스테인리스강)은 우수한 내식성, 내열성, 저온 강도 및 종합 기계적 특성을 가집니다. 식품 설비, 화학 설비, 원자력 산업 설비에 널리 사용됩니다. 이러한 오스테나이트계 스테인리스강은 우수한 입계 부식 저항성, 많은 산화성 산(예: HNO₃)에서 뛰어난 내식성, 알칼리 용액, 대부분의 유무기산, 대기, 물, 증기에서도 강한 내식성을 가집니다. AISI 304 오스테나이트계 스테인리스강의 상대 가공성 Kr은 약 0.4로 대표적인 난삭재입니다.
AISI 304 스테인리스강 선삭 특징
AISI 304 오스테나이트계 스테인리스강은 가공성이 나쁘며, 주로 절삭력이 크고, 가공 경화가 심각하며, 절삭 영역 국부 온도가 높고, 공구가 쉽게 달라붙고 마모되는 것으로 나타납니다.
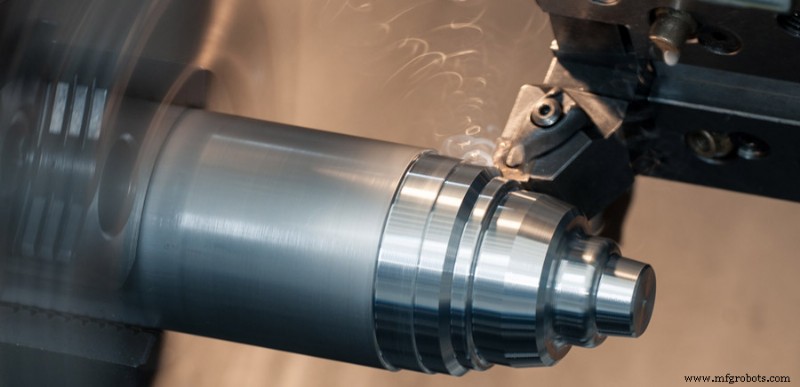
(1) 큰 절삭력
AISI 304 오스테나이트계 스테인리스강은 많은 양의 Cr, Ni, Mn 및 기타 원소로 인해 경도가 낮습니다(경도 ≤ 187HB) 그리고 좋은 가소성(파단 후 신장 δ₅ ≥ 40%, 단면 수축률 ψ ≥ 60%)을 가집니다. 절삭 중 소성 변형이 크고, 고온에서도 강도를 유지할 수 있습니다(일반 강은 절삭 온도 상승 시 강도가 크게 감소). 이로 인해 AISI 304 오스테나이트계 스테인리스강의 절삭력이 큽니다. 통상 절삭 조건에서 AISI 304 스테인리스강의 단위 절삭력은 2450MPa로 45강보다 25% 이상 높습니다.
(2) 심각한 가공 경화
AISI 304 스테인리스강 가공 시 뚜렷한 소성 변형이 수반되며, 재료 격자에 심각한 왜곡이 발생합니다. 동시에 오스테나이트 구조의 안정성 결함으로 인해 이 과정에서 소량의 오스테나이트가 마르텐사이트로 변합니다. 또한 오스테나이트의 불순물 화합물이 절삭 진행에 따라 가열로 분해되고, 분산된 불순물이 표면에 경화층을 생성하여 가공 경화 현상이 매우 뚜렷합니다. 경화 후 강도 σb는 최대 1500MPa에 달하고 경화층 깊이는 0.1~0.3mm입니다.
(3) 절삭 영역 국부 온도 높음
AISI 304 스테인리스강은 큰 절삭력이 필요하고 칩이 잘 잘리지 않아 칩 분리에 소모되는 일도 큽니다. 통상 조건에서 AISI 304 스테인리스강 절삭은 저탄소강보다 약 50% 더 높아서 더 많은 절삭열이 발생합니다. 오스테나이트계 스테인리스강은 열전도율이 나쁩니다. AISI 304 스테인리스강의 열전도율은 16.3~21.5W/m·K로 45강의 1/3에 불과합니다. 따라서 절삭 영역 온도가 높습니다(일반적으로 절삭 중 칩이 가져가는 열이 절삭열의 70% 이상을 차지해야 함). 많은 절삭열이 절삭 영역과 '공구-칩' 접촉면에 집중되고, 공구로 전달되는 열은 최대 20%입니다(일반 탄소강 절삭 시 이 값은 9%에 불과). 동일 절삭 조건에서 AISI 304 스테인리스강의 절삭 온도는 45강보다 약 200~300℃ 높습니다.
(4) 공구의 용착 및 마모 경향
오스테나이트계 스테인리스강의 고온 강도와 높은 가공 경화 경향으로 인해 절삭 부하가 무겁고, 절삭 과정에서 오스테나이트계 스테인리스강과 공구 및 칩 간의 친화력으로 인해 오스테나이트계 스테인리스강과 공구 사이의 친화력이 현저히 강화되어 접착, 확산 등 현상이 필연적으로 발생하여 공구 용착과 마모를 초래합니다. 특히 소량의 탄화물에 의해 형성된 경질 개재물은 공구 마모를 가속화하고 심지어 날 붕괴를 일으켜 공구 수명을 크게 단축시키고 가공 부품 표면 품질에 영향을 미칩니다.
합리적인 선삭 공정 선택
AISI 304 오스테나이트계 스테인리스강의 가공성이 나쁘기 때문에, 더 높은 생산 효율과 가공 품질을 얻기 위해 선삭 공구 소재, 공구 기하학적 파라미터, 절삭 파라미터 및 냉각유의 합리적인 선택을 포함한 합리적인 선삭 공정을 선택해야 합니다.
(1) 공구 소재
오스테나이트계 스테인리스강의 효율적인 가공을 보장하기 위해 올바른 공구 소재 선택은 매우 중요합니다. AISI 304 스테인리스강의 어려운 선삭 특성에 따르면, 선택된 절삭 공구는 높은 강도와 인성을 가져야 하며, 동시에 우수한 내마모성과 내열성을 가져야 하고, 스테인리스강과의 친화력이 적어야 합니다. 현재 초경 합금과 고속강이 여전히 가장 일반적으로 사용되는 절삭 공구 소재입니다.
① 초경 합금
난삭재의 절삭력이 크고 칩과 경사면의 접촉이 짧아 절삭력이 날 근처에 집중되어 날 붕괴가 발생하기 쉽습니다. 따라서 YG 초경 합금 공구를 가공에 선택할 수 있습니다. YG 초경 합금은 우수한 인성, 높은 내마모성 및 적열 경도, 좋은 열전도율을 가지며 오스테나이트계 스테인리스강 가공에 적합합니다. YG8N 공구도 선택할 수 있습니다. Nb 첨가로 절삭 성능이 YG8보다 1~2배 높으며, 황삭 및 반정밀 가공 시 효과가 좋습니다.
② 고속강
고속강 공구는 선삭 시 스테인리스강 공작물의 크기, 형상, 구조로 인해 경질 공구가 쉽게 손상되는 현상을 효과적으로 방지할 수 있습니다. 전통적인 고속강 공구(예: W18Cr4V)는 내구성 측면에서 현재 가공 요구사항을 더 이상 충족할 수 없지만, 알루미늄 함유 고속강(예: W6Mo5Cr4V2Al) 및 질소 함유 고속강(예: W12Mo3Cr4V3N)과 같은 우수한 절삭 성능을 가진 신형 고속강 공구를 사용할 수 있습니다.
(2) 공구 기하학적 파라미터
선택된 공구의 기하학적 파라미터를 합리적으로 결정하는 것은 공구 내구성과 AISI 304 스테인리스강 소재의 가공 효과를 효과적으로 개선하는 중요한 요소입니다. 일반적으로 공구는 큰 전후각과 날카로운 절삭날을 가져야 합니다.
(3) 절삭 파라미터
AISI 304 스테인리스강은 대표적인 난삭재이므로 절삭 파라미터를 합리적으로 선택해야 합니다. 절삭 파라미터는 가공 경화, 절삭력, 열 및 가공 효율에 큰 영향을 미칩니다. 절삭 속도(vc)가 절삭 온도와 공구 내구성에 가장 큰 영향을 미칩니다. 다음은 이송 속도(f), 이송량(ap)이 가장 적게 영향을 미칩니다.
(4) 절삭유
AISI 304 스테인리스강의 절삭 성능이 나쁘기 때문에 선택된 절삭유는 더 나은 냉각성, 윤활성 및 침투성(즉, 접착 방지 성능)을 가져야 합니다. S, Cl 등 극압 첨가제를 함유한 에멀젼과 황화유를 가능한 한 선택해야 합니다.
에멀젼은 냉각 성능이 좋고 주로 스테인리스강 황삭에 사용됩니다. 황화유는 일정한 냉각 및 윤활 특성과 저비용을 가지며 스테인리스강 반정삭 또는 정삭에 사용할 수 있습니다. 절삭유에 극압 또는 유성 첨가제를 첨가하면 윤활 성능을 현저히 향상시킬 수 있습니다. 일반적으로 스테인리스강 정삭 가공에 사용됩니다. 사염화탄소, 등유, 올레산 혼합물로 만든 절삭유는 냉각 윤활유의 침투성을 크게 향상시키며, 특히 AISI 304 오스테나이트계 스테인리스강 소재의 정삭 가공에 적합합니다. 오스테나이트계 스테인리스강의 절삭열이 크기 때문에 분무 냉각, 고압 냉각 등 방법을 가능한 한 사용하여 냉각 효과를 개선해야 합니다.



