열처리가 금속 부품을 강화하는 방식: 강도, 응력 제거, 가공성 향상
열처리의 역할은 재료 기계적 성질 개선, 잔류 응력 제거, 금속 가공성 향상입니다. 열처리 목적에 따라 열처리 공정을 예비 열처리와 최종 열처리 두 범주로 나눌 수 있습니다.
예비 열처리
예비 열처리 목적은 가공 성능 개선, 내부 응력 제거, 최종 열처리를 위한 좋은 금속조직 준비입니다. 열처리 공정에는 어닐링, 노말라이징, 에이징, 퀜칭 및 템퍼링이 포함됩니다.
(1) 어닐링(Annealing)과 노말라이징(Normalizing)
어닐링과 노말라이징은 열가공 블랭크에 사용됩니다. 탄소 함량 0.5% 초과 탄소강과 합금강은 경도 낮춰 절삭 용이하게 하려고 어닐링을 자주 하고, 탄소 함량 0.5% 미만 탄소강과 합금강은 경도가 너무 낮아 들러붙는 것을 방지하려고 노말라이징을 사용합니다. 어닐링과 노말라이징은 입자 미세화와 조직 균일화로 후속 열처리 준비에도 기여합니다. 어닐링과 노말라이징은 보통 블랭크 제조 후, 황삭 가공 전에 배치합니다.
(2) 에이징 처리(Aging Treatment)
에이징 처리는 주로 블랭크 제조와 가공 중 발생한 내부 응력 제거에 사용됩니다.
과도한 운송 작업량 방지를 위해 일반 정밀 부품은 정삭 전 에이징 처리 한 번 배치 가능. 하지만 더 높은 정밀도 요구 부품(좌표 보링기 박스 등)은 두 번 또는 여러 번 에이징 처리 공정 배치 필요. 단순 부품은 일반적으로 에이징 처리하지 않습니다.
주물 외에도 정밀도 높고 강성 나쁜 일부 정밀 부품(정밀 리드스크류 등)은 가공 중 발생한 내부 응력 제거와 부품 가공 정밀도 안정을 위해 황삭과 반정삭 사이에 여러 번 에이징 처리를 배치하기도 합니다. 일부 축 부품은 교정 공정 후 에이징 처리합니다.
(3) 템퍼링(Tempering/퀜칭 및 템퍼링)
퀜칭 후 고온 템퍼링 처리를 퀜칭 및 템퍼링이라 합니다. 균일하고 미세한 템퍼드 소르바이트 조직을 얻어 후속 표면 퀜칭과 질화 처리를 위한 변형 감소를 준비하므로, 템퍼링도 예비 열처리로 사용될 수 있습니다.
퀜칭 및 템퍼링 후 부품 종합 기계적 성질이 좋아 높은 경도와 내마모성이 필요하지 않은 일부 부품은 최종 열처리 공정으로도 사용할 수 있습니다.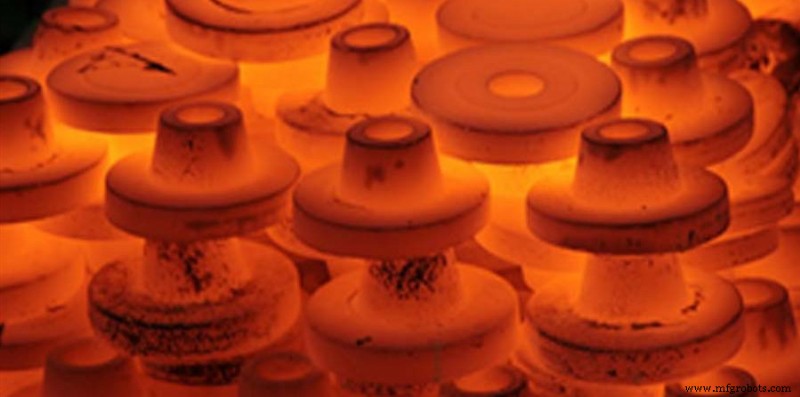
2. 최종 열처리
최종 열처리 목적은 경도, 내마모성, 강도 등 기계적 성질 향상입니다.
(1) 퀜칭(Quenching)
퀜칭에는 표면 퀜칭과 전체 퀜칭이 있습니다. 그중 표면 퀜칭은 변형, 산화, 탈탄이 적고 표면 고강도·우수 내마모성 장점이 있으며 내부 인성과 내충격성 유지가 가능해 널리 사용됩니다. 표면 퀜칭 부품 기계적 성질 향상을 위해 퀜칭 및 템퍼링이나 노말라이징 등 열처리를 예비 열처리로 자주 요구합니다. 일반적인 공정 루트: 블랭킹-단조-노말라이징(어닐링)-황삭-퀜칭 및 템퍼링-반정삭-표면 퀜칭-정삭.
(2) 침탄 퀜칭(Carburizing and Quenching)
침탄 퀜칭은 저탄소강과 저합금강에 적합. 먼저 부품 표면층 탄소 함량 증가. 퀜칭 후 표면층 고경도 획득, 코어 부분은 일정 강도와 높은 인성·소성 유지. 침탄은 전체 침탄과 부분 침탄으로 나뉩니다. 부분 침탄 시 비침탄 부위에는 침투 방지 조치(구리 도금 또는 침투 방지재 도금) 필요. 침탄 퀜칭 변형이 크고 침탄 깊이는 보통 0.5~2mm이므로 침탄 공정은 일반적으로 반정삭과 정삭 사이에 배치합니다.
공정 루트: 블랭킹-단조-노말라이징-황삭 및 반정삭-침탄 퀜칭-정삭.
부분 침탄 부품 비침탄 부분이 여유량 증가 후 과잉 침탄층 제거 공정 루트 채택 시, 과잉 침탄층 제거 공정은 침탄 후 퀜칭 전에 배치해야 합니다.
(3) 질화 처리(Nitriding)
질화는 질소 원자가 금속 표면에 침투해 질소 함유 화합물 층을 얻는 처리 방법. 질화층은 부품 표면 경도, 내마모성, 피로 강도, 내식성 향상. 질화 처리 온도가 낮아 변형이 적고 질화층 얇음(일반적으로 0.6~0.7mm 이하)이므로 질화 공정은 가능한 한 늦게 배치. 질화 중 변형 감소를 위해 일반적으로 절삭 후 응력 제거 고온 템퍼링 요구.



