


제조공정

산업 제조
정밀 가공에서 부품의 직진도 요구사항은 매우 중요하므로, 이 글에서는 직진도의 정의, 심볼, 공차, 측정 방법 및 일반적인 문제를 주로 소개합니다.
형상 공차는 최종 형상과 이상적 형상 사이의 편차를 제한합니다. GD&T 직진도는 형상이 이상적 상태에 가깝도록 보장하는 공차 중 하나입니다.
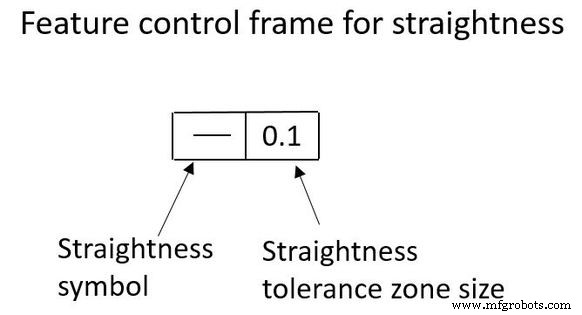
직진도는 GD&T에서 호출 방식에 따라 두 가지 매우 다른 기능을 합니다. 일반적인 형태인 '면 직진도'는 면이나 형상상의 선 형상을 제어하는 공차입니다. 축 직진도는 부품 축에서 허용되는 휨의 정도를 제어하는 공차로, 보통 최대 실체 조건(MMC)을 포함하는 호출로 지정됩니다. 이 두 표기는 완전히 다릅니다!
직진도의 표준 형태는 2차원 공차로, 부품이 전체 면이나 형상에서 균일하도록 보장하는 데 사용됩니다. 직진도는 평면 형상(블록 표면 등)이나 축 방향의 원통 표면에 적용할 수 있습니다. 지정된 선상의 표면 편차로 정의됩니다.
이 표기를 사용해 표면 평탄도를 지정하면 공차 영역이 이상적 표면 위치 위아래로 전체 폭을 형성하여 모든 편차를 제어합니다. 면 직진도는 표면의 아무 선이나 형상을 제어하며 두 가지 적용 유형이 있습니다:
첫째는 정육면체 표면과 같은 평면입니다.
둘째는 축 방향 원통 표면입니다. 면 직진도 호출은 화살표로 표면을 가리키며 공차를 표시합니다.
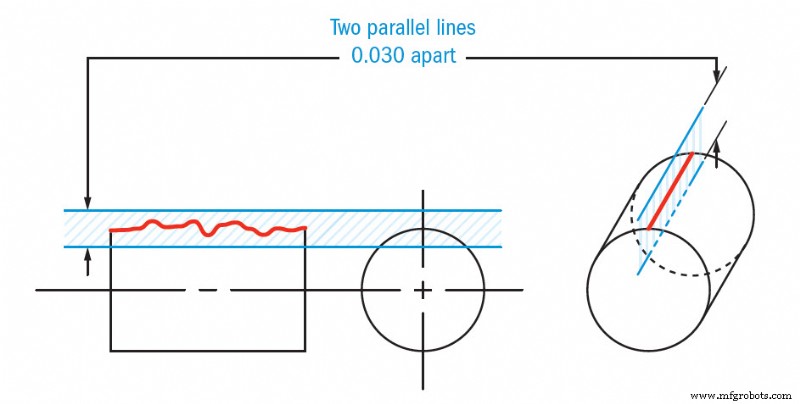
두 경우 모두 공차 영역은 2차원 평면을 형성합니다. 표면과 평행한 두 평행선(하나는 표면 위, 다른 하나는 표면 아래)으로 나타납니다.
표면이 위치해야 할 표면 선 양쪽의 두 평행선.
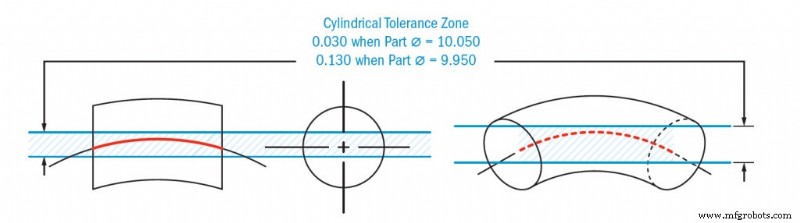
부품 중심축의 직진도 형태를 제어하는 것으로 '축 직진도'라고도 합니다. 이 공차는 지정된 부품의 축(보통 원통)의 직진도를 표시합니다. 정의상 축 직진도는 실제로 3차원 공차로, 부품 중심축이 너무 많이 휘거나 비틀리지 않도록 제약합니다.
부품 실제 중심축 주변의 원통형 경계로, 부품의 유도된 중간점 축이 이 경계 내에 들어가야 합니다.
면 직진도와 축 직진도 측정 방법은 다릅니다.
면 직진도 측정은 매우 간단합니다. 고도계를 표면의 지정된 위치에 고정하고 형상 제어 프레임에 표시된 방향으로 선형 이동시킵니다.
축 직진도는 보통 원통 게이지를 사용하여 측정합니다. 이는 형상의 직경을 수용하면서 허용 변이를 위해 약간 더 큰 크기입니다. MMC 주석을 사용하면 직진도와 크기가 주어진 크기의 구멍에 부품이 항상 맞도록 보장할 수 있습니다. 따라서 부품 외경이 줄어들면 추가 공차를 얻고, 부품의 직진도는 그에 따라 줄어듭니다.
어느 의미에서 면 직진도는 평탄도의 2차원 버전입니다. 둘 다 기준 없이 측정되며 형상의 크기를 제어하고 다듬는 데 사용됩니다. 마찬가지로 '축 직진도'는 '축 평행도' 및 '수직도'와 관련이 있다고 볼 수 있는데, 모두 제어 원통 공차 영역 내의 중심축과 관련되어 있기 때문입니다.
면 직진도는 다른 부품과 결합하면서 밀봉을 제공해야 하는 표면에 주로 사용됩니다. 축 직진도는 특정 구멍에 맞아야 하는 핀을 설계할 때 가장 자주 사용됩니다.
조립체에서 두 부품이 선접촉을 요구할 때 직진도가 유용합니다. 직진도를 사용하면 가공 시 해당 결합 면에 특별한 주의를 기울이도록 표시합니다.
직진도 제어는 완벽한 접촉이 고압 유지에 필요한 유압 슬리브, 튜브, 캡의 설계 및 제조에 사용될 수 있습니다.
축 직진도는 구멍에 끼워져야 기능하는 핀과 원통 부품 설계에 사용됩니다. 직진도 표시는 최대 실체 조건에서도 부품이 맞도록 보장합니다.
유도 중간선은 부품의 각 단면 중점들을 연결하여 형성된 선입니다. 이 자오선은 GD&T 직진도 제어에서 정한 기준을 충족해야 합니다. 부품이 공차 요구사항을 충족하면 품질 합격입니다.
보너스 공차는 직진도 치수에 최대 실체 조건(MMC) 수정자가 표시될 때 적용되는 추가 공차입니다. 간단히 말해, 부품 실제 크기가 MMC 크기와 다를 때 실제 크기와 MMC 크기의 차이가 직진도 공차 값에 더해집니다. 이것이 소위 추가 공차입니다.
다시 말해, 핀 크기가 구멍에 맞도록 줄어들면 부품의 직진도는 점점 더 작아져야 합니다. 즉, 핀, 허리, 돌기 형태의 핀도 MMC를 벗어날 때 설계된 합격/불합격 규칙을 통과할 수 있습니다.
관련 게시물:
GD&T 수직도
GD&T 원통도 소개
GD&T 원주 런아웃 소개
GD&T 평탄도 소개
GD&T 평행도 퀵 가이드
제조공정
라운드 바는 때때로 가장 직진하기 쉽다고 잘못 생각되며, 자주 고객 불만의 대상이 됩니다. 그러나 대칭 형상이 실제로 직진하기 가장 쉽습니다. 어느 정도 바 직진도는 우리가 마시는 공기와 같습니다 – 오염되었거나 전혀 없을 때만 진정으로 생각하게 됩니다. 제조업에서 거의 반세기의 경험, 대부분이 가공용 금속 바의 생산 및 사용과 관련되어 있는 경험에서, 저는 바 직진도가 성공적인 가공 작업에 결정적인 속성이 될 수 있음을 배웠습니다. 적절한 바 직진도가 없으면 바 잘못 공급 문제, 공차 외 부품, 과도한 소음, 조기 기계 마모, 공
2017년 9월 25일 인쇄 회로 기판(PCB) 표면 처리는 PCB 어셈블리 개발에 매우 중요합니다. PCB 표면 처리는 부품과 PCB 어셈블리 사이에 납땜 가능한 표면을 제공하고 어셈블리의 산화를 방지합니다. 시장에는 다양한 유형의 표면 처리가 있습니다. 각 표면 처리 유형은 애플리케이션 요구사항에 따라 고유한 장단점을 가집니다. 따라서 PCB 어셈블리에 적합한 표면 처리를 선택하는 것이 중요합니다. PCB의 다양한 표면 처리 유형 사이에서 고민하고 계신가요? 그렇다면 이 글을 읽어보세요. 인기 있는 표면 처리 유형들과 PCB 어