정밀 알루미늄 CNC 가공 필수 요소: 공법·공구·조건 완벽 가이드
알루미늄 정밀 부품과 제품은 가벼운 무게와 세련된 외관으로 산업용과 생활용품에 점점 더 널리 사용되고 있습니다. 과학 기술의 지속적 발전으로 제품 다양성에 대한 수요가 강해지면서 알루미늄 합금 제품의 공정 요구사항과 시장 수요도 높아지고 있습니다. 알루미늄 합금 CNC 가공 제조업체들은 가공 중 공정 스킬과 알루미늄 CNC 가공 시 주의사항을 정리하여 알루미늄 합금 쉘 제품의 다양성과 고품질 수요에 부응하고 있습니다.
1. 적합한 가공 방법 선택
CNC 절삭은 절삭을 합리화하는 가공 방법으로 알루미늄 정밀 가공에서 일반적인 공정입니다. 다방향 절삭 기능, 나선 보간 절삭, 윤곽 보간 절삭이 가능한 엔드밀을 사용하며, 소량 홀은 소량 공구로 가공합니다.
2. 볼 엔드밀과 나선 보간으로 테이퍼 홀 연속 가공
볼 엔드밀과 나선 보간 드릴로 보링과 챔퍼링이 가능합니다. 엔드밀과 윤곽 보간 절삭을 조합하면 홀의 반정밀 가공과 정밀 부품 가공을 수행할 수 있습니다. 나사 가공용 엔드밀에 나선 보간을 적용하면 다양한 나사 홀을 가공할 수 있습니다.
고효율 알루미늄 합금 정밀 부품에서 임의 크기의 고정밀 홀을 가공할 때는 공구 보간 기능을 활용할 수 있습니다. 특히 고속 밀링 시 치당 부하가 상대적으로 가벼워 동일한 코팅 초경 엔드밀로 다양한 피삭재에 고속·고정밀 홀 가공이 가능합니다.
또한 알루미늄 CNC 가공에서 가공 기술과 스킬을 숙지할 필요가 있습니다.
3. 합리적인 절삭량 선택
작업자는 피삭재, 경도, 절삭 상태, 소재 종류, 절삭 깊이에 따라 절삭 속도를 선택할 수 있습니다. 이러한 조건은 기계 마모를 효과적으로 줄이는 데 필수적입니다.
4. 적절한 공구 선택
경사각(레이크 앵글): 절삭날 강도 유지 조건에서 경사각을 적절히 크게 선택합니다. 한쪽 면에 예리한 날을 형성할 수 있어 절삭 변형 감소, 칩 배출 원활, 절삭력과 절삭열 감소에 도움이 됩니다. 음의 경사각 공구는 절대 사용하지 마세요.
후방각(릴리프 앵글): 후방각 크기는 플랭크 면 마모와 가공 표면 품질에 직접적 영향을 줍니다. 절삭 두께는 후방각 선택의 중요한 조건입니다. 황삭 밀링 시 이송량이 크고 절삭 부하가 크며 발열이 많으므로 공구 양호한 방열 조건이 필요해 후방각을 작게 선택합니다. 정삭 밀링 시 절삭날이 예리해야 하며, 플랭크 면과 가공 면 마찰 감소, 탄성 변형 감소를 위해 후방각을 크게 선택합니다.
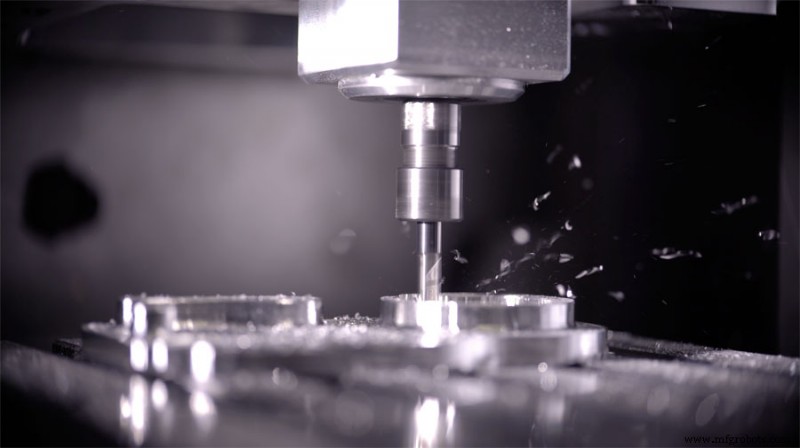
나선각(헬릭스 앵글): 밀링을 원활하게 하고 밀링력을 줄이기 위해 나선각을 최대한 크게 선택합니다.
진입각(엔터링 앵글): 진입각을 적절히 줄이면 방열 조건을 효과적으로 개선하고 가공 영역 평균 온도를 낮출 수 있습니다.
밀링 커터 치수 감소와 칩 포켓 확대:
알루미늄 합금 소재의 가소성이 크고 가공 시 절삭 변형이 크며 큰 칩 포켓이 필요하므로, 칩 포켓 바닥 반경을 크게 하고 밀링 커터 치수를 적게 해야 합니다. 예: φ20mm 이하 밀링 커터는 2날, φ30-φ60mm는 3날이 적절하여 칩 막힘으로 인한 얇은 벽 알루미늄 합금 부품 변형 방지.
치아 정밀 연마: 치아 절삭날 조도값은 Ra=0.4μm 미만이어야 합니다. 새 공구 사용 전 미세 오일스톤으로 치아 전후면을 가볍게 연마하여 연마 시 잔류 버와 미세 톱니를 제거합니다. 이렇게 하면 절삭열 감소뿐 아니라 절삭 변형도 상대적으로 작아집니다.
공구 마모 기준 엄격 관리: 공구 마모 후 공작물 표면 조도값 상승, 절삭 온도 상승, 공작물 변형 증가. 따라서 내마모성 좋은 공구 소재 선택 외에 마모 기준을 0.2mm 이하로 유지해야 하며, 그렇지 않으면 빌트업 에지 발생 우려. 절삭 시 공작물 온도는 일반적으로 100°C 초과하지 않아야 변형 방지.
5. 합리적인 픽스처 선택
부품이 기계 요구사항을 완전히 충족하여 불필요한 위치결정 오차를 줄이고, 전용 클램핑 공구를 선택해야 합니다.
6. 합리적인 가공 경로 결정
가공 경로를 최대한 단축하여 기계 마모를 줄입니다.
고속 절삭 시 가공 여유량이 크고 단속 절삭이 많아 밀링 공정에서 진동이 발생하기 쉽고, 이는 가공 정밀도와 표면 조도에 영향을 줍니다. 따라서 CNC 고속 절삭 공정은 일반적으로 황삭-반정삭, 코너 정리, 정삭 등으로 나뉩니다.
고정밀 요구 부품은 2차 반정삭 후 정삭이 필요하기도 합니다. 황삭 후 부품을 자연 냉각하여 황삭으로 인한 내부 응력 제거와 변형 감소. 황삭 후 남은 여유량은 변형량보다 커야 하며 일반적으로 1-2mm. 정삭 시 부품 정삭 면이 균일한 가공 여유량(일반적으로 0.2-0.5mm)을 유지하여 공구가 안정 상태에서 가공되도록 하면 절삭 변형 크게 감소, 양호한 표면 가공 품질 획득, 제품 정밀도 보장 가능.



