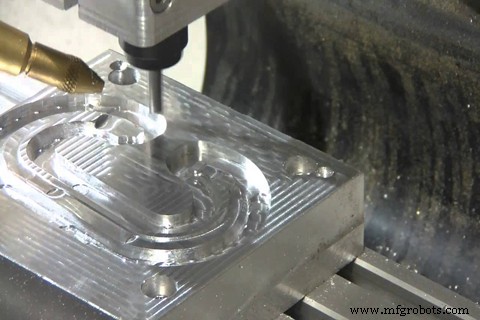
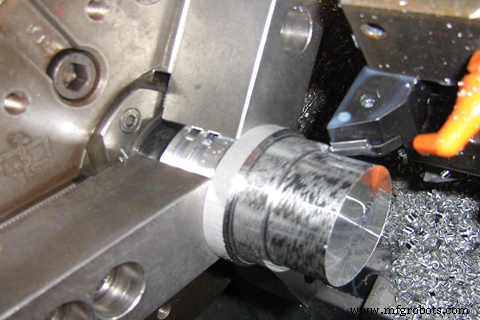
CNC 알루미늄 가공 중 알루미늄 부품 변형 원인은 소재, 부품 형상, 생산 조건 등 다양합니다. 주로 ① 블랭크 내부 응력 ② 절삭력 ③ 절삭열 ④ 클램핑 힘에 의한 변형으로 나뉩니다. 맞춤 알루미늄 부품일수록 주공정 관리가 더욱 중요합니다.
가공 변형 저감을 위한 공정 대책
1. 블랭크 내부 응력 저감
자연/인공 시효, 진동 처리로 자연 응력 부분 해소. 예비 가공도 효과적. 여유분 큰 블랭크는 선가공 후 일정 시간 방치로 후공정 변형 감소 + 내부 응력 방출 효과.
2. 공구 절삭 능력 향상
공구 소재·기하 파라미터가 절삭력·절삭열에 직접 영향. 올바른 공구 선정이 변형 저감 핵심.
2.1 공구 형상 파라미터 합리적 선정
경사각(래이크 앵글): 절삭날 강도 유지 전제 하 크게 설정. 예리한 날 → 절삭 변형↓, 칩 배출 원활 → 절삭력·온도↓. 네거티브 래이크 커터 사용 금지.
후방각(릴리프 앵글): 플랭크 마모·가공면 품질 직결. 절삭 두께가 선정 기준. 황삭: 이송 커/절삭 부하 큼/열 발생 많음/방열 양호 → 후방각 작게. 정삭: 날 예리함 필요, 플랭크-가공면 마찰↓, 탄성 변형↓ → 후방각 크게.
나선각(헬릭스 앵글): 밀링 부드럽게, 밀링 힘 줄이려 최대한 크게.
리드 앵글: 적절히 줄여 방열 조건 개선, 가공 구역 평균 온도 저감.
2.2 공구 구조 개선
밀링 커터 치수 줄이고 칩 포켓 확대. 알루미늄 큰 소성 변형 → 큰 칩 공간 필요. 칩 홈 바닥 반경 크게, 치수 적게.
미세 연마 치아 사용. 절삭날 조도 Ra < 0.4µm. 신규 공구 사용 전 연마석으로 전후면 연마해 버/지그재그 제거 → 절삭열·변형 감소.
공구 마모 기준 엄격 관리(≤0.2mm). 마모 시 조도↑, 온도↑, 변형↑, 빌트업 에지 유발. 공작물 온도 100°C 이하 유지 필수.
2.3 공작물 클램핑 방법 개선
얇은 벽·박판 등 강성 낮은 알루미늄 공작물 대상:
얇은 벽 부싱: 3조 척/콜릿 척으로 방향 클램프 시 가공 후 풀리면 필연 변형. → 강성 좋은 축단 면 압착 방식 권장. 나사 맨드릴로 내경 위치결정, 커버 플레이트로 단면 압착 후 너트 조임. 외경 가공 시 클램핑 변형 회피, 만족도 높은 정밀도 확보.
얇은 벽·박판: 진공 흡착 컵으로 클램핑 힘 균일 분배 + 미세 절삭 → 변형 방지 효과적.
패킹법: 공작물 내부에 매질 충전해 공정 강성 높임. 예: 질산칼륨 3~6% 함유 요소 용융물 충전 → 가공 후 물/알코올 침지로 용해 배출.
2.4 공정 순서 합리적 배치
고속 절삭 시 큰 여유량·간헐 절삭 → 진동 발생 → 정밀도·조도 영향. NC 고속 가공 공정 통상: 황삭 → 반정삭 → 클리어링 → 정삭 → 마무리. 고정밀 부품은 전체 정삭 전 2차 반정삭 추가 필요 시 있음.
황삭 후 자연 냉각으로 황삭 유발 내부 응력 제거·변형 저감. 황삭 후 여유량 > 변형량(통상 1~2mm). 정삭 시 가공면 균일 여유량(0.2~0.5mm) 유지 → 공구 안정 상태 → 절삭 변형 대폭 감소, 우수 조도·정밀도 확보.
실전 가공 변형 저감 스킬
위 이유 외 실전 조작법도 매우 중요.
대칭 가공: 큰 여유량 부품, 열집중 방지·방열 개선 위해 대칭 가공. 예: 90mm→60mm 가공 시 한 면만 밀면 평도 5mm 악화. 양면 번갈아 2회씩 가공하면 평도 0.3mm 달성.
다중 캐비티 플레이트: 캐비티 순차 가공 시 편력→변형. → 다층 가공(전 캐비티 동시 1층씩)로 균등 응력→변형 감소.
절삭 조건 조정으로 절삭력·열 저감: 절삭량 3요소 중 이송깊이(백킹 나이프)가 절삭력 영향 최대. 여유량 커서 1패스 절삭력 과대 → 부품 변형, 주축 강성 저하, 공구 내구성 저하. 백킹 나이프 횟수 줄이면 효율 저하. → CNC 고속 밀링으로 이송깊이 줄이고 이송·주축 속도 올려 절삭력↓, 효율 유지.
절삭 순서(업컷/다운컷) 구분: 황삭: 업컷(순방향) 밀링으로 최대 속도·최단 시간으로 여유 소재 제거, 윤곽 형성. 정삭: 다운컷(역방향) 밀링 권장. 절삭 두께 최대→0 감소로 가공경화도·변형도 대폭 완화.
얇은 벽 클램핑 변형 대응: 정삭 최종 치수 직전 압착 풀어 공작물 자유 복원 후 최소 힘으로 재클램프. 체감상 최적 결과 도출. 클램핑 힘 작용점은 지지면, 힘 방향은 공작물 강성 방향, 풀리지 않는 선에서 최소 힘.
캐비티 가공 시 밀링 커터 직접 진입 금지: 드릴로 동일/더 큰 구멍 선가공 후 밀링, 또는 CAM 소프트웨어로 나선 램핑 프로그램 생성. 칩 배출 공간 확보로 과열·팽창·붕괴, 공구 파손 방지.
알루미늄 부품 가공 정밀도·표면 품질 핵심 변수는 '가공 중 변형 용이성'입니다. 운전자의 실전 경험과 스킬이 필수적인 이유입니다.