하드 아노다이징: 알루미늄 부품 강도와 내구성 강화
알루미늄 합금은 여러 합금 중 비교적 부드러운 금속입니다. 가벼운 무게 덕분에 가공에 이상적이지만, 높은 강도가 요구되는 기계 부품에는 그대로 사용하기 어렵습니다. 그래서 하드 아노다이징 피막으로 알루미늄 금속을 강화합니다. 이 공정은 경도와 내식성을 향상시키며, 효과를 적절히 제어할 수 있습니다. 따라서 알루미늄 합금 적용 범위를 다양한 기계 부품으로 확장할 수 있습니다.
하드 아노다이징 마감이란?
하드 코트 아노다이징은 표면 처리 공정입니다. 전해조에서 유기산을 사용해 산화알루미늄 피막을 생성합니다. 하드 아노다이징 공정은 기존 방법으로 처리된 피막보다 더 단단하고 내마모성이 우수합니다. 일반적으로 실링 처리를 하지 않습니다. 내식성이 필요하면 전체 실링 공정을 적용할 수 있지만, 내마모성과 내식성이 다소 감소합니다.
하드 아노다이징 피막 두께
일반적으로 하드 아노다이징 피막 두께는 약 25μm~150μm가 요구됩니다. 최대 두께는 약 50μm~80μm 정도입니다. 하지만 일부 기계 부품은 25μm 정도의 얇은 두께를 요구하기도 합니다. 예: 헬리컬 기어, 스플라인 기어. 우수한 절연성이나 내마모성이 필요한 부품은 50μm 두께가 유리합니다. 125μm 이상 두께는 특수 용도에 이상적입니다. 하지만 하드 아노다이징 피막이 두꺼울수록 좋다는 의미는 아닙니다. 피막이 두꺼울수록 외층 미세경도가 낮아지고 표면이 거칠어집니다.
하드 아노다이징과 일반 아노다이징 차이
1. 두께와 외관
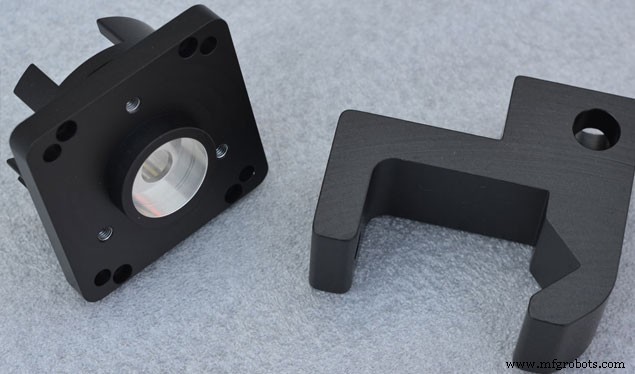
아노다이징과 하드 아노다이징의 현저한 차이는 두께입니다. 하드 아노다이징 알루미늄이 일반 아노다이징 알루미늄보다 두꺼워 하드 아노다이징 알루미늄 부품 외층의 스크래치 저항성이 더 높습니다. 일반 아노다이징 알루미늄보다 더 균일한 표면을 가집니다.
2. 실링(고착)
이 단계는 일반 아노다이징 알루미늄에 중요합니다. 일반 알루미늄에는 미세 구멍이 형성되므로 더 좋은 결과를 위해 기공 보수가 필요합니다. 하지만 하드 아노다이징 알루미늄은 필요 없으며, 더 두꺼운 산화층이 부품 내마모성을 높여줍니다.
3. 생성 조건
25미크론 이상 두께에서 하드 아노다이징 오버레이는 더 낮은 온도와 더 높은 전류 밀도에서 생성됩니다.
4. 전해질
일반 아노다이징은 크롬산 또는 황산 전해질에서 가능하지만, 하드 아노다이징은 주로 황산 전해질과 옥살산, 설파민산 등 유기 산성 첨가제가 포함된 황산 전해질을 사용합니다.
5. 적용 분야
하드 아노다이징 알루미늄 제품은 유압 실린더, 일부 식품 조리기, 프라이팬, 구조 외장재 등 타협 없는 내마모성 표면이 요구되는 용도와 조건에 적합합니다. 현대적·상업적 응용에서 하드 아노다이징이 소비재보다 더 흔합니다. 일반 황산 아노다이징 알루미늄은 엔지니어링, 항공우주, 자동차 산업에 적합합니다.
하드 아노다이징 알루미늄은 비전도성이므로 전도성이 필요한 영역은 선택적 마스킹이 필요합니다. 아노다이징은 부품과 통합되어 염분/부식 환경에서도 사용 가능. 일반 아노다이징은 내마모성이 양호하나 하드 아노다이징 알루미늄 제품은 우수한 내마모성을 가집니다.
하드 아노다이징 피막 처리 방법
하드 아노다이징 전해법에는 황산, 옥살산, 프로필렌 글리콜, 무기산 등 여러 방법이 있습니다. 전원은 DC, AC, AC/DC로 분류되며, 중첩, 펄스, 중첩 펄스 전원 형태도 있습니다. 널리 사용되는 하드 아노다이징 유형은 다음과 같습니다.
- 황산 하드 아노다이징
- 옥살산 하드 아노다이징
- 혼산 하드 아노다이징
하드 아노다이징 5가지 팁
양질의 하드 아노다이징 피막을 얻고 부품 요구 치수를 보장하기 위해 다음 팁을 권장합니다.
1. 모서리 처리(챔퍼)
하드 아노다이징 부품에 날카로운 모서리, 버, 기타 예리한 형상이 있어서는 안 됩니다. 일반 아노다이징 시간이 매우 긴데, 아노다이징 공정 자체가 발열 반응입니다. 반면 모서리는 전류가 상대적으로 집중되는 곳입니다. 이러한 부위는 국부 과열로 부품 소손을 일으킬 가능성이 가장 높습니다. 따라서 모든 알루미늄 부품 모서리는 챔퍼 처리해야 하며, 챔퍼 반경은 0.5mm 이상이어야 합니다.
2. 표면 조도
하드 아노다이징 후 부품 표면 조도가 변합니다. 거친 표면은 하드 아노다이징 후 원래보다 매끄럽게 보입니다. 매끄러운 표면 부품은 보통 하드 아노다이징 후 나빠지며, 저하 범위는 약 1~2등급입니다.
3. 치수 여유량
하드 아노다이징 피막 두께가 크므로 알루미늄 부품이 추가 가공이나 조립이 필요하면 일정 가공 여유량을 미리 확보해야 합니다. 클램핑 위치도 지정해야 합니다.
하드 아노다이징 공정 중 부품 치수가 변합니다. 아노다이징 피막의 예상 두께 변화와 치수 공차를 가공 전 고려해야 합니다. 아노다이징 전 부품 실제 치수를 결정한 후, 지정된 공차까지 하드 아노다이징합니다.
4. 픽스처 설계
하드 아노다이징 부품은 산화 공정 중 고전압과 전류를 견뎌야 합니다. 따라서 부품을 신중하게 고정해야 합니다. 불량 접촉 시 감전, 마모, 부품 접촉부 소손 우려. 따라서 부품 형상과 특정 요구사항에 따라 하드 아노다이징 후 전용 픽스처를 설계·제작해야 합니다.
5. 부분 보호
동일 부품에 일반 아노다이징 영역과 하드 아노다이징 영역이 모두 있는 경우, 부품 표면 마감과 정밀도에 따라 구체적 공정 순서 정해야 합니다. 일반 아노다이징을 먼저 하고 하드 아노다이징을 합니다. 하드 아노다이징 불필요한 표면은 절연 처리. 스프레이나 붓으로 니트로셀룰로스 바인더나 퍼옥시에틸렌 바인더 도포. 절연층은 얇고 균일하게 도포하며, 각 층당 30-60분 저온 건조. 2~4층 완전 도포 필요.
하드 아노다이징 장점
- 표면 경도 HV300kg/mm² 이상 달성 가능.
- 양극 산화 피막 두께 20μm 초과.
- 대기 중 높은 내식성·내마모성, 이상적 절연 피막. 하드 아노다이징은 우수한 절연성(내전압 최대 2000V)과 모재 강고한 결합.
- 강한 접착력. 형성된 하드 아노다이징 피막 50%는 알루미늄 합금 내부로 침투, 50%는 표면에 부착.
- 무독성: 양극 산화 피막과 이를 생성하는 전기화학적 공정 인체 무해.
- 전통적 하드 크롬 도금 대체재로 우수. 하드 크롬 도금 대비 저비용, 강한 피막 결합, 도금액·세정 폐액 처리 용이 등 장점. 많은 산업에서 가공 편의성, 제품 경량화, 환경보호 요구 증가로 알루미늄 합금과 하드 아노다이징으로 기존 스테인리스 분무·전기도금 대체 추세.



