연삭 가공 8대 핵심 이슈와 해결 방안: 기초부터 초정밀까지
1. 연삭이란?
연삭은 연마 공구의 절삭 작용으로 공작물 표면의 여분 층을 제거하여 공작물 표면 품질을 소정 요구사항에 맞게 만드는 가공 방법입니다. 일반적인 연삭 형태에는 원통 연삭, 내면 연삭, 센터리스 연삭, 나사 연삭, 공작물 평면 연삭, 성형 면 연삭 등이 있습니다.
2. 연마 공구란? 숫돌 구성과 성능 결정 요인
연삭, 연마, 광택에 사용되는 모든 공구를 통칭해 연마 공구라 하며, 대부분 연마입자와 결합제로 구성됩니다.
숫돌은 연마입자, 결합제, 기공(없는 경우도 있음)으로 구성되며, 성능은 주로 연마입자, 입도, 결합제, 경도, 조직 등 요인에 의해 결정됩니다.
3. 연마입자 종류
연마입자는 직접 절삭 작업을 담당하므로 높은 경도, 내열성, 일정 인성을 가져야 하며, 파단 시 예리한 모서리와 코너를 형성할 수 있어야 합니다. 현재 생산 현장에서 흔히 쓰이는 연마입자는 산화물계, 탄화물계, 초경도 연마입자계 세 가지로, 백색 산화알루미늄, 지르코니아 산화알루미늄, 입방정 붕소 탄화물, 합성 다이아몬드, 입방정 질화붕소(cBN) 등이 대표적입니다.
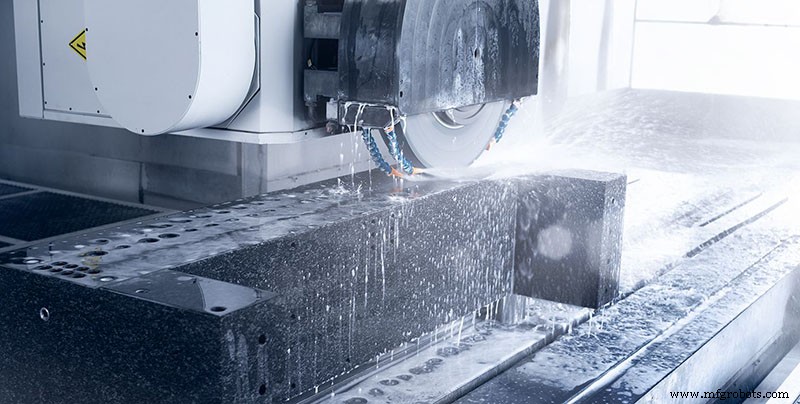
4. 원통·평면 연삭에서 연삭 운동 형태
원통 연삭과 평면 연삭에서 연삭 운동은 주운동, 반경 방향 이송 운동, 축 방향 이송 운동, 공작물 회전 또는 직선 운동 네 가지 형태를 포함합니다.
5. 단일 연마입자 연삭 과정 간략 설명
단일 연마입자 연삭 과정은 대략 미끄러짐, 긁힘, 절삭 세 단계로 나뉩니다.
(1) 미끄러짐 단계: 연삭 중 절삭 두께가 0에서 점차 증가. 연마입자 절삭날과 공작물 접촉 초기에 절삭 두께 acg가 극히 작을 때, 연마입자 꼭지점 둔각 반경 rn > acg이면 연마입자가 공작물 표면에서만 미끄러지며 탄성 변형만 일으키고 칩은 생성되지 않습니다.
(2) 긁힘 단계: 연마입자 침투 깊이가 깊어지면서 연마입자와 공작물 표면 간 압력 증가, 표면층이 탄성 변형에서 소성 변형으로 전이. 이때 압출 마찰이 심해 다량 열 발생. 금속이 임계점까지 가열되면 정렬 열응력이 재료 임계 항복 강도 초과, 절삭날이 재료 표면으로 절입 시작. 미끄러짐이 공작물 표면을 연마입자 전방과 측면으로 밀어내 연마입자가 공작물 표면에 홈 파고, 양측에 융기 형성. 이 단계 특징: 재료 표면에 소성 유동과 융기 발생, 연마입자 절삭 두께가 칩 형성 임계값 도달 못 해 칩 형성 안 됨.
(3) 절삭 단계: 침투 깊이가 임계값 증가하면 절삭층이 연마입자 압출 하에서 전단면을 따라 명백히 미끄러지며 칩 형성, 전면으로 흘러나옴. 이를 절삭 단계라 함.
6. 고속 연삭이란? 일반 연삭과 비교한 특징
고속 연삭은 숫돌 선속을 높여 연삭 효율과 품질을 향상시키는 공정입니다. 일반 연삭과의 차이는 높은 연삭 속도와 이송률에 있으며, 고속 연삭 정의는 시대에 따라 발전합니다. 1960년대 이전에는 연삭 속도 50m/s를 고속 연삭이라 했고, 1990년대에는 최대 500m/s 도달. 실제 적용에서는 100m/s 이상을 고속 연삭이라 부릅니다.
일반 연삭 대비 고속 연삭 특징:
(1) 기타 파라미터 불변 조건에서 숫돌 속도만 높이면 절삭 두께 감소, 각 연마입자에 작용하는 절삭력 감소.
(2) 공작물 속도를 숫돌 속도에 비례해 높이면 절삭 두께 유지 가능. 이때 각 연마입자 절삭력과 연삭 합력 변화 없음. 최대 장점은 동일한 연삭력으로 재료 제거율이 비례 증가.
7. 정밀 연삭이란?
정밀 연삭은 정밀 연삭기에서 미세 입자 숫돌을 선택하고 숫돌을 정밀 드레싱하여 연마입자가 미세 절삭날과 윤곽 특성을 갖게 한 후 연삭하는 방식입니다. 연삭 후 남은 연삭 흔적이 극히 미세하고 잔류 높이가 극히 작으며, 비발화 연삭 단계 효과와 더불어 가공 정밀도 1~0.1mm, 표면 조도 Ra 0.2~0.025mm 달성하는 표면 연삭 방법입니다.
일반 숫돌 정밀 연삭 시 숫돌 선택 원칙:
(1) 정밀 연삭용 숫돌 연마입자는 미세 절삭날과 윤곽 형성·유지 용이성 원칙.
(2) 숫돌 입도: 기하학적 요인만 보면 입도 미세할수록 연삭 표면 조도값 작음. 하지만 연마입자가 너무 미세하면 숫돌이 연마 부스러기로 막히기 쉽고, 열전도성 나쁘면 가공 표면 화상 등 현상 발생해 표면 조도값 증가.
(3) 숫돌 결합제: 수지, 금속, 세라믹 등. 수지 널리 사용. 조립 숫돌엔 유리질 결합제 사용 가능. 금속·세라믹 결합제는 정밀 연삭 분야 중요 연구 대상.
8. 초정밀 연삭이란?
초정밀 연삭은 가공 정밀도 0.1mm 미만, 표면 조도 Ra 0.025mm 미만인 숫돌 연삭 방식. 세라믹, 유리 등 경취성 재료 가공에 적용.
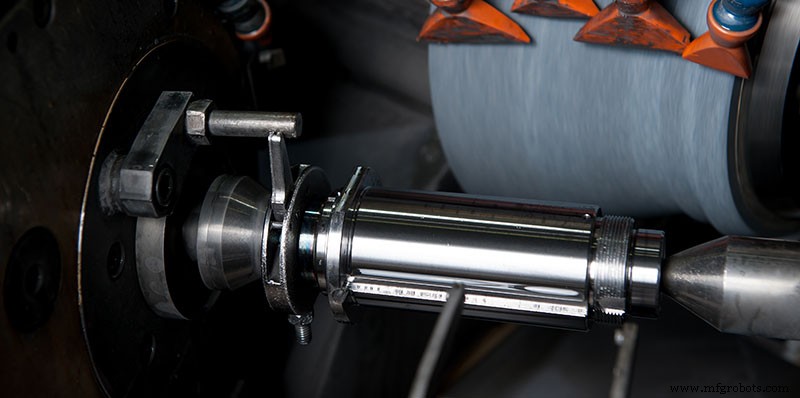
초정밀 연삭 메커니즘:
(1) 연마입자는 탄성 지지와 큰 음의 경사각 절삭날을 가진 탄성체로 간주. 탄성 지지는 결합제. 연마입자 경도 상당하고 자체 변형 작지만 실제로는 탄성체.
(2) 연마입자 절삭날 절삭 깊이가 0에서 시작해 최대값 도달 후 다시 0으로 감소.
(3) 연마입자와 공작물 전체 접촉 과정: 탄성역 → 소성역 → 절삭역 → 소성역 → 탄성역 순서.
(4) 초정밀 연삭에서 미세 절삭, 소성 유동, 탄성 파괴, 미끄러짐 작용이 절삭 조건 변화에 따라 순차적 출현. 날 예리하고 일정 연삭 깊이면 미세 절삭 효과 강함; 날 충분히 예리하지 않거나 연삭 깊이 너무 얕으면 소성 유동, 탄성 파괴, 미끄러짐 발생.
초정밀 연삭 특징:
(1) 초정밀 연삭은 체계적 프로젝트.
(2) 초경 연마 숫돌이 초정밀 연삭 주 공구.
(3) 초정밀 연삭은 초미세 절삭 공정.
초정밀 연삭 적용:
(1) 강철 및 합금 등 금속 재료 연삭, 특히 담금질 처리된 경화강.
(2) 비금속 경취성 재료 연삭: 세라믹, 유리, 석영, 반도체 재료, 석재 등.
(3) 현재 원통 연삭기, 평면 연삭기, 내면 연삭기, 좌표 연삭기 등 초정밀 연삭기 주로 사용되어 외경, 평면, 구멍, 구멍 시스템 초정밀 연삭 수행.
(4) 초정밀 연삭과 초정밀 자유 연마 가공 상호 보완.



