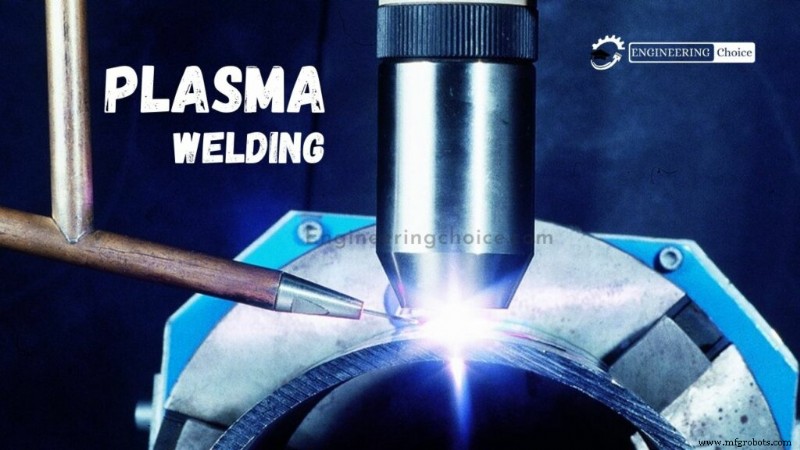
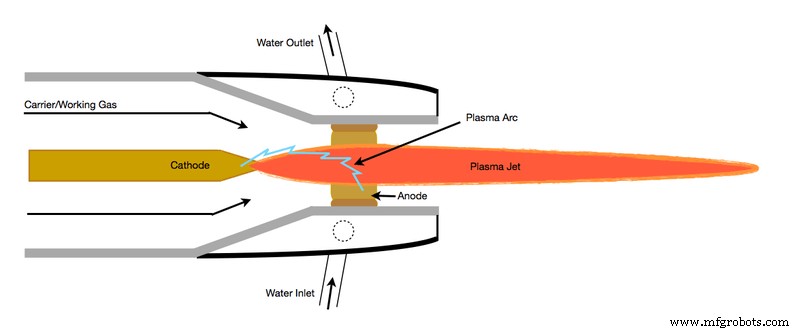
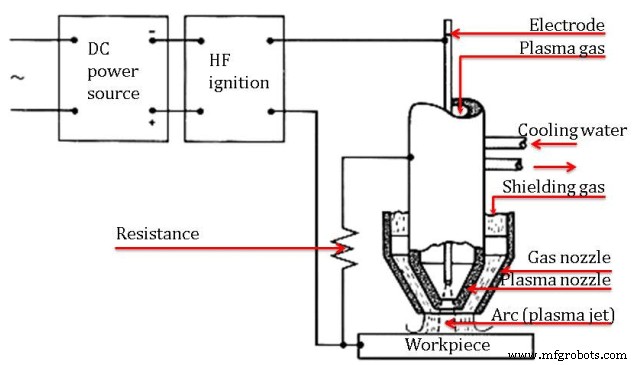
플라즈마 아크 용접(PAW)은 뾰족한 텅스텐 전극과 공작물 사이에 아크가 생성된다는 점에서 TIG 용접과 매우 유사합니다. 그러나 전극을 토치 본체 내부에 배치함으로써 플라즈마 아크를 차폐 가스 엔벨로프(Envelope)로부터 분리할 수 있습니다. 플라즈마는 미세한 구멍이 뚫린 구리 노즐(Nozzle)을 통해 강제로 배출되며 아크가 수축됩니다.
이로 인해 아크가 좁아져 높은 에너지 밀도를 가지며 인서트 팁 구멍에서 분출됩니다. 아크 확산은 TIG 용접의 약 1/4로 제한되어 더 높은 전류 밀도의 아크를 형성합니다.
노즐 보어 직경(Bore Diameter)
보어 직경과 플라즈마 가스 유량을 조절해 세 가지 운전 모드를 구현할 수 있습니다:
1. 마이크로 플라즈마(Micro Plasma): 0.1-15A
마이크로 플라즈마 아크는 매우 낮은 용접 전류에서 작동 가능합니다. 아크 길이가 20mm까지 변해도 원주형 아크가 안정적으로 유지됩니다.
2. 중전류(Medium Current): 15-200A
15-200A의 높은 전류에서 플라즈마 아크 공정 특성은 TIG 아크와 유사하지만, 플라즈마가 수축되어 아크가 더 강직(Stiff)합니다. 플라즈마 가스 유량을 늘려 용입 깊이(Penetration)를 개선할 수 있지만, 가스 실드 내 과도한 난류로 공기와 차폐 가스 혼입 위험이 있습니다.
3. 키홀 플라즈마(Keyhole Plasma): 100A 이상
용접 전류와 플라즈마 가스 유량을 늘리면 레이저나 전자빔 용접처럼 재료를 완전 관통하는 강력한 플라즈마 빔이 생성됩니다.
용접 중 구멍이 금속을 점진적으로 관통하며 용융 용접 풀이 표면 장력에 의해 뒤에서 흘러 용접 비드를 형성합니다. 이 공정으로 두꺼운 재료(스테인리스강 기준 최대 10mm)를 단일 패스(Pass)로 용접할 수 있습니다.
플라즈마 아크 용접기 구성
플라즈마 아크 용접 장치는 다음 구성품으로 이루어집니다:
전원 공급장치(Power Supply)
플라즈마 용접 토치(Plasma Welding Torch)
수순환 장치(Water Re-circulator)
텅스텐 전극(Tungsten Electrode)
차폐 가스(Shielding Gas)
플라즈마 가스(Plasma Gas)
토치 액세서리 키트(팁, 세라믹, 콜렛, 전극 셋업 게이지)
필러 재료(Filler Material)
1. 전원 공급장치(Power Supply)
플라즈마 아크 용접 공정은 텅스텐 전극과 용접 판 사이에 전기 스파크를 생성하기 위해 고출력 DC 전원이 필요합니다.
최저 2암페어부터 용접 가능하며 최대 약 300암페어까지 처리합니다. 정상 작동을 위해 약 80볼트가 필요합니다.
전원은 트랜스포머, 정류기, 제어 콘솔로 구성됩니다.
2. 플라즈마 용접 토치(Plasma Welding Torch)
플라즈마 용접 공정에서 가장 중요한 부품입니다.
TIG 용접에 사용되는 토치와 상당히 유사합니다.
PAW 토치는 아크가 토치 내부에 포함되어 고열을 발생시키므로 수냉식입니다. 토치 외부에 워터 재킷(Water Jacket)이 설치되어 있습니다.
3. 수순환 장치(Water Re-circulator)
용접 토치 외부에 물을 지속적으로 흐르게 해 토치를 냉각시키는 장치입니다.
4. 텅스텐 전극(Tungsten Electrode)
이 장비에서는 비소모성 텅스텐 전극을 사용합니다. 텅스텐은 매우 높은 온도에도 견딜 수 있습니다.
5. 차폐 가스(Shielding Gas)
이 용접 공정에서는 두 가지 불활성 가스를 사용합니다. 용접 중 난류 방지를 위해 저압을 유지해야 하는데, 저압 가스는 용접 실드를 약하게 형성하므로 외부 토치 부분을 통해 높은 유량으로 또 다른 불활성 가스를 공급해 용접 실드를 유지합니다.
사용되는 불활성 가스는 헬륨, 아르곤, 필요에 따라 수소이며 온도에 따라 달라집니다.
6. 플라즈마 가스(Plasma Gas)
전자와 이온이 거의 같은 수로 구성된 이온화된 고온 가스입니다. 분자, 원자, 전자로부터 전자를 자유롭게 할 충분한 에너지를 가집니다.
이것이 용접의 주 에너지원입니다.
7. 토치 액세서리 키트(Torch Accessory Kit)
용접 토치의 성능을 확장하는 데 사용되는 키트입니다.
8. 필러 재료(Filler Material)
플라즈마 용접에서는 필러 재료를 사용하지 않습니다. 필러 재료를 사용하는 경우 용접 구역에 직접 공급됩니다.
플라즈마 용접 작동 원리
플라즈마는 극도로 높은 온도로 가열되어 이온화되어 전기 전도성을 띠게 된 기체입니다. GTAW(TIG)와 유사하게 플라즈마 아크 용접 공정은 이 플라즈마를 이용해 공작물에 전기로를 전달합니다. 아크의 강한 열로 피용접 금속이 녹아 융합됩니다.
플라즈마 용접 토치 내부에 텅스텐 전극이 위치하며, 끝단에 작은 구멍이 있는 구리 노즐로 둘러싸여 있습니다. 토치 전극과 노즐 팁 사이에 파일럿 아크가 개시됩니다. 이 아크가 피용접 금속으로 전달됩니다.
플라즈마 가스와 아크를 수축된 오리피스(Orifice)로 강제 배출함으로써 토치는 작은 영역에 높은 열 집중도를 전달합니다. 고성능 용접 장비로 플라즈마 공정은 예외적으로 고품질 용접을 생성합니다.
플라즈마 가스는 일반적으로 아르곤입니다. 토치는 제2 가스(아르곤, 아르곤/수소, 헬륨)도 사용해 용융 용접 풀을 차폐함으로써 용접 산화를 최소화합니다.
플라즈마 아크 용접 장점
토치 설계로 아크 제어 성능 향상
용접 관찰과 제어에 더 많은 자유도 제공
높은 열 집중도와 플라즈마 제트로 더 빠른 이동 속도 가능
높은 온도와 열 집중도로 키홀 효과(Keyhole Effect) 구현
단일 패스 용접으로 다수 조인트 완전 관통 가능
GTAW(가스 텅스텐 아크 용접) 대비 열영향부(HAZ)가 더 작음
타 용접 공정 대비 적은 전류 입력 필요
플라즈마 아크 용접 단점
LBW(레이저 빔 용접)와 EBW(전자빔 용접) 대비 더 넓은 용접비드와 열영향부 생성
플라즈마 용접 장비 비용이 매우 높음. 초기 투자 비용 높음
플라즈마 용접 수행 위해 훈련과 전문성 필요
자외선과 적외선 방사선 발생
약 100dB 수준의 높은 소음 발생
토치가 부피가 커 수동 용접이 다소 어렵고 훈련 필요(위 언급)
플라즈마 아크 용접 응용 분야
조선 및 항공우주 산업에서 사용
스테인리스강 또는 티타늄 파이프/튜브 용접에 사용
주로 전자 산업에서 사용
공구, 다이, 금형 수리에 사용
터빈 블레이드 용접 또는 코팅에 사용
이상이 플라즈마 아크 용접 가공에 대한 모든 내용입니다. 유익하셨길 바랍니다. 다른 용접 공정에 대한 글도 작성했으니 참고해 보시고, 마음에 드시면 즐겨 쓰는 소셜 플랫폼에 공유해 주세요.