회로 기판이 들어간 전자 기기를 분해해 보면 부품들이 납땜 기술로 부착되어 있음을 알 수 있습니다. 납땜은 연결 부위 주위에 납땜(Solder)을 녹여 두 개 이상의 전자 부품을 결합하는 공정입니다. 영구적인 연결을 만들지만, 디솔더링(Desoldering) 도구로 되돌릴 수도 있습니다.
오늘은 납땜에 대해 모든 것을 배워보겠습니다. 무엇인가요? 용도는? 공정은 어떻게 진행되나요?
납땜(Soldering)이란?
납땜은 납땜(Solder)을 녹여 서로 다른 종류의 금속을 접합하는 공정입니다. 납땜은 주로 주석(Tin)과 납(Lead)으로 만든 금속 합금으로, 뜨거운 인두(Iron)로 녹입니다. 인두를 600°F(약 315°C) 이상으로 가열한 뒤 식히면 강력한 전기적 결합이 생성됩니다.
용접(Welding)과 달리 납땜 시 공작물(Workpiece)은 녹지 않습니다. 브레이징(Brazing)도 공작물 금속을 녹이지는 않지만, 필러 메탈(Filler Metal) 융점이 납땜보다 높습니다. 역사적으로 거의 모든 납땜에 납이 포함되었으나, 환경과 건강 우려로 전자 및 배관 용도에서 무연 합금(Lead-free Alloy) 사용이 증가하고 있습니다.
납땜(Solder)이란?
납땜은 금속 공작물 간 영구적 결합을 만드는 융해성 금속 합금입니다. 냉각 후 부착·연결되도록 납땜을 녹여 사용하며, 이는 접합 대상 공작물보다 낮은 융점을 가진 합금이어야 합니다.
납땜은 시간이 지나도 접합부가 저하되지 않도록 산화와 부식에 강해야 합니다. 전기 연결용 납땜은 양호한 전기적 특성도 가져야 합니다.
연납(Soft Solder)은 일반적으로 90-450°C(190-840°F, 360-720K) 융점 범위를 가지며 전자, 배관, 판금 작업에 흔히 쓰입니다. 180-190°C(360-370°F, 450-460K) 사이에서 녹는 합금이 가장 널리 사용됩니다. 450°C(840°F, 720K) 이상 융점 합금으로 수행하는 납땜은 '경납(Hard Soldering)', '은납(Silver Soldering)', 또는 '브레이징(Brazing)'이라 부릅니다.
특정 비율에서 일부 합금은 공융(Eutectic) 조성을 띠는데, 이는 해당 성분 조합에서 가능한 최저 융점을 가지며 어는점(Freezing Point)과 일치합니다. 비공융(Non-eutectic) 합금은 고체상선(Solidus)과 액체상선(Liquidus) 온도가 현저히 다를 수 있어 명확한 액체와 고체 전이 구간을 가집니다.
비공융 혼합물은 충분히 높은 온도에서 저융점 상(Phase)의 용융 매트릭스에 고체 입자가 분산된 페이스트(Paste) 상태로 존재하는 경우가 많습니다. 전기 작업에서 이 '페이스트 상태'에서 접합부가 교란되면 완전히 고체화되기 전이므로 불량 전기 연결이 발생할 수 있습니다. 공융 납땜 사용 시 이 문제가 줄어듭니다.
비공융 납땜의 페이스트 상태는 배관에서 활용되기도 합니다. 냉각 중 납땜 성형이 가능해 파이프 수밀 접합(Joint) 보장에 유리해 소위 '와이프드 조인트(Wiped Joint)'를 만듭니다.
전기·전자 작업용 납땜 와이어는 수작업 납땜(수동 납땜은 납땜 인두나 납땜 건 사용)용 다양한 두께로 제공되며, 플럭스(Flux)가 코어에 들어 있습니다.
상온 페이스트 형태, 공작물에 맞춰 미리 성형된 포일(Preformed Foil) 형태(기계화된 대량 생산에 적합), 인두 사용이 어렵거나 불가능한 현장 수리용으로 불꽃으로 녹일 수 있는 작은 '탭(Tab)' 형태도 있습니다.
납땜 작동 원리
온도 컨트롤러에 연결된 인두의 열로 납땜을 녹입니다. 납땜 융점인 약 600°F(315°C) 이상으로 가열해 녹인 뒤 식히면 납땜 조인트(Solder Joint)가 생성됩니다.
강력한 전기 연결 생성 외에도 디솔더링 도구로 납땜을 제거할 수 있습니다.
납땜은 인쇄 회로 기판(PCB)의 구리 조인트, 구리 튜브 조인트 등 강력하고 영구적인 연결을 만드는 금속 합금입니다. 납 함유와 무연(Lead-free) 두 종류와 0.032"-0.062" 직경 범위로 제공됩니다. 납땜 내부 코어에는 플럭스(Flux)가 있어 기계적 물성을 강화하고 개선합니다.
어떤 금속이 사용되나요?
납땜용 필러 메탈은 과거 납 기반(납땜)이었으나, 규제로 인해 무연 납땜으로 대체되고 있습니다. 무연 납땜은 안티모니, 비스무트, 황동, 구리, 인듐, 주석, 은 등으로 구성될 수 있습니다.
어떤 플럭스(Flux)를 납땜에 쓸 수 있나요?
연결 지점에 오일, 먼지, 산화막 같은 불순물이 있을 수 있습니다. 플럭스는 산화를 방지하고 때로 금속 표면을 세정합니다. 로진 플럭스(Rosin Flux)가 전기 연결의 기계적 강도와 전기적 접촉을 돕는 데 쓰입니다. 때로는 습윤제(Wetting Agent)를 도포해 표면 장력을 낮추기도 합니다.
납땜 종류(Types of Solder)
요약하면 3가지 주요 납땜 종류가 있습니다: 무연(Lead-free), 납 기반(Lead-based), 플럭스 코어(Flux Core). 납 기반 납땜이 가장 신뢰성이 높고 의료 전자, 항공우주 같은 중요 애플리케이션에서 선호됩니다.
시장에 수많은 납땜 종류가 있어 프로젝트용 올바른 선택이 어려울 수 있습니다. 다행히 검색 범위를 좁힐 수 있는 3가지 주요 카테고리가 있습니다:
납 기반 납땜(Lead-based Solder): 전자 혁명의 시작. 가장 흔한 배합은 60/40(주석/납)으로 융점 약 180-190°C. 통칭 '연납(Soft Solder)'. 주석은 낮은 융점 위해, 납은 주석 수염(Tin Whisker) 성장 억제 위해 사용. 주석 농도 높을수록 인장 및 전단 강도 향상.
무연 납땜(Lead-free Solder): EU가 가전제품 납 사용 제한 시작하며 개발됨. 미국에서는 무연 납땜 사용 시 세제 혜택. 신규 어닐링(Annealing) 기술, 니켈 등 첨가제, 컨포멀 코팅(Conformal Coating)으로 주석 수염 완화 가능. 무연 납땜은 일반적으로 기존 납땜보다 융점이 높음.
플럭스 코어 납땜(Flux Core Solder): '와이어 스풀(Spool of Wire)' 형태로 환원제가 코어에 들어 있음. 납땜 중 플럭스 방출돼 접점 금속 산화 환원(역산화)시켜 더 깨끗한 전기 연결 생성. 납땜 습윤성도 개선. 전자용 플럭스는 보통 로진. 산성 코어(Acid Core)는 금속 수리/배관용이며 전자 제품에 사용하면 안 됨.
납땜 방법(How To Solder)
납땜은 두 개 이상의 전자 부품을 납땜으로 연결 부위 주위에 녹여 결합하는 공정입니다. 납땜은 금속 합금으로 식으면 부품 간 강력한 전기적 결합 생성. 영구 연결 생성하지만 디솔더링 도구로 되돌릴 수 있음(아래 설명).
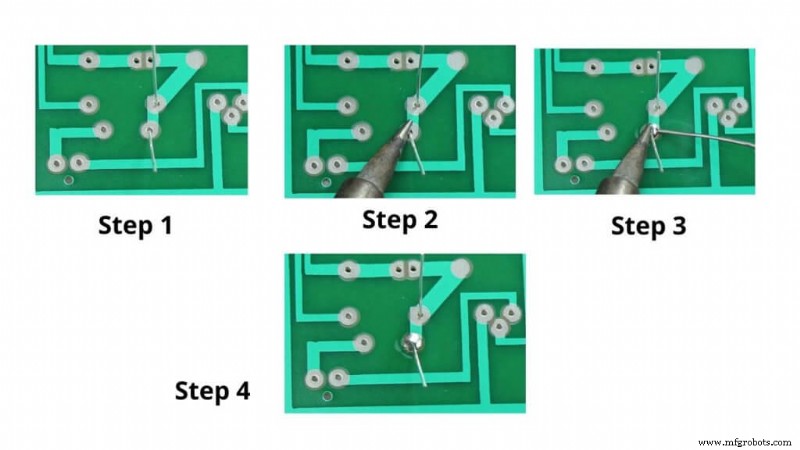
납땜 방법을 더 잘 설명하기 위해 실제 애플리케이션으로 시연하겠습니다. 이 예제에서는 LED를 회로 기판에 납땜합니다.
1단계: 부품 장착(Mount The Component): 먼저 LED 리드(Lead)를 회로 기판 구멍에 삽입합니다. 기판을 뒤집고 리드를 45도 각도로 바깥쪽으로 굽힙니다. 이는 부품이 구리 패드(Copper Pad)와 더 좋은 조인트를 만들고 납땜 중 빠지지 않게 해줍니다.
2단계: 조인트 가열(Heat The Joint): 납땜 인두를 켜고 온도 조절 기능이 있으면 400°C로 설정. 인두 팁을 구리 패드와 리드에 동시에 댑니다. 패드와 리드가 가열되도록 3-4초간 인두를 제자리에 유지합니다.
3단계: 납땜 공급(Apply Solder To Joint): 인두를 구리 패드와 리드 위에 유지한 채 납땜을 접촉부에 댑니다. 중요: 납땜을 인두 팁에 직접 대지 마세요. 조인트가 충분히 뜨거워 납땜이 닿으면 녹을 정도여야 합니다. 조인트가 너무 차면 불량 연결 발생.
4단계: 리드 절단(Snip The Leads) 인두를 떼고 납땜이 자연스럽게 식도록 둡니다. 납땜에 불어주면 안 됩니다. 불량 조인트 원인. 식은 후 니퍼로 여분 리드 절단.
올바른 납땜 조인트는 매끄럽고 광택 있으며 화산이나 원뿔 모양입니다. 조인트 전체를 덮을 만큼만 납땜하고, 너무 많아 공 모양이 되거나 인접 리드/조인트로 흘러넘치지 않게 해야 합니다.
전선 납땜 방법(How To Solder Wires)
이제 전선끼리 납땜하는 방법을 보여드리겠습니다. 이 공정에는 헬핑 핸즈(Helping Hands)나 다른 클램핑 장치 사용을 권장합니다.
먼저 납땜할 양쪽 전선 끝단 절연 피복을 벗깁니다. 연선(Stranded Wire)인 경우 손가락으로 가닥을 꼬아줍니다. 납땜 인두가 완전히 예열되면 팁을 전선 한쪽 끝에 댑니다. 전선을 잡고 3-4초 유지.
인두를 댄 상태에서 납땜을 전선에 터치해 완전히 코팅시킵니다. 다른 전선도 같은 과정 반복. 두 주석 도금된 전선을 겹쳐 놓고 인두로 양쪽 전선을 동시에 댑니다. 납땜이 녹으며 양쪽 전선을 고르게 코팅합니다.
인두를 떼고 몇 초 기다려 납땜 조인트가 식고 굳게 합니다. 열수축 튜브(Heat Shrink Tubing)로 연결부 커버.
디솔더링(Desoldering)이란?
전자 분야에서 디솔더링은 회로 기판에서 납땜과 부품을 제거해 트러블슈팅, 수리, 교체, 회수(Salvage)하는 작업입니다.
디솔더링은 납땜을 녹여 두 소재 간 결합된 조인트를 제거하는 공정입니다. 전자 분야에서는 PCB에서 전기 부품을 제거해 트러블슈팅, 수리, 교체, 회수하는 것을 의미합니다. 이 목적으로 가장 흔히 쓰입니다.
간단히 말해 디솔더링은 납땜의 정반대 공정입니다. 납땜 과정에서 한 일을 모두 되돌립니다. 납땜과 마찬가지로 디솔더링도 섬세한 공정으로 일정 수준 숙련도 필요. 납땜과 유사한 단계를 따르고 엄격한 안전 수칙 준수 필요.
디솔더링 방법(Methods of Desoldering)
디솔더링에는 여러 방법이 있습니다. 각각 다른 도구와 다른 수준의 납땜 숙련도 필요. 아래는 부품 디솔더링에 사용할 수 있는 종합적인 방법 목록입니다.
1. 납땜 인두 사용(Using a Soldering Iron)
납땜 인두는 부품 디솔더링에 가장 단순하고 쉬운 방법. 납땜 인두와 롱노즈 플라이어(Pliers)만 있으면 됩니다.
절차:
납땜 인두로 납땜을 가열해 녹이기 시작할 때까지
인두로 핀을 살짝 밀며 납땜을 조인트에서 떨어뜨리기
플라이어로 부품을 당겨 핀홀에서 제거
부품 당길 때 본체가 아닌 팁에 압력 가하기. 아니면 부품 손상 가능
홀에서 납땜 제거하려면 안전핀을 홀 안에 꽂으세요. 납땜이 빨려 들어가 쉽게 제거됩니다.
장점: 납땜 인두만으로 디솔더링 가능. 디솔더링한 부품 재사용 가능.
단점: 인두를 너무 오래 대면 기판 손상 가능.
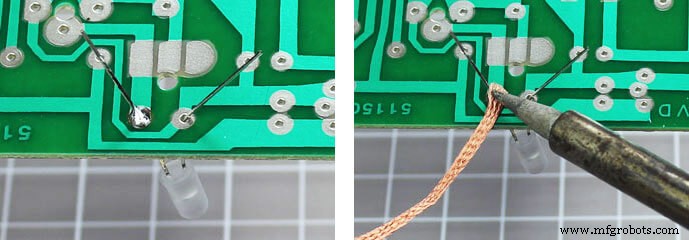
2. 납땜 심지(Soldering Wick) 사용
납땜 심지(Desoldering Braid) 방법은 납땜 후 불필요한 납땜 제거에 사용. 구리선을 땋아 엮어 만듦.
구리선은 열전도율이 좋아 열을 잘 전달. 납땜은 열을 따라 이동하므로 구리 코일이 금속 표면에서 납땜을 빨아들입니다.
일부 납땜 심지는 플럭스 포함돼 납땜 제거 용이. 플럭스 없는 경우 심지 끝을 플럭스에 담가 제거 속도 향상 가능.
절차:
구리선 몇 인치 땋아 브레이드 만들기
심지 끝을 플럭스에 담가 플럭스 도포
디솔더링 원하는 조인트에 심지 일부 올리기
뜨거운 납땜 인두 팁을 심지 끝과 대상 핀에 대기
몇 초 기다려 납땜 녹고 심지가 녹은 납땜 흡수할 때까지
납땜 덮인 심지 부분 잘라내기
불필요한 납땜 모두 제거될 때까지 반복
심지 다룰 때 손으로 만지지 마세요. 매우 뜨겁습니다. 플라이어로 잡고 위치시키세요.
장점: 저렴, 단순, 사용 쉬움. 평면에서 납땜 제거에 탁월. 제거할 납땜 양에 맞춰 심지 크기 조절 가능. 디솔더링 부품 재사용 가능.
단점: 심지 재사용 불가(납땜 덮인 부분 잘라내야 함). 심지 매우 뜨거워 조인트 대기가 어려움. 핀홀 납땜 제거에 부적합.