서브머지드 아크 용접(SAW): 원리, 장단점, 적용 분야 완벽 정리
서브머지드 아크 용접(Submerged Arc Welding, SAW)이란?
서브머지드 아크 용접(SAW)은 연속 공급되는 전극과 용접할 공작물 사이에 전기 아크를 형성하는 접합 공정입니다. 분말 플럭스 담요(Blanket)가 아크를 둘러싸 덮으며, 용융 시 접합할 금속과 전극 사이 전기 전도 경로를 제공합니다.
최초 SAW 특허는 1935년 출원. 연속 공급되는 소모성 솔리드 또는 튜블러(메탈 코어드) 전극 필요. 용융 용접부와 아크 존이 석회, 실리카, 산화망간, 플루오르화칼슘 등 화합물로 된 입상 융해성 플럭스 담요 아래 '잠김(Submerged)' 상태라 대기 오염으로부터 보호됩니다.
플럭스가 용융되면 도전성이 생겨 전극-모재 간 전류 경로 형성. 두꺼운 플럭스 층이 용융 금속을 완전히 덮어 스패터/스파크 방지, 강렬한 자외선/흄 억제 → 쉴드 메탈 아크 용접(SMAW)의 단점 해소.
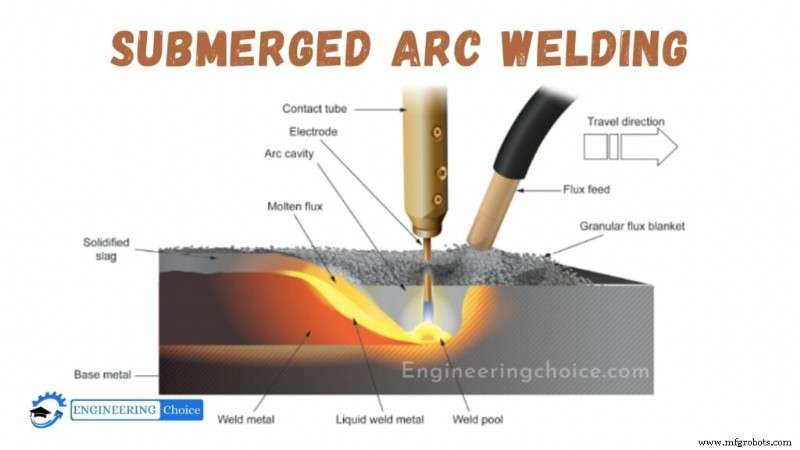
서브머지드 아크 용접 작동 원리
SAW는 연속 공급 전극과 공작물 사이 아크 형성 공정. 분말 플럭스가 보호 가스 실드와 슬래그 생성(합금 원소 용융풀 첨가도 가능) → 용접 구역 보호. 별도 차폐 가스 불필요. 아크가 플럭스 담요 아래 잠겨 육안 관측 불가. 검증된 극히 범용적인 용접법.
전극은 솔리드/코어드 와이어 또는 소결 소재 시트 스트립. 플럭스는 성분을 융합해 유리질 슬래그 형성 후 분쇄(퓨즈드 플럭스)하거나 바인더+코닝 공정으로 응집(본디드 플럭스) 제조. 플럭스 화학적 성질과 입도 분포가 아크 안정성, 용착 금속 기계적 물성, 비드 형상 결정.
SAW는 보통 기계화 공정으로 운용. 용접 전류(통상 300~1000A), 아크 전압, 이송 속도 모두 비드 형상, 침투 깊이, 용착 금속 화학 조성 영향. 용접풀 직접 관찰 불가 → 파라미터 설정과 필러 와이어 위치 선정에 절대 의존.
보통 단일 와이어에 AC/DC 쓰나, 변형 다수: 다중 와이어, 용접 전 잘게 썬 와이어 첨가, 금속 분말 첨가 등. 소구경 부도체 와이어를 용융풀 선단에 공급해 퇴적률 20% 향상도 가능. 와이어를 0.5mm 두께, 60mm 폭 스트립으로 교체하면 서페이싱(표면 육성) 용도로 전용.
서브머지드 아크 용접 적용 분야
- 보일러 등 압력 용기 용접
- 구조물, 배관, 중장비, 조선, 철도 건설, 기관차
- 기계 부품 수리 용접
서브머지드 아크 용접의 장점
- 건전하고 강한 용접 용이
- 용접 흄 최소 배출
- 아크 빛 최소 방출
- 실내/옥외 작업 모두 적합
- 변형 적음
- 깊은 용입
- 모재 가장자리 준비 최소화
- 고 퇴적율 가능
- 후판 용접 가능
- 플럭스 절반 이상 회수 재사용 가능
서브머지드 아크 용접의 단점
- 일부 철계 금속(강, 스테인리스)에 한정
- 긴 직선 심(Seam)이나 회전 파이프/용기에 한정
- 적정 침투 위해 백킹 스트립 필요
- 후판(고두께) 소재에만 적용 가능



