용접 전극 완벽 가이드: 종류, 선택법, 코드 해석까지
용접 전극이란?
용접 전극은 용접기와 연결되어 전극 아크를 생성하는 와이어 봉입니다. 전류가 이 와이어를 통과하면서 아크가 발생하고, 높은 열로 금속을 녹여 접합합니다.
전극은 피복된 금속 와이어입니다. 용접 대상 금속과 유사한 재질로 만들어집니다. 크게 소모성 전극과 비소모성 전극으로 나뉩니다. 피복 아크 용접(SMAW, 스틱 용접)에서는 소모성 전극을 사용하며, 용접 과정에서 전극이 녹아 용접부의 일부가 됩니다.
아르곤 아크 용접(TIG)에서는 비소모성 전극을 사용하여 전극이 녹지 않습니다. 가스 금속 아크 용접(GMAW, MIG 용접)에서는 와이어가 연속 공급되며, 플럭스 코어드 아크 용접은 플럭스를 내장한 관형 소모성 전극을 연속 공급합니다.
더 보기: 용접이란?
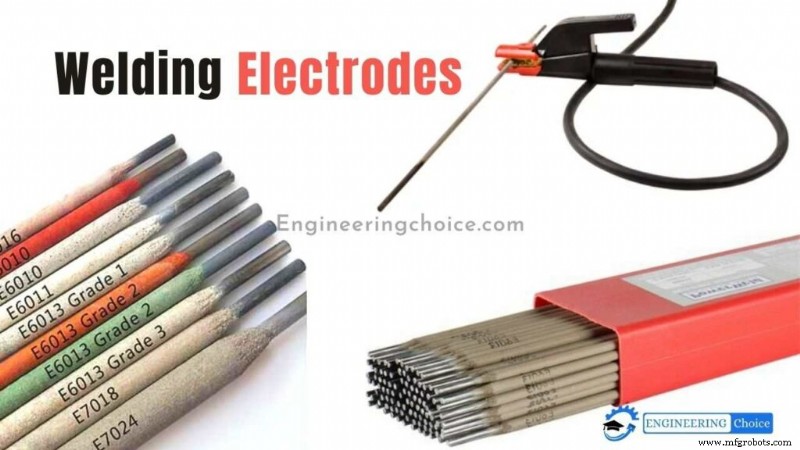
용접 전극 선택 방법
스틱 전극은 다양한 종류가 있으며, 각각 기계적 특성과 호환되는 전원 타입이 다릅니다. 용접봉 선택 시 고려해야 할 주요 요소는 다음과 같습니다.
- 모재 특성
- 인장 강도
- 용접 전류
- 모재 두께, 형상, 맞물림 상태
- 용접 자세
- 규격 및 사용 조건
- 작업 환경 조건
용접기를 켜고 전극 홀더를 잡기 전, 각 요소를 자세히 이해해 보세요.
전극 선택의 첫 단계는 모재 성분을 파악하는 것입니다. 전극 성분을 모재 종류와 일치시키면 강한 용접이 가능합니다. 모재 성분이 불확실하다면 다음 질문으로 판단해 보세요.
- 금속 외관은? 부품 파단면이 거칠고 입자가 보이면 주철일 가능성이 높습니다.
- 자성이 있는가? 자성이 있으면 탄소강 또는 합금강, 자성이 없으면 망간강, 300계 오스테나이트 스테인리스강, 알루미늄·황동·구리·티타늄 등 비철 합금일 수 있습니다.
- 그라인더 접촉 시 불꽃 모양은? 불꽃이 많이 퍼지면 A-36 강재 같은 고탄소강입니다.
끌로 찍었을 때 파고드는가, 튕기는가? 연강이나 알루미늄 같은 부드러운 금속은 파고들고, 고탄소강·크로몰리·주철 같은 경질 금속은 튕겨 나옵니다.
인장 강도
균열이나 용접 결함을 방지하려면 전극의 최소 인장 강도를 모재 인장 강도와 맞춰야 합니다. AWS 분류 번호의 앞 두 자리가 인장 강도(psi×1000)를 나타냅니다.
예: E6011의 '60'은 60,000 psi 인장 강도 용착 금속을 의미하며, 유사 강도 강재에 적합합니다.
용접 전류
전극마다 사용 가능한 전류(AC/DC)가 다릅니다. AWS 분류의 네 번째 자리가 피복 종류와 호환 전류를 나타냅니다(표 참조).
전류 종류는 용입 프로파일에도 영향을 줍니다. DCEP 호환 전극(E6010)은 깊은 용입과 강한 아크를 내며, 녹·유분·페인트·오물을 '파고들어' 용접합니다. DCEN 호환 전극(E6012)은 얕은 용입으로 간격 메우기나 수평 필렛 고속 용접에 적합합니다. AC 호환 전극(E6013)은 부드러운 아크와 중간 용입으로 깨끗한 얇은 판재 용접에 씁니다.
두꺼운 재료는 최대 연성과 저수소 전극으로 균열을 예방합니다. AWS 분류 끝자리가 15, 16, 18인 전극은 저수소 특성과 우수한 인성(높은 충격값)으로 잔류 응력을 흡수합니다.
얇은 재료는 6013 같은 부드러운 아크 전극과 소구경 전극으로 번스루를 방지합니다. 맞물림이 타이트하거나 비벨링되지 않은 조인트는 E6010·E6011 같은 '파고드는' 아크 전극으로 충분한 용입을 확보합니다. 루트 간격이 넓은 경우는 E6012처럼 오목한 비드 면을 만드는 전극으로 갭 브리징과 그루브 용접에 유리합니다.
용접 자세
AWS 분류 세 번째 자리가 가능한 자세를 나타냅니다.
- 1 = 평, 수평, 수직, 오버헤드 전 자세
- 2 = 평, 수평만
예: 7018은 전 자세 용접 가능.
규격 및 사용 조건
용접부가 겪을 환경을 평가하세요. 고열·저온·반복 충격 환경이면 저수소·고연성 전극으로 균열 위험을 낮춥니다. 압력 용기·보일러 등 중요 용접은 규격에서 지정한 전극을 사용해야 합니다.
작업 환경 조건
밀스케일·녹·수분·페인트·그리스를 최대한 제거하세요. 깨끗한 모재는 기공 방지와 용접 속도 향상에 도움됩니다. 세척이 불가능하면 E6010·E6011로 오염물을 관통하는 깊은 아크를 활용하세요.
스틱 전극 코드 읽는 법
미국용접학회(AWS) 번호 체계로 전극의 용도와 최적 운전 조건을 알 수 있습니다.
| 숫자 | 피복 종류 | 용접 전류 |
|---|
| 0 | 고셀룰로오스 나트륨 | DC+ |
| 1 | 고셀룰로오스 칼륨 | AC, DC+, DC- |
| 2 | 고티타니아 나트륨 | AC, DC- |
| 3 | 고티타니아 칼륨 | AC, DC+ |
| 4 | 철분말, 티타니아 | AC, DC+, DC- |
| 5 | 저수소 나트륨 | DC+ |
| 6 | 저수소 칼륨 | AC, DC+ |
| 7 | 고산화철, 칼륨분말 | AC, DC+, DC- |
| 8 | 저수소 칼륨, 철분말 | AC, DC+, DC- |
'E'는 아크 용접 전극을 뜻합니다. 4자리 번호의 앞 두 자리, 5자리 번호의 앞 세 자리가 인장 강도(psi)입니다. E6010=60,000 psi, E10018=100,000 psi.
끝에서 두 번째 자리는 자세: 1=전자세, 2=평·수평, 4=평·수평·수직다운·오버헤드. 마지막 두 자리는 피복 종류와 전류입니다.
용접 전극 피복이란?
전극 피복은 아크 가스 차폐, 아크 안정화, 보호 슬래그 형성, 용접 비드 형상 개선, 용융 금속의 산소·질소·수소 흡수 방지 역할을 합니다.
피복 두께 1~3mm, 무게 비중 15~30%. 피복 전극은 수동 조작이 주를 이루나, 플럭스를 튜브 내부에 넣으면 연속 자동 용접이 가능해집니다(플럭스 코어드 와이어). 얇은 피복은 아크 안정화(이온화 피복) 목적이며, 피복이 부서지기 쉬워 직선 봉 전극만 사용 가능합니다.
전극 피복의 기능
- 이온화 물질로 아크 경로 안정화
- 보호 가스 분위기 형성으로 용융 금속의 O₂, H₂, N₂ 흡수 방지
- 고온 금속 위 보호 슬래그 형성
- 플럭스 역할로 산화물·불순물 제거
- 피복이 심선보다 늦게 타서 스패터 감소
- 탈산제 역할
- 슬래그 보호층으로 냉각 속도 늦춰 경화 방지
- 전기 절연체라 좁은 그루브 등에서 사용 제한
피복 종류
각 피복 유형마다 공통 특성이 있으나, 화학 조성 차이로 다양한 물성을 냅니다. 프로젝트에 맞는 최적 피복을 조사해 선택하세요.
셀룰로오스계
셀룰로오스 약 1/3, 기타 유기물 2/3 구성. 아크 열로 분해 시 H₂, CO, CO₃ 가스 발생으로 아크 강도↑, 깊은 용입→강한 용접. 가스층으로 용융 풀 보호, 기공 방지. 화학 배합에 따라 다양한 특성 발휘.
광물계
용접부 위에 슬래그 층 형성. 슬래그가 셀룰로오스계보다 천천히 식어 불순물이 표면으로 상승, 용접 내부 결함 방지.
혼합계
셀룰로오스+광물 혼합으로 가스 차폐+슬래그 보호 동시 확보. 까다로운 모재에 유리. 성분 수~10가지 이상으로 화학적 다양성 제공.
대표적인 전극 피복 5가지
셀룰로오스 전극
수직 자세 적합, 얇고 제거 쉬운 슬래그. 가열 시 H₂·CO₂로 보호 가스층 형성. 수소 취성 위험 존재. 순수 형태는 DC 전용이나 첨가제로 AC 가능. 루타일계와 사용감 비슷하나 용입 깊고 슬래그 문제 적음.
루타일 전극
셀룰로오스와 유사하나 TiO₂ 함량 높음. O₂·N₂·C·H 가스 차폐로 저탄소강 용접 적합. 슬래그에 Ti 잔류 가능. 셀룰로오스 첨가로 보호력 강화. 스패터·흄 적고 전 자세 용접 우수.
산화철 전극
AC/DC 겸용, 슬래그 제거 용이. 산소 함량 높아 용착 금속 강도 약할 수 있음. 수소 취성 위험은 셀룰로오스계보다 낮음. 아크 제어 좋고 정밀 비드 배치 가능.
염기성(저수소) 전극
수소 조절 전극으로도 불림. 건조 보관·예열 필수. 미준수 시 피복 화학 조성 불안정→용접 결함. 제어된 저수소로 기공·균열 최소화. 적정 관리 시 강재 용접에 최적.
철분말 전극
기타 피복에 철분말 첨가 변형. 금속분말 첨가로 효율·품질 향상 추세. 셀룰로오스계 변형으로 AC 사용 가능하게 만듦.
별도 피복 전극을 쓰는 용접법에서는 옵션 이해가 프로젝트 성패를 가릅니다. 자세·인장강도·심선 금속 등 추가 요소도 함께 고려하세요.
용접 전극의 종류
MIG·스틱 용접봉은 소모성 전극 예시. 심선 재료가 녹아 용접부 형성.
TIG는 비소모성 전극(주로 텅스텐, 고융점이라 안 녹음). 아크만 공급하고 심선은 별도 수동 공급.
핵심 차이: 소모성=녹음, 비소모성=안 녹음. 각 범주 내 여러 세부 종류 존재.
소모성 전극
스틱, MIG, 플럭스 코어드 아크 용접의 핵심. 스틱 용접용을 '스틱 전극'이라 하며, 중피복·실드 아크·경피복 전극 포함.
1. 경피복 전극
얇은 피복(분무·붓 도포). 심선은 모재와 유사 성분. 피복이 황·산화물 불순물 감소→양질 용접. 일정한 용융으로 매끄러운 비드 형성. 슬래그 얇음. 실드 아크 전극과 유사하나 피복 두꺼워 주철 등 까다로운 용접에 적합.
2. 무피복 전극
아크 불안정·제어 어려움. 경피복으로 아크 안정화. 용도 제한적(망간강 용접 등).
3. 실드 아크 전극
세 가지 피복: ①셀룰로오스→보호 가스, ②광물→슬래그, ③혼합. 보호 가스층으로 용융부 대기 차단→강한 용접. 고온에서 N₂·O₂ 반응으로 인한 취성·기공·약한 용접 방지. 황·산화물 등 불순물 최소화→규칙적·깨끗한 용접. 아크 안정→조작 용이·스패터 감소. 광물 피복 슬래그는 천천히 식어 불순물 표면 배출→고품질 용접.
비소모성 전극
안 녹고 종류가 두 가지로 단순.
1. 탄소 전극
절단·용접 겸용. 탄소 흑연, 동 도금 또는 무도금. AWS 규격 없으나 군 규격 존재.
2. 텅스텐 전극 및 종류
TIG 용접용. 순수 텅스텐(녹색 표시), Zr 0.3~0.5%(갈색), Th 2%(적색), Th 1%(황색).
순수 텅스텐: 내구성·강도 부족, 대전류 문제로 경미한 용접만 가능. Zr 첨가: AC에서 우수, 순수 텅스텐보다 나으나 Th 첨가보다 떨어짐. Th 1~2%: 가장 널리 쓰임, 수명 길고 내성 높음, 대전류 가능, 아크 제어·아크 스타트 용이.
원통형 팁이면 최대 허용 전류 사용 권장(아크 제어 어려움 방지). 팁을 원추형으로 연마하면 아크 제어·안정성 향상, 터치 스타트 방식 선택 필요. Th/Zr 첨가 전극은 테이퍼 팁+터치 스타트 시 순수 텅스텐보다 내구성 우수.



