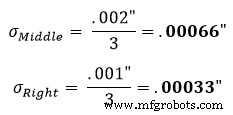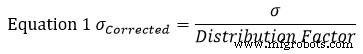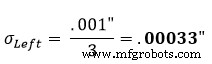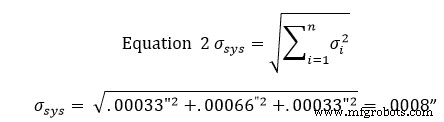공차 누적(tolerance stacking)은 공차 스택업(tolerance stack-up)이라고도 하며, 다양한 부품 치수 공차의 조합을 의미합니다. 부품의 치수에 공차가 식별된 후, 그 공차가 공구의 공차와 작동할지 테스트하는 것이 중요합니다: 상한 또는 하한 어느 쪽이든. 공차가 잘못 쌓이면 부품이나 어셈블리는 부정확성에 노출될 수 있습니다.
공차의 중요성
공차는 제품의 비용과 성능에 직접적인 영향을 미칩니다. 더 타이트한 공차는 가공 부품을 제조하기 더 어렵게 만들며 따라서 종종 더 비쌉니다. 이를 염두에 두고 부품의 제조 가능성, 기능성, 비용 사이의 균형을 찾는 것이 중요합니다.
성공적인 공차 누적을 위한 팁
불필요하게 작은 공차 사용 피하기
앞서 언급했듯이, 더 타이트한 공차는 부품 제조가 더 어려워 더 높은 제조 비용으로 이어집니다. 이 높은 비용은 치수가 공차 밖으로 나갔을 때 발생할 수 있는 스크랩 부품 증가량 때문인 경우가 많습니다. 더 타이트한 공차를 가진 고품질 공구 홀더와 공구의 비용도 추가 비용이 될 수 있습니다.
또한, 불필요하게 작은 공차는 가공 중과 가공 후 검사 과정에서 부품이 엄격한 기준을 충족하는지 확인하는 데 더 많은 작업이 들어가 더 긴 제조 시간으로 이어집니다.
부품 과도 치수 지정 피하기
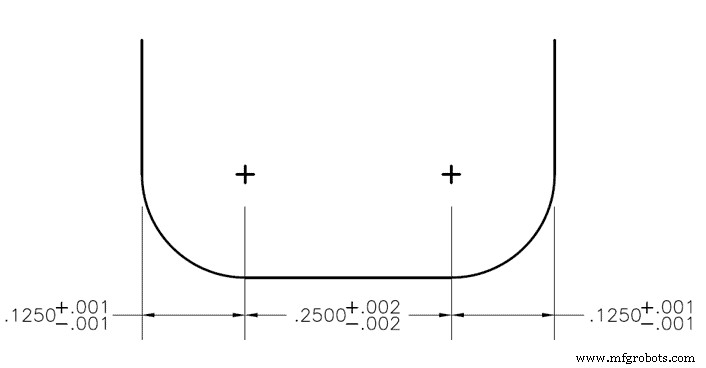
부품의 모든 피처에 상한과 하한 공차가 표시되면 과도 치수 지정(over-dimensioning) 문제가 될 수 있습니다. 예를 들어, 오른쪽과 왼쪽 코너 R이 있는 코너 R 엔드밀이 +/- .001인치 공차를 가지고, 그 사이의 평면이 .002인치 공차를 가진 경우. 이 경우 커터 직경의 공차 창은 +/- .004인치가 되지만, 부품 치수 지정 시 종종 잘못 계산됩니다. 또한, 이 치수 호출에 공차를 두면 과도 치수 지정이 되므로, 기준 치수 'REF'가 공차 자리를 대신해야 합니다.
통계적 공차 분석 활용하기:
통계적 분석은 표준 편차를 기반으로 세 가지 공차가 모두 치수화된 슬롯 폭보다 아래 또는 위에 있을 가능성을 봅니다. 이 확률은 정규 확률 밀도 함수로 표현되며, 아래 그림 2에서 볼 수 있습니다. 설계 내 다양한 부품과 치수의 모든 확률을 결합하면, 부품 치수와 공차를 기반으로 부품이 문제를 가지거나 완전히 실패할 확률을 결정할 수 있습니다. 일반적으로 이 분석 방법은 4개 이상의 공차가 있는 어셈블리에만 사용됩니다.
통계적 공차 분석을 시작하기 전에 공차 분포 인자(tolerance distribution factor)를 계산하거나 선택해야 합니다. 표준 분포는 3입니다. 이는 대부분의 데이터(이 경우 공차)가 평균에서 3 표준 편차 내에 있음을 의미합니다. 모든 공차의 표준 편차는 이 공차 분포 인자로 나누어 3 분포에서 1 분포로 정규화되어야 합니다. 이것이 완료되면 근제곱합(root sum squared)을 취해 어셈블리의 표준 편차를 찾을 수 있습니다.
이를 3가지 다른 크기의 콩으로 커피를 만드는 것에 비유해 보세요. 맛있는 커피를 만들려면 먼저 모든 콩을 같은 크기로 갈아서 커피 필터에 넣을 수 있어야 합니다. 이 경우 콩은 표준 편차, 분쇄기는 공차 분포 인자, 커피 필터는 근제곱합 방정식입니다. 이는 일부 공차가 공차 범위의 타이트함에 따라 다른 분포 인자를 가질 수 있기 때문에 필요합니다.
통계적 분석 방법은 슬롯이 .500인치 폭에 +/- .003인치 공차여야 하지만, 반경(.125인치)과 평면(.250인치)이 슬롯 내에 맞기만 하면 정확할 필요가 없는 경우에 사용됩니다. 이 예에서 우리는 이미 사용 가능한 표준 편차를 가진 3개의 양측 공차를 가집니다. 양측이므로 평균에서의 표준 편차는 단순히 + 또는 - 공차 값이 됩니다. 외부 반경의 경우 .001인치, 중간 평면 영역의 경우 .002인치가 됩니다.
이 예에서 방정식 1을 사용하여 각 섹션의 표준 편차(σ)를 찾아보겠습니다. 이 방정식에서 는 표준 편차를 나타냅니다.
부품 공차가 +/- 3 정규 분포를 나타낸다는 것이 표준 가정입니다. 따라서 분포 인자는 3이 됩니다. 그림 1의 왼쪽 섹션에 방정식 1을 사용하면 보정된 표준 편차는 다음과 같습니다:
이것을 중간과 오른쪽 섹션에 반복합니다:
이 표준 편차에 도달하면, 공차 영역의 표준 편차를 찾기 위해 방정식 2에 결과를 입력합니다. 방정식 2는 근제곱합 방정식으로 알려져 있습니다.
이 시점에서 이는 슬롯의 68%가 +/- .0008인치 공차 내에 있음을 의미합니다. 이 공차에 2를 곱하면 95% 신뢰 구간이 되고, 3을 곱하면 99% 신뢰 구간이 됩니다.
슬롯의 68%는 +/- .0008인치 내에 있음
슬롯의 95%는 +/- .0016인치 내에 있음
슬롯의 99%는 +/- .0024인치 내에 있음
이 신뢰 구간은 정규 분포된 데이터 포인트 세트에 대한 표준입니다. 표준 정규 분포는 위 그림 2에서 볼 수 있습니다.
통계적 공차 분석은 4개 이상의 공차가 있는 부품 어셈블리에만 사용해야 합니다. 이 간단한 분석에서는 많은 요소가 고려되지 않았습니다. 이 예는 공차가 평균에서의 표준 편차를 대표하는 3개의 양측 치수에 대한 것이었습니다. 표준 통계적 공차 분석에서는 각도, 런아웃, 평행도 등 다른 변수가 작용하며 보정 인자가 필요합니다.
Harvey Performance Company 브랜드가 업계 최고의 CAM 소프트웨어 제공업체와 협력하여 툴링 라이브러리를 제공한다는 것을 알고 계셨나요?
자세히 알아보려면 여기를 클릭하세요
최악의 경우 분석(Worst Case Analysis) 사용하기:
최악의 경우 분석은 부품의 모든 공차를 더해 총 부품 공차를 찾는 관행입니다. 이 분석을 수행할 때 각 공차는 해당 범위에서 가장 큰 또는 가장 작은 한계로 설정됩니다. 이 총 공차는 부품의 성능 한계와 비교되어 어셈블리가 적절히 설계되었는지 확인할 수 있습니다. 이는 일반적으로 단일 치수(단일 평면, 따라서 각도 미포함)와 적은 수의 부품 어셈블리에 사용됩니다.
최악의 경우 분석은 작업에 적합한 절삭 공구 선택 시에도 사용될 수 있습니다. 공구의 공차를 부품 공차에 더해 최악의 시나리오를 얻을 수 있기 때문입니다. 이 시나리오가 식별되면 기계공이나 엔지니어는 도면에 지정된 치수 내에 부품을 유지하기 위해 적절한 조정을 할 수 있습니다. 최악의 시나리오가 실제 생산에서 거의 발생하지 않는다는 점에 유의해야 합니다. 이러한 분석은 제조에 비용이 많이 들 수 있지만, 모든 어셈블리가 제대로 작동함을 보장하여 기계공에게 안심을 줍니다. 종종 이 방법은 총 스택업이 최대 조건에서 설계의 주요 특징으로 사용되기 때문에 타이트한 공차를 요구합니다. 타이트한 공차는 스크랩 증가, 검사 생산 시간, 이 부품에 사용되는 공구 비용으로 인해 제조 비용을 심화시킵니다.