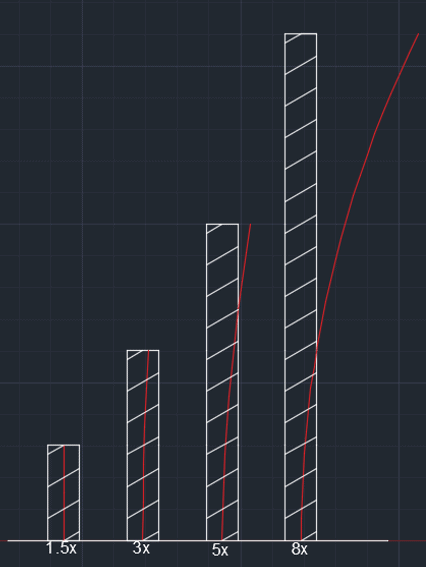
모든 기계공은 공구 편향을 인지해야 합니다. 과도한 편향은 공구 또는 공작물의 파멸적인 고장으로 이어질 수 있기 때문입니다. 편향은 하중 하에서 객체의 변위로, 곡률 및/또는 파손을 야기합니다.
예: 사람의 체중 압력이 없는 정지 상태의 다이빙 보드를 볼 때 보드는 직선입니다. 하지만 다이버가 보드 끝으로 더 나아갈수록 더 많이 휘어집니다. 공구 편향도 비슷한 방식으로 생각할 수 있습니다.
편향이 초래할 수 있는 결과:
공구 수명 단축 및/또는 공구 파손
열악한 표면 조도
부품 치수 부정확성
공구 편향 해결책
오버행(Overhang) 최소화
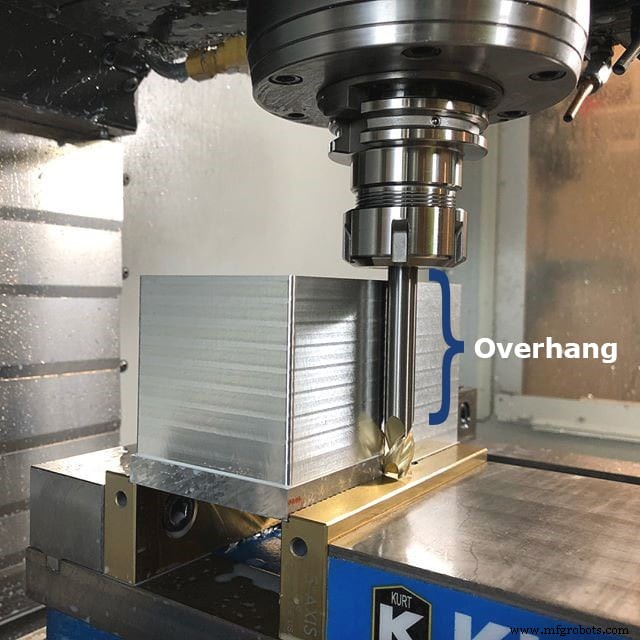
오버행은 공구가 공구 홀더에서 튀어나온 거리를 말합니다. 간단히 말해, 오버행이 증가할수록 공구 편향 가능성이 커집니다. 공구가 홀더에서 더 멀리 튀어나올수록 잡을 생크가 적어지고, 생크 길이에 따라 공구에 하모닉스가 발생하여 파손을 유발할 수 있습니다. 간단히 말해, 최적 작업 조건을 위해 공구를 최대한 깊게 척킹하여 오버행을 최소화하세요.
롱 플루트(Long Flute) vs 롱 리치(Long Reach)
편향을 최소화하는 또 다른 방법은 롱 플루트 공구와 롱 리치 공구의 차이를 완전히 파악하는 것입니다. 두 공구 간 강성 차이의 이유는 공구의 코어 직경(core diameter)입니다. 소재가 많을수록 공구는 더 강성적이며, 플루트 길이가 짧을수록 공구는 더 강성적이고 공구 수명이 더 깁니다. 각 공구 옵션마다 장점과 필요한 용도가 있지만, 작업에 적합한 옵션을 사용하는 것이 중요합니다.
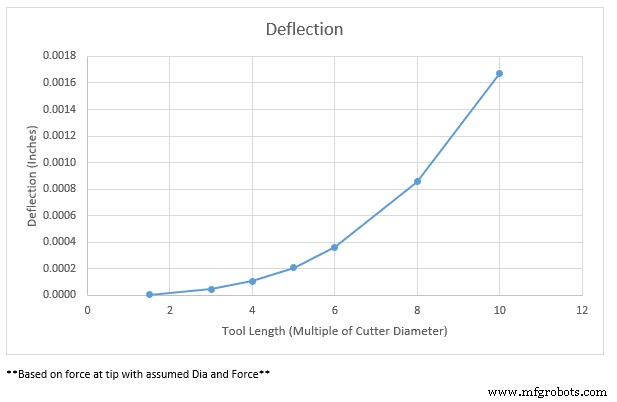
아래 차트는 팁에 가해지는 힘과 플루트 길이의 관계를 보여주며, 절삭 시 팁만 인게이지될 때 공구가 얼마나 편향될지 보여줍니다. 공구 수명을 최대한 늘리는 핵심 방법 중 하나는 가장 큰 직경 공구에서 가장 작은 리치와 절삭 길이를 선택하여 강성을 높이는 것입니다.
적절한 공구 홀딩과 런아웃에 대해 자세히 알아보려면 여기를 클릭하세요
롱 리치 공구 선택 시기
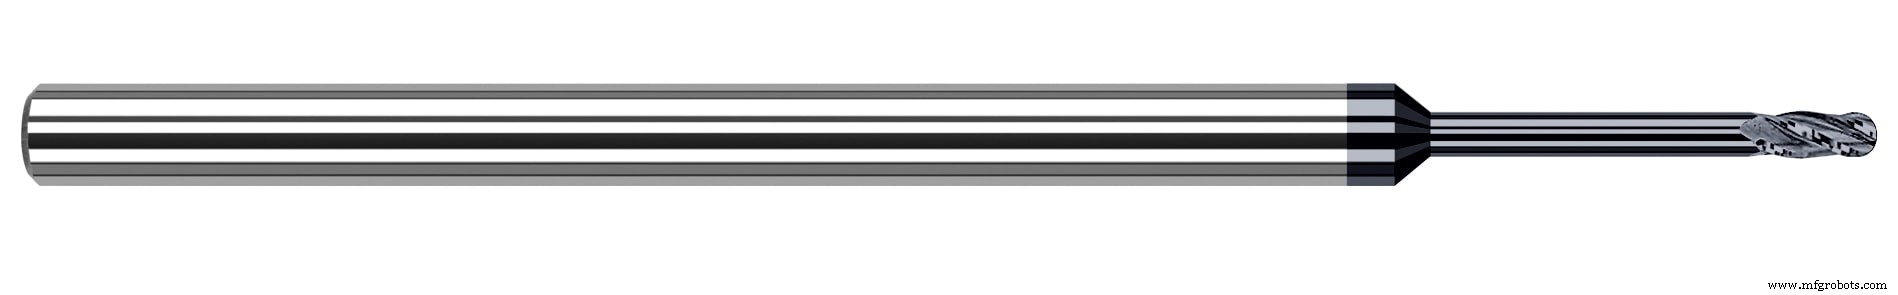
리치 공구는 생크가 들어가지 못하는 간격이 있지만 커터 직경의 비절삭 연장부가 들어갈 수 있는 곳에서 재료를 제거하는 데 일반적으로 사용됩니다. 절삭날 뒤의 이 리치 길이도 힐링(비절삭 면이 부품에 마찰되는 것)을 방지하기 위해 커터 직경에서 약간 줄어듭니다. 리치 공구는 다용도와 공구 수명 때문에 공구 크리브에 추가하기 가장 좋은 공구 중 하나입니다.
롱 플루트 공구 선택 시기
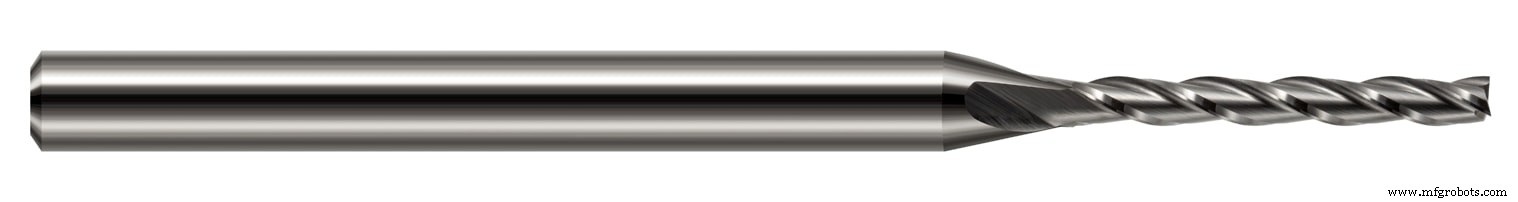
롱 플루트 공구는 더 긴 절삭 길이를 가지며 일반적으로 부품 측면의 심리스 벽 유지나 마무리 애플리케이션을 위한 슬롯 내에서 사용됩니다. 코어 직경이 절삭 길이 전체에서 동일 크기이므로 부품 내부에서 편향 가능성이 더 큽니다. 너무 적은 절삭날이 높은 이송 속도로 인게이지되면 테이퍼진 에지로 이어질 가능성이 있습니다. 깊은 슬롯 절삭 시 이 공구들은 매우 효과적입니다. HEM 사용 시에도 리치 공구가 가지지 못한 칩 배출 능력 덕분에 매우 유익합니다.
편향 & 공구 코어 강도
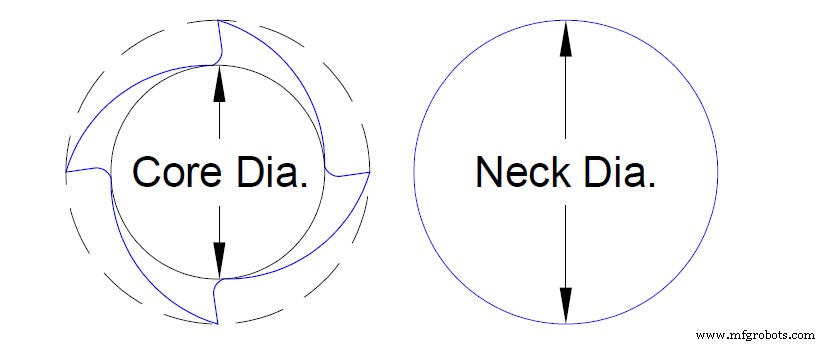
직경은 편향 계산 시 중요한 요소입니다. 기계공들은 종종 롱 플루트 공구 계산에 커터 직경을 사용하지만, 실제로는 코어 직경(아래 표시)이 필요한 치수입니다. 이는 공구의 플루트 부분에 플루트 밸리에서 소재가 부재하기 때문입니다. 리치 공구의 경우 리치 부분까지 코어 직경이 계산에 사용되며, 그 지점에서 넥 직경으로 전환됩니다. 이 값들을 변경하면 리치 공구에서는 편향이 눈에 띄지 않는 수준으로 낮아질 수 있지만, 롱 플루트 공구에서는 중요한 치수에 영향을 줄 수 있습니다.
편향 요약
공구 편향은 작업 시작 전 적절히 고려하지 않으면 공구 손상과 부품 스크랩을 초래할 수 있습니다. 공구 홀더에서 공구 팁까지 거리를 최소화하여 편향을 최소화하세요. 가공에서 공구 편향을 줄이는 방법에 대한 자세한 정보는 '절입 깊이 파헤치기(Diving into Depth of Cut)'를 참조하세요.