


CNC 기계

산업 제조
CNC 밀링 및 터닝 장비에 관해서는 워크플로에 상당한 차이를 만드는 많은 세부 사항이 있습니다. 단일 장비가 모든 제조 작업을 처리할 수 없으므로, 자신의 작업에 가장 적합한 특성이 무엇인지 파악하는 것이 현명합니다.
염두에 두어야 할 계산이 많지만, 가공 셋업을 선택할 때 가장 중요한 구분 중 하나는 구성이 수직이어야 하는지 수평이어야 하는지입니다.
수평 머시닝 센터(HMC)와 수직 밀링 머신(VMC)은 방향성 외에도 여러 면에서 다릅니다. 두 밀링 유형은 서로 다른 구성요소를 가지며 서로 다른 절삭 작업에 적합합니다: 경험적으로 수평 밀링 머신은 최소한의 공구 채터나 변형으로 깊은 홈 가공이 가능한 반면, 수직 밀링 머신은 세밀한 디테일 가공에 더 적합할 수 있습니다.
이 글에서는 수평 밀링과 수직 밀링 머신의 핵심 차이점을 살펴봅니다. 각 공정의 이점과 한계, 시장에서 흔히 볼 수 있는 기계 몇 가지를 나열하고, 수평과 수직 밀링 선택 팁을 제공합니다.
수직 밀링 머신은 스핀들(콜렛을 잡고, 콜렛이 다시 절삭 공구를 잡음)이 수직으로 향한 밀링 머신입니다. CNC 밀의 더 일반적인 구성으로, 밀링, 슬로팅, 드릴링, 보링에 사용할 수 있습니다.
수직 밀링 머신은 금속 가공 같은 산업 전반의 밀링 기계 중 대다수를 차지하는데, 이는 수평 시스템에 비해 비용이 낮기 때문입니다. 이름에서 알 수 있듯 수직 밀링 머신은 절삭 헤드나 스핀들에 수직 방향을 가집니다. 밀링 제어의 세부 사항은 기계마다 다를 수 있습니다.
인기 있는 수직 밀링 머신으로는 마작(Mazak)의 인테그렉스(Integrex), VCN, VTC 제품군; 하스(Haas)의 VF, VR, 유니버설 시리즈(3ERP는 VF 및 유니버설 시리즈 모델 사용); 화낙 로보드릴(FANUC ROBODRILL); DMG 모리(DMG MORI)의 CMX V, DMV, NVX 시리즈 등이 있습니다.
수직 밀의 두 주요 유형은 터렛 밀과 베드 밀입니다.
터렛 밀링 머신에서는 스핀들이 고정된 자리에 머무르고, 기계의 베드 부분이 소재를 잡습니다. 이 베드가 수평 또는 수직으로 이동하며, 기계가 소재의 위치를 두 방향으로 조작할 수 있게 합니다. 터렛 밀은 매우 다재다능한 장치지만 생산하는 조각의 크기에 의해 제한될 수 있습니다.
베드 밀링 머신은 스핀들이 수직 축으로 제한된 상태에서 소재를 수평 축을 따라 이동시킵니다. 스핀들은 필요에 따라 위아래로 움직이며 소재를 가공합니다. 베드 밀링 머신은 스핀들 부분이 베드의 수평 이동과 결합되어 다양한 형상과 깊이의 밀링이 가능하므로 꽤 좋은 이동 범위를 가집니다.
수평 밀링 머신은 수직 밀과 많은 유사한 작업을 수행할 수 있지만, 스핀들이 수평으로 향하도록 다르게 구성됩니다. 수직 밀보다 더 견고하고 튼튼해 강력한 절삭 작업과 무거운 부품을 처리할 수 있습니다.
수평 밀의 커터는 원형 톱날과 다소 비슷하지만, 중요한 차이점은 일반적으로 더 두껍고 작으며 그 형상이 수직 대응물의 스핀들보다 더 빠른 밀링을 제공한다는 점입니다.
아버(arbor)의 사용과 길이 덕분에 수평 밀은 한 번에 여러 커터를 사용할 수도 있습니다.
더 복잡한 밀링 작업을 위해 일부 수평 밀링 머신에는 로터리 테이블이 있어 절삭 공구가 공작물에 다양한 각도에서 접근할 수 있습니다. 이 수평 밀링 셋업을 유니버설 테이블이라고 합니다.
인기 있는 수평 밀링 머신으로는 마작의 FF, HCN, 메가(MEGA) 제품군; 하스의 EC 및 유니버설 시리즈(3ERP는 유니버설 사용); DMG 모리의 NH, NHX, i-시리즈 시리즈 등이 있습니다.
CNC 터닝 센터의 경우, 밀링 머신과 마찬가지로 수평 및 수직 구성으로 나눌 수 있습니다.
수평 터닝 센터는 대부분의 산업에서 더 두드러진 유형입니다. 수평으로 향한 스핀들을 가지며, 공구가 툴 홀더 측면에서 장착됩니다. 이는 가공 중인 물체를 가로지르며 절삭하는 데 도움이 됩니다. 밀링 대응물과 마찬가지로 이 유형의 터닝 센터도 중력이 공작물에서 칩을 끌어당겨 떨어뜨리는 이점을 누립니다.
수직 터닝 센터는 수직 터렛 선반(VTL)이라고도 합니다. 수직과 수평 터닝 센터는 매우 유사하지만 구성과 형상이 뒤집혀 헤드스톡이 바닥에 놓이고 페이스플레이트가 수평 회전 테이블이 됩니다. 인버티드 수직 터닝 센터는 일반 것과 비슷하지만 스핀들과 조 척의 위치가 반전되어 있습니다.
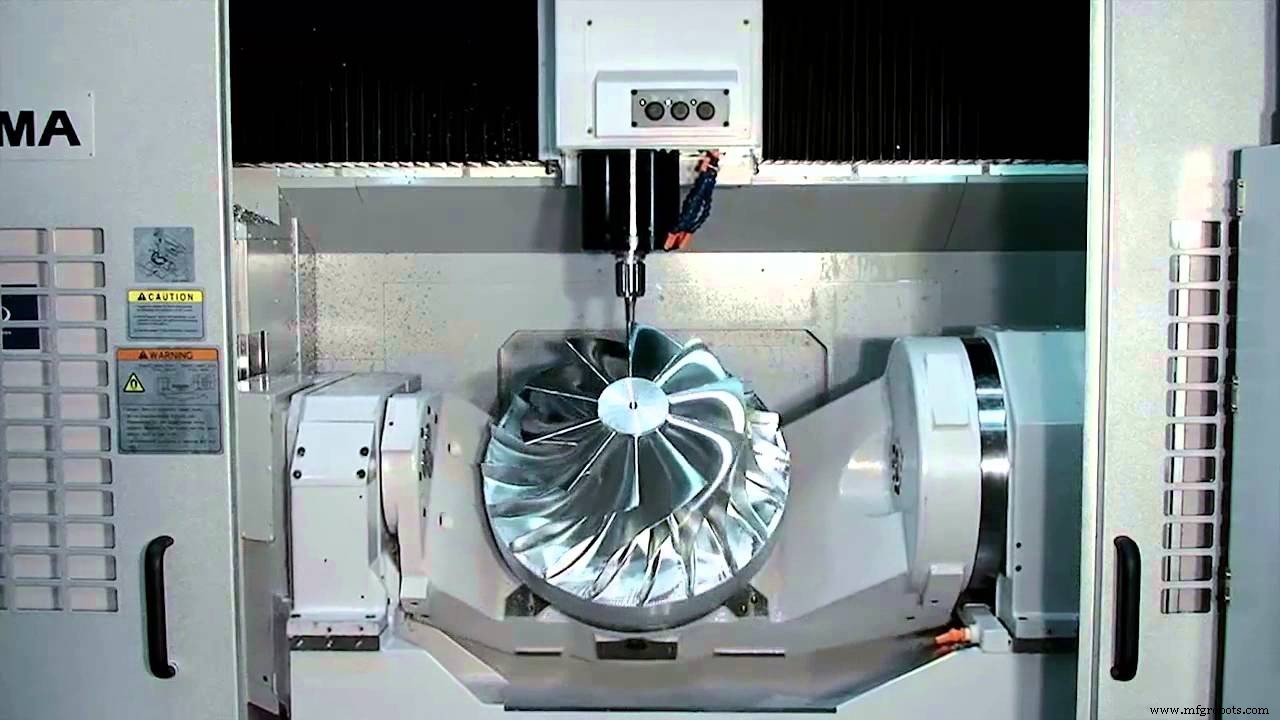
수직 밀링은 주로 관심 대상이 되는 물체의 한 면에 초점을 맞춘 프로젝트에 가장 적합합니다. 이는 큰 금속 플레이트나 싱킹 다이(sinking die) 같은 것일 수 있습니다.
VMC가 부족한 부분은 더 높은 볼륨과 복잡성으로 생산하는 능력입니다. 더 무거운 소재도 수직 밀링 머신의 작업에 문제가 될 수 있는데, 들어 올리고 내리는 것이 더 힘들 수 있기 때문입니다.
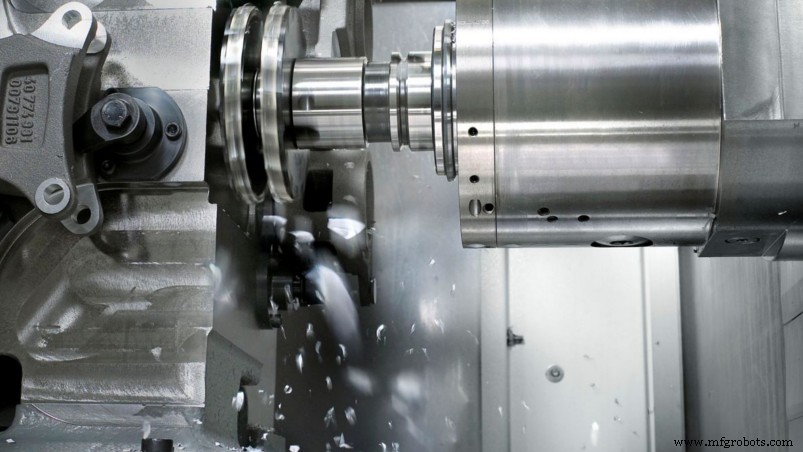
더 높은 가격대에도 불구하고, 수평 밀링 머신은 더 복잡한 프로젝트에 선호되는 선택입니다.
이 기계들은 더 다재다능하고 수직 것보다 더 많은 면에서 작업할 수 있습니다. 무거운 품목과 한 개 이상의 홈을 소재에 절삭하는 것이 바람직한 경우에도 더 좋습니다. 수평 밀은 슬롯 생성에도 더 나은 성향을 가집니다.
기타 이점:
단점 측면에서 가장 중요한 것은 수평 밀링 머신과 관련된 더 높은 비용입니다.
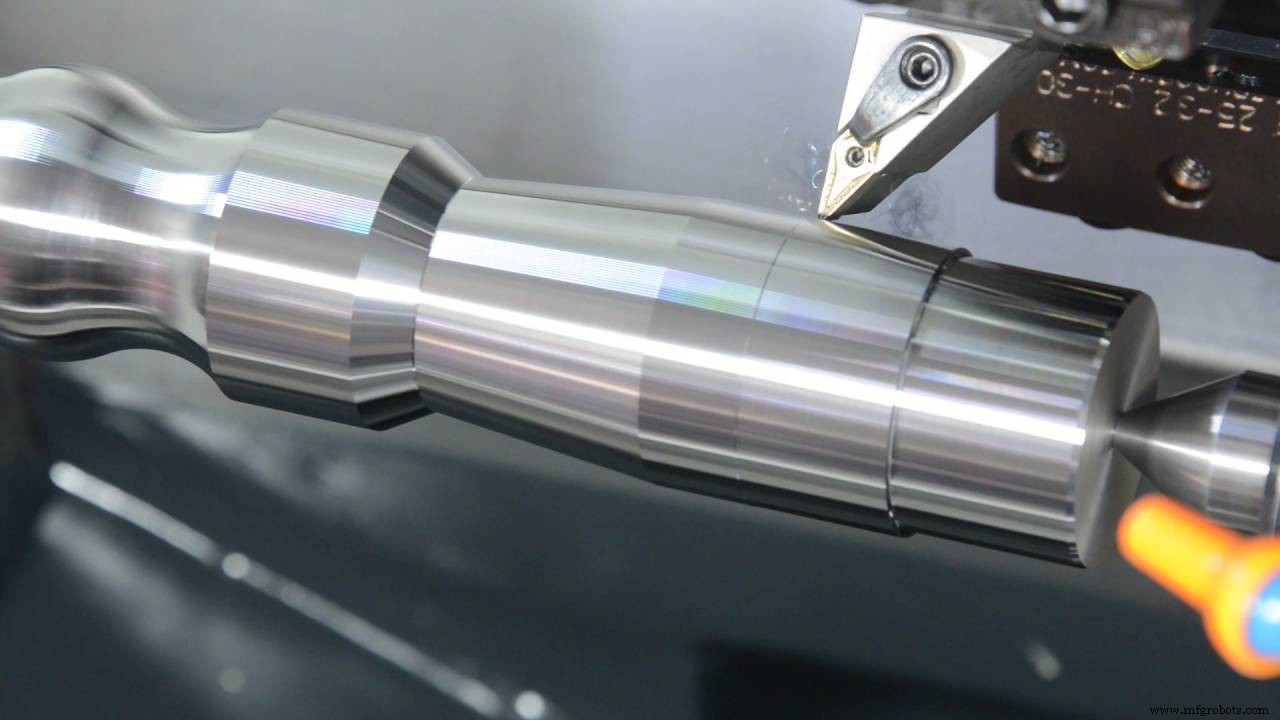
수평 터닝 센터는 종종 꽤 유연하고 더 긴 베드를 가져 샤프트 같은 더 긴 부품에 더 적합합니다. 이는 추가적인 유용성과 다재다능함을 줍니다. 바 피더(bar feeders) 같은 부품을 사용할 수 있고 일반적으로 테일스톡을 갖추는데, 이는 수직 선반에서는 드뭅니다.
수평 터닝 센터는 더 오래전부터 존재해 왔으므로 대부분의 기계와 전문가들이 이 구성으로 작업하는 경향이 있습니다. 이는 또한 이러한 기계와 그들의 특정 작업에 대한 풍부한 정보가 더 널리 퍼져 있음을 의미합니다. 채용과 교육도 이에 맞춰지는 경향이 있어, 이는 기계 자체의 이점이 될 수 있습니다.
수평 기계에도 한계가 있습니다. 큰 직경의 짧은 부품, 특히 무거운 부품을 가공할 때는 수직 터닝 센터가 더 잘 작동합니다. 칩 흐름과 청소도 수평 구성에서 문제가 됩니다.
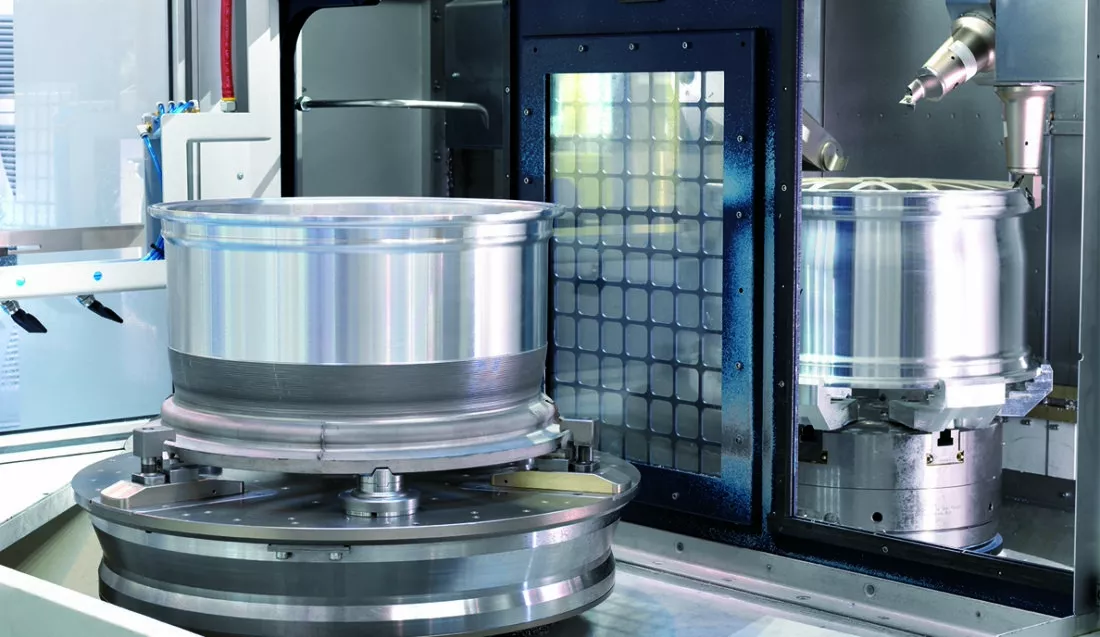
이 구성은 특히 크고 무겁고 짧은 물체 가공에 유리합니다. 중력의 아래쪽 당김이 공작물을 워크 홀딩에 위치시키는 데 기여합니다. 또 다른 장점은 중력이 공작물에서 칩을 멀리 팬이나 컨베이어 쪽으로 향하게 한다는 점입니다.
자동차 부품의 많은 부분이 수직으로, 보통 트윈 스핀들로 가공됩니다. 그 이점 중 하나는 중력이 당신을 위해 일한다는 점입니다: 부품을 척에 넣으면 스스로 자리를 잡습니다.
스핀들을 수평이 아닌 수직으로 두면 스핀들이 360° 지지되어 스핀들 드롭(spindle droop)을 없애고 스핀들에 허용되는 최대 무게를 늘립니다. 추가 지지는 무거운 또는 단속 절삭으로 인한 절삭 힘을 분산시킵니다. 스핀들 드롭을 없애면 부품 평평도와 직각도 정밀도 향상 능력도 생깁니다.
수직 터닝 센터는 수평 형제들보다 훨씬 적은 점유 면적을 가져 공장이 바닥 공간을 최적화할 수 있게 합니다. 종종 수직 선반이 수평 선반 점유 면적의 절반을 차지해 소규모 공장에서 우위를 점할 수 있습니다.
인버티드 수직 기계도 옵션으로, 수평에서는 불가능한 내장 자동화를 허용할 수 있습니다. 여기서는 스핀들이 와서 부품을 집어가는 반면, 수평에서는 로봇이나 갠트리가 필요합니다.
가공 중인 부품이 오목한 경우 칩이 수직 선반과 터닝 센터에 문제를 일으킬 수 있습니다. 이는 종종 칩이 내부적으로 갇히게 만듭니다. 또 다른 문제는 칩이 스핀들 자체로 떨어질 수 있다는 점입니다. 보호 조치와 가드가 효율적이어야 합니다.
수직 밀링 vs 수평 밀링 머신 선택은 다음과 같은 요인에 달려 있습니다:
경험적으로 수직 밀링이 더 나은 경우는:
수평 밀링이 더 나은 경우는:
많은 경우 공작기계 공장이 당신의 프로젝트를 고려하고 밀링에 사용할 최적의 장비를 결정할 것입니다.
밀링 머신 유형과 그 응용에 대한 더 많은 정보는 CNC 밀링이 무엇이고 어떻게 작동하는지에 대한 가이드를 확인하세요.
수평 밀을 수직 밀링용으로, 또는 그 반대로 수정하는 데 사용할 수 있는 다양한 애드온 부품과 절삭 헤드도 있다는 점을 명심하는 것도 중요합니다. 이는 한 유형의 기계가 잠재적 장애물에 부딪혔을 때 더 저렴한 해결책이 될 수 있습니다.
하지만 그런 도구들이 훌륭하긴 해도, 실제 장비를 보유한 것에 비하면 여전히 제한된 해결책입니다. 마찬가지로 인버티드 수직 터닝 센터도 추가 자동화를 더할 수 있어 살펴볼 만합니다.
제공한 정보가 도움이 되길 바랍니다. 3ERP는 신속 시제품 제작과 양산 모두를 위한 CNC 밀링 서비스와 CNC 터닝 서비스를 제공합니다. 추가 제조 제안이 필요하면 엔지니어들에게 연락하세요.
CNC 기계
전기자전거나 전기차를 구매해보셨다면 구동 모터가 브러시 모터와 브러시리스 모터 두 가지라는 걸 아실 겁니다. 어느 쪽이 더 나을까요? 선택 기준은 무엇일까요? 이 글에서 브러시 모터와 브러시리스 모터의 차이점을 상세히 비교해 드립니다. 관련 제품 구매 시 도움이 되길 바랍니다. 작동 원리의 차이 구조 브러시 모터는 주로 고정자, 회전자, 브러시로 구성됩니다. 브러시리스 모터는 전형적인 메카트로닉스 제품으로, 모터 본체와 드라이버로 구성됩니다. 정류 방식 브러시 모터는 기계적 정류 방식: 자석(극)은 고정되고 코일이 회전합니다.
절삭 제조에서 고유한 공정들은 예비 성형 블랭크에서 여분의 재료를 제거해 필요 부품을 제작하면서 각기 다른 형상, 마감, 공차를 낳습니다. 각 공정은 장단점이 있어 특정 작업에 적합합니다. 가공 기술 발전으로 공정 간 경계가 모호해졌지만, 이 글에서는 밀링과 터닝을 명확한 별개 원리로 간주하고 단순하게 설명하겠습니다. 차이점을 보기 전, 밀링과 터닝의 유사점부터 살펴보겠습니다. 둘 다 절삭 제조로, 고체 블록의 층을 제거해 의도한 제품을 성형합니다. 이는 층을 쌓아 올리는 적층 제조와 대비됩니다. 터닝과 밀