너클 러핑 엔드밀과 칩브레이커 엔드밀은 외관상 비슷해 보이지만, 실제로는 서로 다른 기능을 수행하는 대표적인 러핑 엔드밀 프로파일입니다. 칩브레이커는 절삭 날에 있는 노치(notch)로 긴 칩을 잘게 부수어 배출 문제를 방지합니다. 너클 러핑 엔드밀은 톱니 모양의 절삭 날을 통해 절삭 작용을 향상시켜 더 부드러운 가공을 가능하게 합니다.
두 스타일의 이해
칩브레이커 엔드밀
칩브레이커 엔드밀은 절삭 날을 따라 노치 프로파일을 가지고 있어 긴 칩을 작고 관리하기 쉬운 조각으로 분해하여 칩 배출을 돕습니다. 이 공구는 알루미늄 가공에서 흔히 발생하는 길고 끈적한 칩 문제를 해결하는 데 자주 사용됩니다.
각 노치는 플루트 간에 오프셋되어 있어 공작물 표면 조도를 향상시킵니다. 각 플루트가 회전하며 공작물에 접촉할 때, 후속 플루트가 선행 플루트가 남긴 자국이나 잔여 재료를 정리해 줍니다. 그 결과 준마감 수준의 표면이 얻어집니다.
칩브레이커 엔드밀의 오프셋 노치 구조
칩 제어 개선과 절삭 저항 감소 외에도, 이 공구는 칩 내 열 부하를 감소시켜 절삭 날의 마모를 지연시키고 절삭 성능을 향상시킵니다. 대량의 재료를 황삭하는 데 탁월할 뿐만 아니라, 알루미늄부터 강철까지 다양한 소재에 적용 가능합니다. 또한 고효율 밀링(HEM) 툴패스를 활용하면 이 공구의 고유한 이점을 극대화하여 효율성과 공구 수명을 동시에 높일 수 있습니다.
너클 러핑 엔드밀
너클 러핑 엔드밀은 톱니 모양의 절삭 날을 통해 일반 엔드밀보다 훨씬 더 작은 칩을 생성합니다. 이는 칩브레이커와 유사하게 부드러운 가공과 효율적인 금속 제거를 가능하게 하지만, 톱니가 칩을 더 미세하게 잘게 부수기 때문에 플루트 내에 더 많은 칩이 패킹 없이 배출될 수 있습니다.
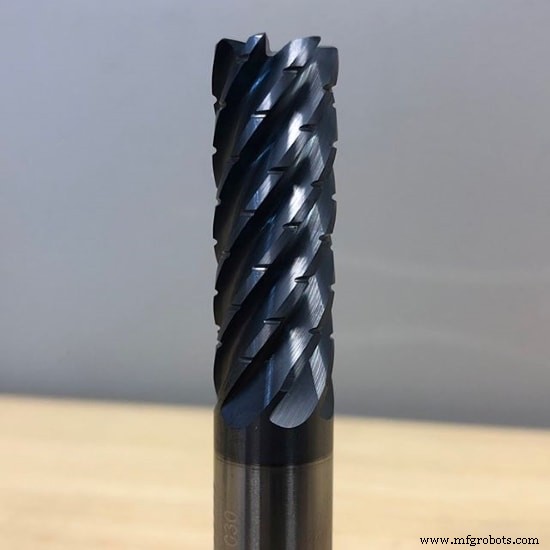
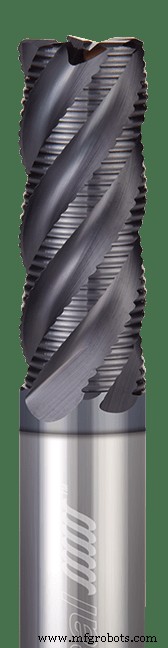
너클 러핑 엔드밀의 톱니형 절삭 날
강철 가공을 위해 설계된 너클 러핑 엔드밀은 더 단단한 소재를 견딜 수 있도록 큰 코어를 가지고 있습니다. 따라서 대량의 재료를 황삭하는 데 매우 적합합니다. 다만, 절삭 날의 프로파일 특성상 공작물 벽면에 트랙 자국이 남을 수 있습니다. 마감이 중요한 경우 황삭 후 마무리용 엔드밀로 정삭 가공을 진행해야 합니다. 너클 러핑 엔드밀은 유사 엔드밀 대비 더 높은 칩 부하에서 가공이 가능하여 황삭용으로 선호되는 스타일입니다. 단, 이 공구는 칩 내에서 많은 열과 마찰을 발생시키므로 플러드 쿨런트(절삭유)를 반드시 사용해야 합니다.
강철 황삭 가공에서의 너클 러핑 엔드밀
너클 러핑 엔드밀과 칩브레이커의 주요 차이점
두 지오메트리 모두 유사한 이점을 제공하지만, 명확한 차이점을 이해하는 것이 중요합니다. 칩브레이커는 오프셋 노치를 가지고 있어 공작물 벽면에 허용 가능한 마감을 남깁니다. 즉, 초기 플루트 패스가 남긴 재료가 후속 패스에 의해 제거됩니다. 반면 너클 러핑 엔드밀은 이러한 오프셋 지오메트리가 없어 공작물에 트랙 자국을 남길 수 있습니다. 공작물 마감이 최우선이라면, 너클 러핑 엔드밀로 강철을 대량 황삭한 후 마무리용 엔드밀로 최종 패스를 진행하세요.
너클 러핑 엔드밀의 독특한 이점은 그라인드 방식에 있습니다. 칩브레이커 엔드밀의 릴리브 그라인드(relieved grind)와 달리, 너클 러핑 엔드밀은 원통형 그라인드(cylindrical grind)를 가집니다. 이로 인해 너클 러핑 엔드밀은 재연마가 더 용이합니다. 따라서 새 공구 구매 대신 이 프로파일을 재연마하는 것이 더 경제적인 대안이 되는 경우가 많습니다.
요약 및 선택 가이드
칩브레이커 엔드밀: 알루미늄, 비철금속, 일반 강철 등 긴 칩이 발생하는 소재에 적합. 칩 배출 문제 해결, 표면 조도 개선, HEM 툴패스와 조합 시 높은 효율성.
너클 러핑 엔드밀: 강철, 고경도 소재 등 단단한 재료의 황삭에 적합. 높은 칩 부하 가능, 재연마 용이, 단 플러드 쿨런트 필수 및 마감 시 정삭 공구 필요.
가공 소재, 요구되는 표면 조도, 공구 수명 및 비용 효율성을 종합적으로 고려하여 최적의 프로파일을 선택하시기 바랍니다.