CNC 드릴링 최적화: G81 사이클을 활용한 그리드 플레이트 가공 실전 예제
개요
CNC 공작기계 현장에서는 다양한 부품을 가공하지만, CNC 프로그래머/조작자는 더 효율적이고 경제적인 가공 방법을 지속적으로 익혀야 합니다. 다음 예제는 G81 드릴링 사이클과 G91 증분 프로그래밍 모드를 결합하여 그리드 패턴 홀 가공 프로그램을 간결하게 작성하는 방법을 보여줍니다.
제어기별 반복 명령어 차이
- Fanuc: G81 드릴링 사이클 반복 시
K 주소 사용
- Haas: G81 드릴링 사이클 반복 시
L 주소 사용
본 예제는 Haas CNC 기준이나, Fanuc으로 쉽게 변환 가능합니다.
참고 자료
- G81 드릴링 사이클 - G91 증분 모드 반복 드릴링 예제 코드
- G81 드릴링 사이클과 G91을 이용한 반복 드릴링 예제 프로그램
그리드 플레이트 드릴링 CNC 프로그램
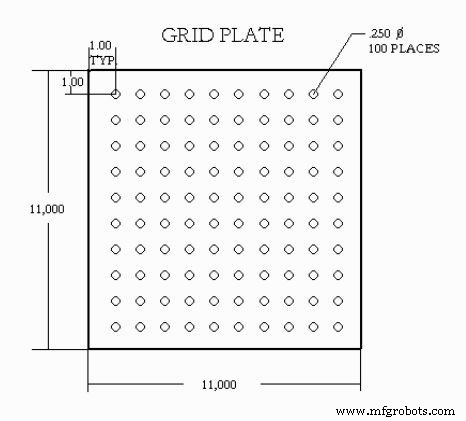
G81 드릴링 사이클로 그리드 플레이트 드릴링
O3400 (Drilling grid plate)
T1 M06
G00 G90 G54 X1.0 Y-1.0 S2500 M03
G43 H01 Z.1 M08
G81 Z-1.5 F15. R.1
G91 X1.0 L9
G90 Y-2.0 (또는 G91 유지하며 Y-1.0 반복)
G91 X-1.0 L9
G90 Y-3.0
G91 X1.0 L9
G90 Y-4.0
G91 X-1.0 L9
G90 Y-5.0
G91 X1.0 L9
G90 Y-6.0
G91 X-1.0 L9
G90 Y-7.0
G91 X1.0 L9
G90 Y-8.0
G91 X-1.0 L9
G90 Y-9.0
G91 X1.0 L9
G90 Y-10.0
G91 X-1.0 L9
G00 G90 G80 Z1.0 M09
G28 G91 Y0 Z0
M30
프로그래밍 포인트
새로운 행의 드릴링을 시작할 때 G90 절대 프로그래밍 모드를 사용하면 프로그램이 읽기 쉽고 이해하기 편하며, 디버깅에도 유리합니다. G91 증분 모드만으로도 가능하지만, 행 전환 시 G90을 혼용하는 것이 실용적입니다.



