Haas G73 비정형 경로 황삭 사이클: CNC 선반 최적화 작업
Haas G73 비정형 경로 황삭 사이클
G73 패턴 반복 사이클은 X축과 Z축 양방향으로 일정한 양의 소재를 제거하고자 할 때 가장 적합합니다.
포맷
G73 P80 Q180 U.01 W.005 I0.3 K0.15 D4 F.012
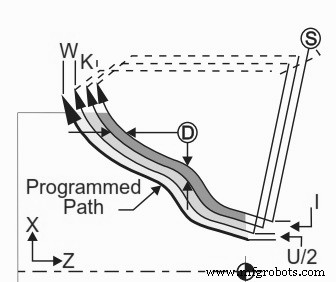
Haas G73 비정형 경로 황삭 사이클 CNC 선반
파라미터 설명
| 파라미터 | 설명 |
|---|
| D | 절삭 패스 수 (양수) |
| I | X축 거리/방향: 첫 패스에서 마지막 패스까지 (반경값) |
| K | Z축 거리/방향: 첫 패스에서 마지막 패스까지 |
| P | 황삭 대상 경로 시작 블록 번호 |
| Q | 황삭 대상 경로 끝 블록 번호 |
| U | X축 정삭 여유 크기/방향 (직경값) |
| W | Z축 정삭 여유 크기/방향 |
| F | G73 PQ 블록 전체 이송속도 |
| S | G73 PQ 블록 전체 스핀들 속도 |
| T | G73 PQ 블록 전체 공구/오프셋 |
Haas G73 완전 예제 프로그램
O0815 (Example)
T101 (공구 1 선택)
G50 S1000
G00 X3.5 Z.1 (시작점 이동)
G96 S100 M03
G73 P80 Q180 U.01 W0.005 I0.3 K0.15 D4 F.012 (T1로 P~Q 황삭)
N80 G42 G00 X0.6
G01 Z0 F0.1
X0.8 Z-0.1 F.005
Z-0.5
G02 X1.0 Z-0.6 I0.1
G01 X1.4
X2.0 Z-0.9
Z-1.6
X2.3
G03 X2.8 Z-1.85 K-0.25
G01 Z-2.1
N180 G40 X3.1
G00 Z0.1 M05
(****** 선택적 정삭 시퀀스 *****)
G53 X0 (공구 교환 클리어런스)
G53 Z0
M01
T202 (공구 2 선택)
N2 G50 S1000
G00 X3.0 Z0.1 (시작점)
G96 S100 M03
G70 P80 Q180 (T2로 P~Q 정삭)
G00 Z0.5 M05
G28
M30
핵심 포인트
- P80~Q180 블록에 정의된 복잡한 윤곽을 G73으로 4패스(D4) 황삭
- I/K로 패스별 X/Z 오프셋 제어 (첫 패스에서 마지막 패스까지渐变)
- G70으로 동일 윤곽(P80~Q180) 정삭 마무리
- G53 기계좌표로 공구 교환 안전 이동



